単結晶シリコンウェーハ切断の完全なガイド: ダイヤモンドワイヤーは、切断プロセスでした
単結晶シリコンは、現代の半導体と太陽光発電産業の基礎です. シリコンインゴットを機能的なウェーハに変換します, 精密な切断が不可欠です. さまざまな切断技術の中で, ダイヤモンドワイヤーは切断されました (DWS) その効率により、業界標準になりました, 精度, 最小限の材料損失.
この包括的なガイドでは、, 単結晶シリコン切断プロセスを探索します, ダイヤモンドワイヤーに焦点を当てたのは、切断機でした, 彼らの働く原則, 利点, および業界アプリケーション.
1. 単結晶シリコンの理解
切断プロセスに飛び込む前, 単結晶シリコンと、特殊な切断技術が必要な理由について簡単に説明しましょう.
1.1 単結晶シリコンとは何ですか?
単結晶シリコンは、単一のシリコンの非常に純粋な形の形式です, 連続結晶格子構造. Czochralskiを使用して生産されます (CZ) メソッドまたはフロートゾーン (FZ) 方法, その結果、円筒形のインゴットが生じます.
1.2 精密な切断が重要である理由
– 半導体産業: シリコンウェーハには、非常に滑らかな表面が必要です(ナノメートルレベルの粗さ) マイクロチップ製造用.
-太陽光発電産業: 太陽電池は薄い必要があります, 均一なウェーハ(通常、160-180µm) 効率を最大化するため.
– 最小限のカーフロス: 削減中に材料廃棄物を減らすと、コスト効率が向上します.
IDソーなどの従来の切断方法 (内径のこぎり) そして、マルチワイヤーのスラリーソーは、優れた性能のためにダイヤモンドワイヤーの刈り取り**に置き換えられました.
2. ダイヤモンドワイヤーソー切断 (DWS) テクノロジー
2.1 ダイヤモンドワイヤーとは何ですか??
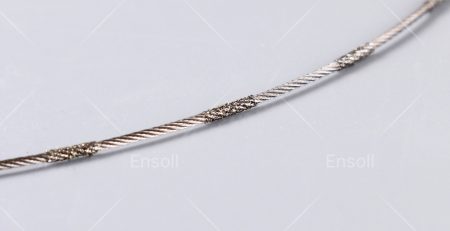
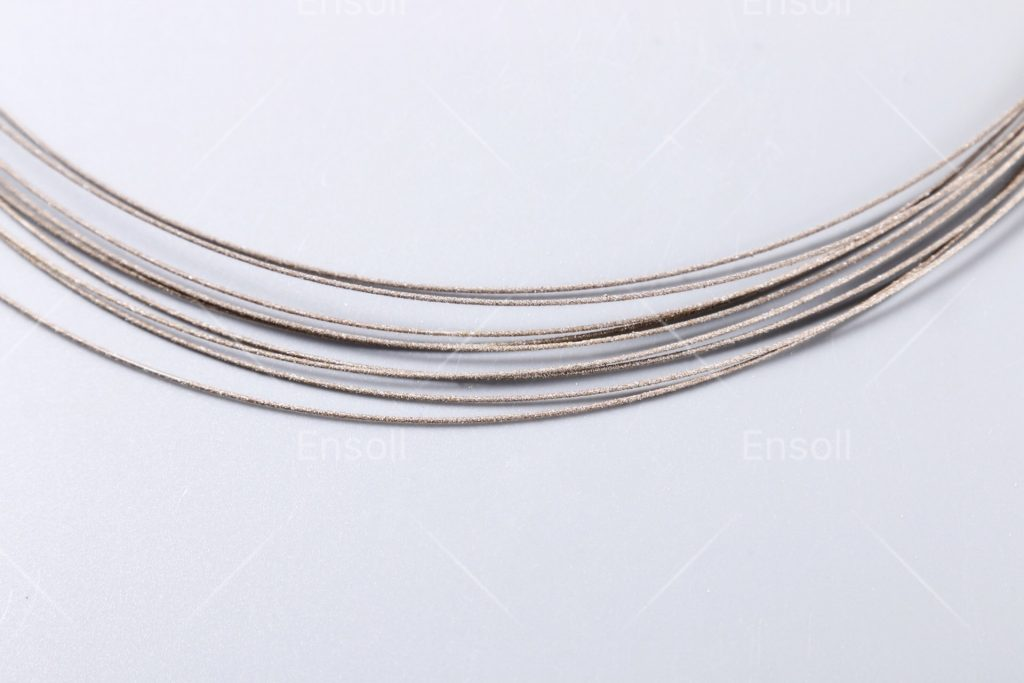
ダイヤモンドワイヤーソー (DWS) 切断機は、ダイヤモンド研磨粒子を埋め込んだ高張力の鋼線を使用して、シリコンのような硬い材料をスライスします. ワイヤーは高速で動きます (10-15 MS) ワークピースが供給されている間, KERF損失を最小限に抑えながら精密な切断を可能にします.
2.2ダイヤモンドワイヤーソーマシンの重要なコンポーネント
- ダイヤモンドワイヤー: 合成ダイヤモンドグリットでコーティングされた鋼線(30-100 サイズがµm) 電気めっきまたは樹脂結合を使用します.
- ワイヤーガイダンスシステム: 一貫した緊張を保証します (20-60 N) およびアライメント.
- クーラントシステム: 過熱を防ぎ、シリコンの破片を除去します (通常、PEGベースまたは水溶性クーラントを使用します).
- モーション制御システム: ワイヤー速度を制御します, フィードレート, および切断角.
2.3 ダイヤモンドワイヤーがどのように切断されたか
- ワイヤーの動き: ダイヤモンドワイヤーは連続ループで実行されます, 電動滑車によって駆動されます.
- 切断メカニズム: ダイヤモンド研磨粒子は、マイクロカットと脆性骨折を介してシリコンを粉砕します.
- クーラントアプリケーション: クーラントの安定した流れは、カットを潤滑します, 熱応力を減らします, シリコンスラリーを洗い流します.
- ウェーハの分離: シリコンインゴットは、正確な厚さのウェーハにスライスされています (例えば, 180ソーラーウェーハのµm).
3.ダイヤモンドワイヤーソー切断のメリット
マルチワイヤースラリーソーなどの古い方法と比較してください (MWSS), DWSオファー:
3.1 より高い切断速度 & 効率
– 切断は、スラリーベースの方法よりも最大1.5倍高速です.
– マルチワイヤー構成により、数百のウェーハの同時伐採が可能になります.
3.2 KERF損失の減少 & 材料廃棄物
– 120-150µmという低いkerf幅 (対. 180-220スラリーのこぎりでµm).
– INGOTあたりの高い収量, 費用に敏感なソーラー製造には重要です.
3.3 表面の品質が向上しました
– 地下損傷が低い (SSD) 制御された研磨作用のため.
– ワイヤーマークと波状の削減, カット後の研磨を最小限に抑えます.
3.4 環境 & コストメリット
– スラリー処分の問題はありません (MWSSとは異なります, 研磨スラリーを使用します).
– より長いワイヤ寿命 (まで 1,000 ワイヤーごとのカット).
4. 課題 & ダイヤモンドワイヤーのソリューションは、切断されました
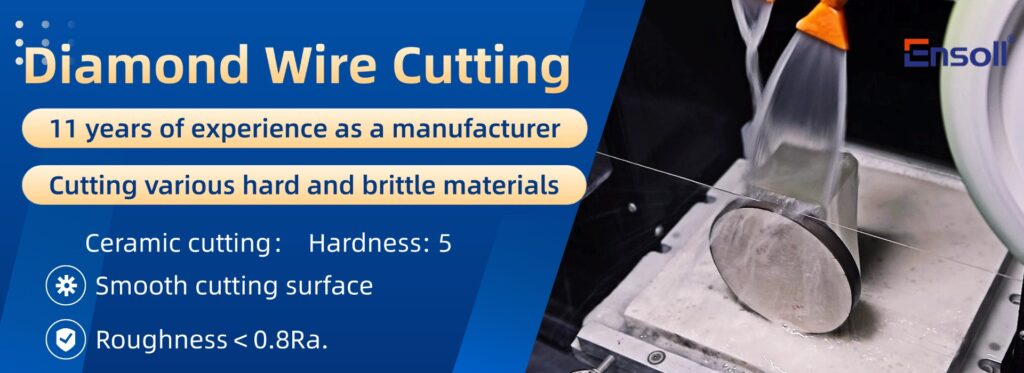
ダイヤモンドワイヤーソー切断機
その利点にもかかわらず, DWSはいくつかの課題に直面しています:
4.1 ワイヤーの破損 & 着る
– 原因: 過度の緊張, 研磨摩耗, またはクーラント障害.
– 解決: リアルタイムの張力監視**, 最適化されたダイヤモンドグリットサイズ, 適切なクーラントろ過.
4.2 表面マイクロクラック
– 原因: 切断中の脆性骨折.
– 解決: 制御された飼料レート, カット後のエッチング, またはアニーリング.
4.3 ワイヤー弓効果
– 原因: 波状のカットにつながる不均一なワイヤーの張力.
– 解決: 動的張力制御を備えた高度なワイヤガイダンスシステム.
- ダイヤモンドワイヤの用途は、切断されています
5.1 太陽光発電 (pv) 業界
– ソーラーウェーハ生産 (モノミニッツ, トップコン, HJTセル).
– 薄いワーファー切断 (次世代高効率細胞の場合は150µm未満).
5.2 半導体産業
– IC製造用のシリコンウェーハダイシング.
– 高度なパッケージ** (例えば, ウェーハレベルのパッケージ).
5.3 その他のアプリケーション
– LEDサファイア基板切断.
– ハードマテリアルの機械加工 (SiC, 石英, セラミック).
6.シリコンウェーハ切断の将来の傾向
- 薄いウェーハ: Sub-100µmウェーハの需要は、超高精度DWSの進歩を促進します.
- ai & オートメーション: 高収量のための機械学習ベースのプロセス最適化.
- ハイブリッド切断方法: レーザーの事前スコアの組み合わせ + 超薄型ウェーハのDWS.
結論
ダイヤモンドワイヤーソーカッティングは、単結晶シリコンウェーハ製造に革命をもたらしました, 優れた精度を提供します, 効率, 従来の方法よりもコスト削減. 半導体および太陽産業が薄くなるように, 大きなウェーハ, DWSテクノロジーは進化し続けます, 次世代の電子機器と再生可能エネルギーソリューションを有効にします.
メーカー向け, 高度なダイヤモンドワイヤーソーマシンへの投資は、ハイテク材料市場で競争力を維持するために重要です.