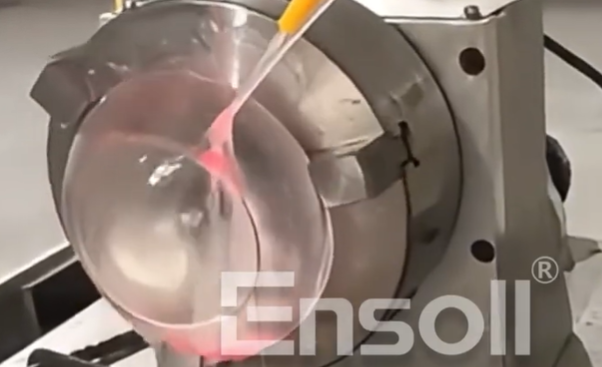
SCHOTT光学ガラス用の精密ダイヤモンドワイヤーソーカッティングマシン
なぜ ダイヤモンドワイヤーソー 光学ガラスの切断に優れる
精密光学の世界では, ショットB270, N-BK7, およびその他の高性能光学メガネは、最小限の地下損傷で超高速切断を必要とします. ダイヤモンドブレードカッティングやレーザー処理などの従来の方法では、マイクロクラックが導入されることがよくあります, 熱応力, または過剰な材料の損失.
ダイヤモンドワイヤーソーカッティングマシンは優れた代替品を提供します, 配信:
✔サブミクロン表面仕上げ (アウト < 0.2µm)
nearゼロの地下亀裂 (レンズ/プリズムの耐久性にとって重要です)
ward狭いkerf幅 (0.15mmの低い, 保存材料)
✔ 熱歪みがない (レーザー切断とは異なります)
このため、航空宇宙分野の精密光学メーカーにとって好ましい選択肢となっています。, 医療イメージング, および半導体産業.
ダイヤモンドワイヤーソーの光学ガラスの仕組み
a ダイヤモンドワイヤーソー切断機 ダイヤモンドコーティングされたワイヤーの連続ループを使用 (通常、直径0.1~0.3mm) 高速で走っている (5–30m/秒) コントロールされた緊張の下で. 微細な研磨作用により、:
– クリーン, 欠けのないエッジ (光学的な透明度にとって重要)
– 材料の無駄を最小限に抑える (高価なSCHOTTガラスに最適)
– 高い再現性 (±0.02mmの公差を実現可能)
レーザーカットとは異なります, 熱応力や微小亀裂の危険性があります, ダイヤモンドワイヤーソーは冷間切断を可能にします, ガラスの構造的完全性を維持する.
切断表示
従来の切断方法と比べた主な利点
| パラメーター | ダイヤモンドワイヤーソー | ダイヤモンドブレード | レーザー切断 |
| 表面の粗さ (アウト) | 0.1–0.3μm | 0.5–1.0μm | 0.5-2.0μm |
| 表面下の亀裂 | ほとんどない | 適度 | 微小骨折の可能性 |
| kerf幅 | 0.15-0.3mm | 0.4–0.6mm | 0.05–0.1mm (ただしHAZ*あり) |
| 熱衝撃 | なし | 低い | 高い (応力複屈折のリスク) |
| 最適な用途 | 厚い光学ガラス (>3mm), 精密光学系 | 荒削り, 厚いブロック | 薄いガラス, 複雑な形状 |
(*HAZ = 熱影響区域)
光学製造におけるアプリケーション
1. カメラレンズ & プリズム
– 光学グレードのエッジが必要 (アウト < 0.5µm)
– 表面下の欠陥がない (光の散乱を防ぐ)
– ダイヤモンドワイヤーソーは研磨時間を 30 ~ 50% 短縮します
- 望遠鏡ミラー & 高精度光学系
– 厳しい公差を維持 (±0.02mm)
– SCHOTT Zerodurに最適 & その他の低膨張ガラス
- ウェーハレベル光学系 (マイクロ光学アレイ)
– 最小限のカーフロスで歩留まりを最大化
– 熱歪みがなく平坦性を確保
適切なダイヤモンドワイヤーソー切断機の選択
光学ガラス用ダイヤモンドワイヤーソーに投資する場合, 考慮する:
✅ ワイヤー速度 & 張力制御 (一貫したカットのために)
✅ 冷却システム (ガラスの欠けを防ぎます)
✅ オートメーションの互換性 (大量生産向け)
✅ 最小切削半径 (曲面光学系用)
ショットB270用, N-BK7, または溶融シリカ, CNC 制御を備えた精密ワイヤーソーにより、最高の結果が保証されます.
結論: ダイヤモンドワイヤーソー切断にアップグレードする理由?
ハイエンドの光学部品を製造している場合, ダイヤモンドワイヤーソー切断機が提供するもの:
✔ 優れた表面品質 (後処理が少なくなる)
✔ 材料歩留まりの向上 (カーフが狭い = コスト削減)
✔ 熱による損傷がない (レーザーとは異なります)
✔ 長期的な信頼性 (より強力なエッジ, 欠陥が少なくなる)
精密光学用, 航空宇宙レンズ, または医療用ガラス部品, ダイヤモンドワイヤーソー技術に切り替えると不合格率を削減できる, 研磨コストの削減, 製品のパフォーマンスを向上させる.
光学ガラスの切断プロセスの最適化に興味がある? [お問い合わせ] SCHOTT ガラスの無料サンプル切断テスト!