ダイヤモンドワイヤーソーテクノロジーを備えた磁石材料の精密な輪郭切断
1. 複雑な磁石の形状を切断するという課題
NDFEBのような磁気材料, SMCO, フェライトはモーターに不可欠です, センサー, および医療機器. しかし, それらの脆性と高い硬度は、伝統的な切断方法を作ります (研削, レーザ, EDM) 問題があります:
– 粉砕ホイールはマイクロクラックとエッジチッピングを引き起こします
– レーザー切断は、熱に影響を受けるゾーンを作成します (ハズ) その分解磁気特性
– EDMは導電性材料でのみ機能します (フェライトを除く)
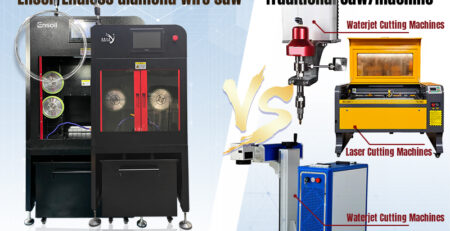
輪郭切断 (アークのような複雑な形, スロット, または台形) さらに高い精度を要求します. これがここです ダイヤモンドワイヤーソー切断機S Excel.
2. ダイヤモンドワイヤーソーカッティングが輪郭切断に最適な理由
それがどのように機能するか
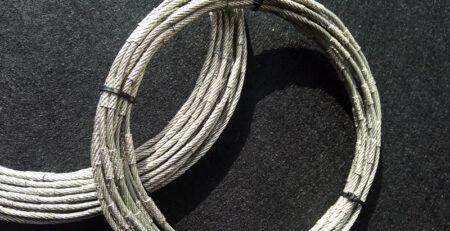
ダイヤモンドワイヤーは、切断機が薄いものを使用しています, ダイヤモンドコーティングされたワイヤ (Ø0.05–0.3mm) 連続ループで, 正確な輪郭切断のためにCNCに導かれます.
従来の方法よりも重要な利点
harmal熱損傷なし - クーラントは温度を維持します <40℃, 磁束の保存
✔チップフリーエッジ - RA <0.5μm表面仕上げ (対. 3–5μm粉砕)
高精度高精度 - 複雑な幾何学の±0.02mm許容値
beartherマテリアルの節約 - KERF幅はわずか0.1〜0.2mm (対. 0.8–1.5mm研磨ホイール付き)
この技術を使用している業界
– EVモーター - 高効率のための台形NDFEBセグメント
– 医療機器 - 滑らかなSMCOインプラント, バーなしエッジ
– 家電 - インダクタ用のミニチュアフェライトコア
従来の方法よりも重要な利点
harmal熱損傷なし - クーラントは温度を維持します <40℃, 磁束の保存
✔チップフリーエッジ - RA <0.5μm表面仕上げ (対. 3–5μm粉砕)
高精度高精度 - 複雑な幾何学の±0.02mm許容値
beartherマテリアルの節約 - KERF幅はわずか0.1〜0.2mm (対. 0.8–1.5mm研磨ホイール付き)
この技術を使用している業界
– EVモーター - 高効率のための台形NDFEBセグメント
– 医療機器 - 滑らかなSMCOインプラント, バーなしエッジ
– 家電 - インダクタ用のミニチュアフェライトコア
3. さまざまな磁石タイプのダイヤモンドワイヤー切断を最適化します
a. NDFEB磁石を切断します
– ワイヤータイプ: 電気めっきダイヤモンドワイヤ (メッシュ#200–400)
– 速度: 20最高の仕上げのために–50m/min
– クーラント: 熱散逸のためのオイルベース
ケーススタディ: EVモーターメーカーは廃棄物を減らしました 22% 粉砕からダイヤモンドワイヤーに切り替えるとき.
b. フェライト磁石の処理
– ワイヤータイプ: 長寿命のための樹脂結合ダイヤモンド
– 速度: 10–30m/min (遅い=より良いエッジ品質)
– チャレンジ: 直径の切断の亀裂は避けてください (>100mm)
- SMCO & 他の希土類磁石
– ウルトラファインワイヤーが必要です (Ø0.05mm) 最小限の材料の損失の場合
– マルチワイヤーセットアップカット 50+ 同時にピース
4. 右のダイヤモンドワイヤーソーマシンを選択します
重要な機能
– CNC制御 - 複雑な輪郭用 (例えば, モーターポールシェイプ)
– ワイヤテンションシステム - ±1Nの一貫性を維持します
– クーラントろ過 - 破片の蓄積を防ぎます
コスト分析
| 方法 | 精度 | 速度 | コスト/cm |
| ダイヤモンドワイヤー | ±0.02mm | 30M /分 | $0.15 |
| レーザ | ±0.1mm | 10M /分 | $0.35 |
| 研削 | ±0.05mm | 5M /分 | $0.25 |
ROI: ほとんどのメーカーはコストを取り戻します 6–12か月 材料の節約を介して.
5. 磁石切断の将来の傾向
– AI最適化: 機械学習は、リアルタイムでワイヤー速度/張力を調整します
– 薄いワイヤ (Ø0.03mm) のために <0.1MM KERF損失
– ハイブリッドシステム: レーザーの事前カット + ダイヤモンドワイヤー仕上げ
結論: 磁石の精密な輪郭切断用, ダイヤモンドワイヤーソーマシンは、伝統的な方法を品質において優れています, スピード, コスト効率.
見積もりが必要です? [お問い合わせ] 無料の切断サンプル用!