Fysiikka ja materiaalitiede timanttilangan takana: Kattava opas
Vuosikymmeniä, valmistussektori luotti raskaisiin mekaanisiin teriin, hankaavia lietteitä, ja suuritehoiset laserit teollisuusmateriaalien leikkaamiseen. kuitenkin, kun moderni tekniikka työntää materiaalitieteen rajoja – esittelee erittäin kovia substraatteja, kuten piikarbidia ($SiC$), galliumnitridi ($GaN$), ja erikoistuneet ilmailu- ja avaruusmatriisikomposiitit – perinteiset erotustekniikat ovat osuneet fyysiseen seinään.
Näiden rajoitusten voittamiseksi, insinöörit kehittivät timanttilangan silmukan. Tämä opetusopas tutkii taustalla olevaa fysiikkaa, materiaalin koostumus, ja mekaaniset periaatteet, jotka tekevät tästä jatkuvasta hioma-aineesta parhaan vaihtoehdon nykyaikaiseen tarkkaan viipalointiin.
1. Timanttilangan silmukan anatomia: Ydin ja pinnoite
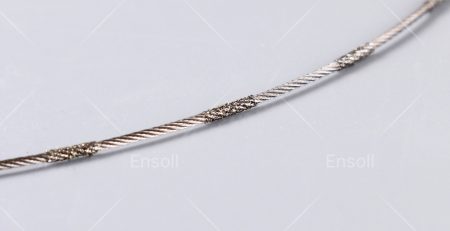
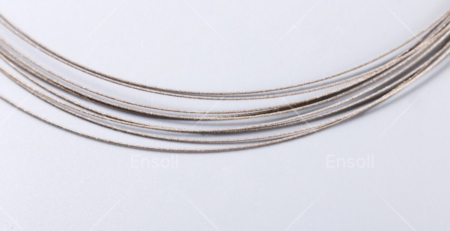
Ensi silmäyksellä, a timantti viirasilmukan näyttää yksinkertaiselta metallinauhalta, joka on muodostettu loputtomaksi ympyräksi. Todellisuudessa, se on pitkälle suunniteltu komposiittirakenne, joka koostuu kahdesta pääkomponentista: korkealujuuksinen ydinlanka ja erittäin hankaava timanttikerros.
Ydinlanka
Silmukan perustus on valmistettu erittäin lujasta hiiliteräksestä tai erikoisterässeoksista. Koska silmukan on pyörittävä erittäin suurilla lineaarisilla nopeuksilla - usein välillä 30 yli 60 metriä sekunnissa – käärittynä sarjan koneen hihnapyörien ympärille, se kokee äärimmäistä, syklinen vetojännitys. Sydänlangalla on oltava poikkeuksellinen väsymiskestävyys ennenaikaisen katkeamisen estämiseksi, sekä korkea joustavuus, joka säilyttää vakaan jännityksen pitkien leikkausjaksojen aikana.
Timanttimatriisi
Silmukan leikkausvoima tulee teräsytimeen kiinnitetyistä mikroskooppisista timanttihiukkasista. Koska timantti on vaikein tunnettu luonnollinen aine, se on korkeimmalla paikalla ($10$) Mohsin kovuusasteikolla. Nämä mikroskooppiset timantit toimivat tuhansina pienoisleikkaushampaina.
Hiukkaset sidotaan teräslangaan käyttämällä yhtä kahdesta ensisijaisesta menetelmästä:
Galvanointi: Menetelmä, jossa nikkeliä kerrostetaan kemiallisesti timanttien ympärille, lukitsemalla ne tukevasti teräsytimeen. Tämä tuottaa tiheän timanttipitoisuuden, ihanteellinen erittäin kovien kiteiden leikkaamiseen.
Hartsi liimaus: Tekniikka, joka käyttää kestävää polymeerimatriisia timanttien pitämiseen. Tämä luo pehmeämmän leikkaustoiminnon, Usein suositeltu, kun hauraiden materiaalien pintakäsittelyä vaaditaan erittäin kiillotettuna.
2. Mekaniikka “Loputon” Yksisuuntainen leikkaus
Arvostaa todella timanttilangan takana olevaa suunnittelua, on ymmärrettävä, miten se eroaa perinteisistä edestakaisista lankasahoista. Edestakaisin liikkuva saha liikkuu edestakaisin, eli langan täytyy hidastua, pysähtyä kokonaan, ja vaihda suuntaa tuhansia kertoja yhden leikkaustoimenpiteen aikana. Tämä jatkuva liikemäärän muutos aiheuttaa voimakkaita mekaanisia tärinöitä, epätasaista langan kulumista, ja epäjohdonmukainen jännitys.
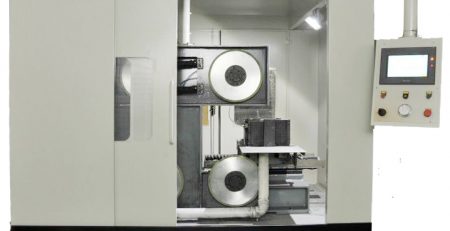
Verrattuna, timanttilangan silmukka toimii yhdessä, jatkuva silmukka. Käytetään erikoistuneen timanttilankasahan leikkauskoneen moottoroiduilla hihnapyörillä, silmukka liikkuu jatkuvasti yhteen suuntaan. Tämä luo useita syvällisiä mekaanisia etuja:
- Tärinänpoisto: Neste, yksisuuntainen liike vähentää merkittävästi kineettisiä mikroiskuja, joka estää mikrohalkeamia ja rakenteellisia lohkeamia hauraiden materiaalien reunoilla.
- Tasainen kulumisen jakautuminen: Koska silmukan koko pituus kulkee työkappaleen läpi peräkkäin suurella nopeudella, timantin karkeus kuluu tasaisesti, kulutuksen käyttöiän maksimoiminen.
- Optimaalinen kineettinen energia: Suuret lineaariset nopeudet mahdollistavat mikroskooppisten timanttien leikkaamisen puhtaasti pois materiaalista mikroskooppisella tasolla, muuttuu paljon nopeammaksi syöttönopeudeksi lisäämättä työkappaleeseen kohdistettua fyysistä voimaa.
3. Termodynaaminen ratkaisu: Totta “Kylmäleikkaus”
Kun perinteiset sahat tai laserit leikkaavat tiheiden materiaalien läpi, ne tuottavat massiivista paikallista kitkaa tai lämpöenergiaa. Puolijohtavissa kiteissä tai optisessa lasissa, tämä lämpö aiheuttaa voimakasta lämpölaajenemista, johtaa sisäisiin jäännösjännityksiin, mikromurtumia, ja geometrinen vääristymä.
Timanttilangan silmukka ratkaisee tämän ongelman käyttämällä mikrohiomaa hiontamekanismia korkeakitkaisen leikkaus- tai sulatustoiminnon sijaan. Silmukan kulkiessa työkappaleen läpi, se poistaa materiaalia erittäin hienon pölyn muodossa (lastua).
Yhdistettynä leikkuukoneen integroidun nesteensyöttöjärjestelmän kanssa, jäähdytysneste huuhtelee jatkuvasti leikkuuuraa. Tämä neste suorittaa kaksi kriittistä tehtävää: se kuljettaa välittömästi pois mikrohiontatoiminnan synnyttämän kineettisen lämmön ja huuhtelee lastut pois langan tukkeutumisen estämiseksi. Tulos on totta “leikkele” joka ylläpitää täysin vakaata lämpöympäristöä, säilyttää kalliiden materiaalien, kuten safiirin tai kvartsin, herkän kiteisen eheyden.
4. Tekninen vaikutus: Toissijaisten käsittelykustannusten dramaattinen lasku
Lopullinen todiste timanttilangan tehosta on valmiin leikkauksen rakenteellisessa laadussa. Kun suoritat siivua, Koneen vakaus ja silmukan tarkkuus yhdessä tuottavat säännöllisesti pinnan karheutta ($Ra$) profiili alle $0.2\ \muteksti{m}$. Lisäksi, geometriset paikannustoleranssit säilyvät välillä $pm0.01 text{mm}$ ja $pm0.05 text{mm}$.
Tuotantolaitoksiin, tämä äärimmäinen tarkkuus on valtava taloudellinen etu. Perinteiset leikkausmenetelmät jättävät jälkeensä karkeuden, aaltoileva, ja vaurioituneet pinnat, jotka vaativat tuntikausia toissijaista hiontaa, läpäiseminen, ja kemiallinen kiillotus korjaamiseksi. Antamalla lähes täydellisen pinnan heti alkuleikkauksesta lähtien, silmukka tiivistää dramaattisesti tuotannon aikatauluja ja leikkaa toissijaisia työvoima- ja materiaalikustannuksia.