Koko opas monokiteiseen piikiekkoon: Timanttisahan leikkausprosessi
Monokiteinen pii on nykyaikaisen puolijohde- ja aurinkosähköteollisuuden perusta. Piiloharkojen muuttaminen funktionaalisiksi kiekkoiksi, Tarkkuusleikkaus on välttämätöntä. Eri leikkuutekniikoiden joukossa, Timanttisahan leikkaus (Dws) on tullut teollisuuden standardi tehokkuuden vuoksi, tarkkuus, ja minimaalinen materiaalin menetys.
Tässä kattavassa oppaassa, Tutkimme monokiteistä piin leikkausprosessia, Keskittyminen timanttisahan leikkuukoneisiin, heidän toimintaperiaatteensa, edut, ja teollisuussovellukset.
1. Monokiteisen piin ymmärtäminen
Ennen sukellusta leikkausprosessiin, Keskustelemme lyhyesti monokiteisen piin ja miksi se vaatii erikoistuneita leikkaustekniikoita.
1.1 Mikä on monokiteinen pii?
Monokiteinen pii on erittäin puhdas muoto pii, jolla on yksi, jatkuva kidehilan rakenne. Se on valmistettu käyttämällä Czochralski (Cz) menetelmä tai kelluva vyöhyke (Fz) menetelmä, Tuloksena lieriömäisiin harkoihin.
1.2 Miksi tarkkuusleikkaus on kriittistä
– Puolijohdeteollisuus: Piilakkeilla on oltava erittäin sileät pinnat(nanometrin tason karheus) mikrosirun valmistukseen.
-Aurinkosähköteollisuus: Aurinkokennot vaativat ohut, yhtenäiset kiekot(Tyypillisesti 160-180 um) Maksimoida tehokkuus.
– Vähäinen Kerf Loss: Materiaalijätteen vähentäminen leikkaamisen aikana parantaa kustannustehokkuutta.
Perinteiset leikkausmenetelmät, kuten ID -sahat (Sisäsahat) ja monen johdon lietteiset sahat on korvattu timanttisahalla leikkaamalla ** erinomaisen suorituskyvyn takia.
2. Timanttivaijerisahan leikkaaminen (Dws) Tekniikka
2.1 Mikä on timanttäsahan leikkuukone?
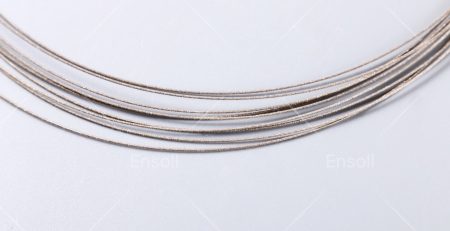
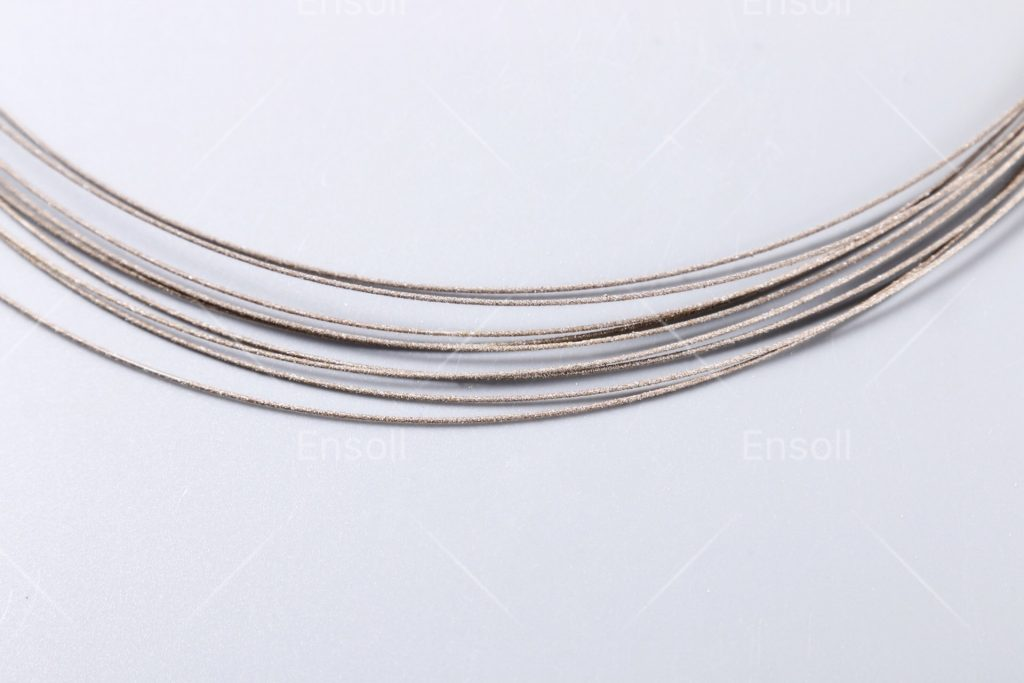
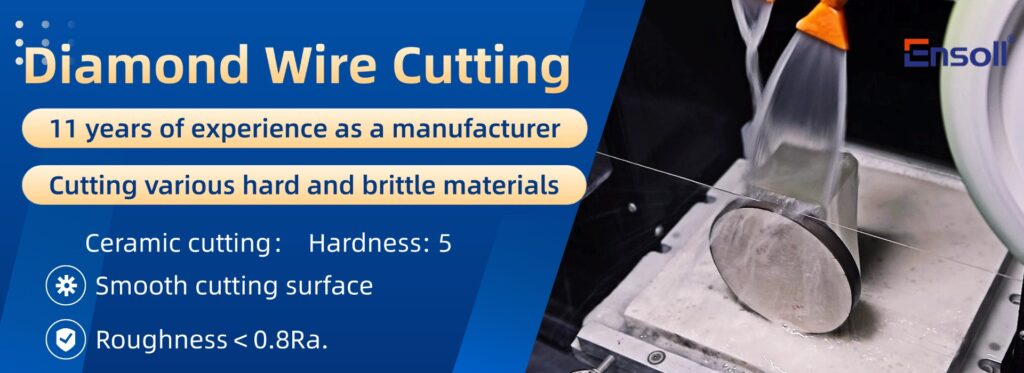
Timanttäsahka (Dws) Leikkuukone käyttää timantti-hiomahiukkasten upotettua korkean vetovoiman teräsjohtoa kovien materiaalien, kuten piin, viipalointiin. Lanka liikkuu suurella nopeudella (10-15 neiti) kun työkappale syötetään siihen, Tarkkuusleikkauksen mahdollistaminen minimaalisella kerf -menetyksellä.
2.2Timanttisahan avainkomponentit
- timanttilanka: Teräslanka, joka on päällystetty synteettisellä timantti -hiekalla(30-100 µm) Käyttämällä elektropnointi- tai hartsisidotusta.
- Langan ohjausjärjestelmä: Varmistaa johdonmukaisen jännityksen (20-60 N) ja linjaus.
- Jäähdytysnestejärjestelmä: Estävät ylikuumenemisen ja poistavat piisidot (Tyypillisesti käyttämällä PEG-pohjaista tai vesiliukoisia jäähdytysnesteitä).
- Liikkeenohjausjärjestelmä: Ohjaa johtimen nopeutta, syötteenopeus, ja leikkauskulma.
2.3 Kuinka timanttilangan saha leikkaus toimii
- Langan liike: Timanttilanka kulkee jatkuvassa silmukassa, moottoroitujen hihnapyörien ohjaama.
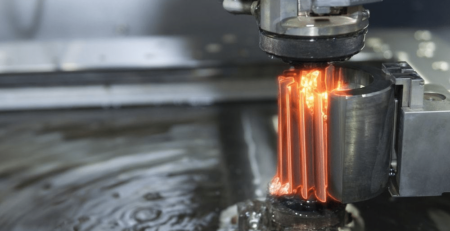
- Leikkausmekanismi: Timantti-hiomapartikkelit jauhaavat piin läpi mikroleikkauksen ja hauran murtuman kautta.
- Jäähdytysnesteen sovellus: Jäähdytysnesteen tasainen virtaus voitelee leikkauksen, vähentää lämpörasitusta, ja huuhtelee piilatteen.
- Kiekkoerottelu: Piiharkko viipaloidaan tarkan paksuuden kiekkoihin (ESIM., 180µm aurinkokiekkoille).
3.Timanttivaijerisahauksen edut
Verrattuna vanhempiin menetelmiin, kuten monilähetelasahat (MWSS), DWS -tarjoukset:
3.1 Korkeampi leikkausnopeus & tehokkuus
– Leikkausnopeudet jopa 1,5x nopeammin kuin lietteen pohjaiset menetelmät.
– Monijohtokokoonpanot mahdollistavat satojen kiekkojen samanaikaisen leikkaamisen.
3.2 Vähentynyt kerf -menetys & Materiaalijäte
– Kerf-leveys niin alhainen kuin 120-150 um (vs. 180-220µm lietteissä).
– Suurempi sato kohden, Kustannusherkälle aurinkoenergiavalmistukselle.
3.3 Parannettu pinnan laatu
– Alempi pintavaurio (SSD) kontrolloidun hiomatoimenpiteen vuoksi.
– Vähentynyt lankamerkit ja aalto, minimointi jälkikäteen kiillotus.
3.4 Ympäristö- & Kustannusetuja
– Ei lietteen hävittämiskysymyksiä (Toisin kuin MWSS, joka käyttää hankaavaa lietettä).
– Pidempi lankaikä (jopa 1,000 Leikkaukset lankaa kohti).
4. Haasteet & Liuokset timanttisahassa leikkaus
timanttilankasahan leikkauskone
Huolimatta eduistaan, DWS kohtaa joitain haasteita:
4.1 Langan rikkoutuminen & Käyttää
– Aiheuttaa: Liiallinen jännitys, hiomakäyttö, tai jäähdytysnesteen vika.
– Ratkaisu: Reaaliaikainen jännityksen seuranta **, Optimoitu timanttikarjakoko, ja oikea jäähdytysnesteen suodatus.
4.2 Pintamikrohalkeet
– Aiheuttaa: Hauras murtuma leikkauksen aikana.
– Ratkaisu: Hallittu syöttönopeus, leikkaus, tai hehkutus.
4.3 Langan keulavaikutus
– Aiheuttaa: Epätasainen lankajännitys, joka johtaa aaltoileviin leikkauksiin.
– Ratkaisu: Edistyneet johdinohjejärjestelmät, joissa on dynaaminen jännitysohjaus.
- Timanttisahan leikkuut
5.1 Aurinkosähkö (PV) Teollisuus
– Aurinkokiekkojen tuotanto (Mono minuutti, Topcon, HJT -solut).
– Ohu (Alle 150 um seuraavan sukupolven korkean tehokkuuden soluille).
5.2 Puolijohdeteollisuus
– Piilikiekkojen kuutiominen IC -valmistukseen.
– Edistynyt pakkaus ** (ESIM., kiekon tason pakkaus).
5.3 Muut sovellukset
– LED -safiirisubstraatin leikkaus.
– Kovan materiaalin koneistus (SiC, kvartsi, keramiikka).
6.Tulevat trendit piin kiekkojen leikkauksessa
- Ohuemmat kiekot: Sub-100 um: n kiekkojen kysyntä ajaa erittäin tarkkuuden DWS-edistyksiä.
- AI & Automaatio: Koneoppimispohjainen prosessien optimointi korkeammalle saannolle.
- Hybridi -leikkausmenetelmät: Yhdistämällä laserpisteen + DWS ultra-ohuille kiekkoille.
Johtopäätös
Timanttisahan leikkaus on mullistanut monokiteisen piin kiekkojen valmistuksen, Tarjoaa erinomaista tarkkuutta, tehokkuutta, ja kustannussäästö perinteisiin menetelmiin. Puolijohde- ja aurinkoenergiateollisuus työntää ohuempaa, suuret kiekot, DWS -tekniikka kehittyy edelleen, Seuraavan sukupolven elektroniikan ja uusiutuvien energialähteiden ratkaisut.
Valmistajille, Sijoittaminen edistyneisiin timanttisahahaitoihin on kriittistä kilpailukyvyn pysymiseksi korkean teknologian materiaalimarkkinoilla.