Timanttilangat teollisuuskeramiikkaan
Valmistuksen globaali maisema 2026 määritellään hellittämättömällä ponnistelulla kevyempiä materiaaleja kohtaan, vahvempi, ja kestää paremmin äärimmäisiä ympäristöjä. Tämä on johtanut teollisen keramiikan räjähdysmäiseen leviämiseen (tekninen keramiikka) eri aloilla ilmailusta ja puolustuksesta lääkinnällisiin laitteisiin ja puolijohteiden valmistukseen.
Materiaalit, kuten alumiinioksidi ($\teksti{Al}_{2}\teksti{O}_{3}$), Piinitridi ($\teksti{Ja}_{3}\teksti{N}_{4}$), Zirkonia ($\teksti{ZrO}_{2}$), ja piikarbidi (SiC) tarjoavat vertaansa vailla olevaa suorituskykyä. kuitenkin, niiden määrittävät ominaisuudet – äärimmäinen kovuus, korkeat haurautta sitkeäksi siirtymäkohdat, ja herkkyys lämpöshokeille – tekevät Industrial Ceramics Cuttingista poikkeuksellisen suunnitteluhaasteen.
Perinteiset viipalointimenetelmät, kerran pidettiin alan standardeina, ovat osoittautuneet riittämättömiksi vaatimuksiin 2026. At Ensroll, olemme vastanneet tähän haasteeseen kehittämällä Endlessin Timanttilanka Loop. Tämä tekniikka ei edusta vain asteittaista parannusta, vaan täydellinen uudelleenkuvitus siitä, kuinka kovia ja hauraita materiaaleja käsitellään.
1. Kovuuden paradoksi: Miksi perinteiset leikkausmenetelmät epäonnistuvat
Juuri ne ominaisuudet, jotka tekevät teknisestä keramiikasta arvokasta, tekevät siitä poikkeuksellisen vaikeasti koneistettavan. Perinteiset leikkaustekniikat, kuten lietesahat tai perinteiset hiomalaikat, kärsivät selkeistä rajoituksista, kun niitä sovelletaan teolliseen keramiikkaleikkaukseen:
Liialliset pinnan vauriot (SSD)
Perinteinen mekaaninen leikkaus sisältää usein “kyntö” tai repiä materiaalin läpi. Suuret voimat mukana, yhdistettynä materiaalin luontaiseen haurauteen, johtaa väistämättä mikrohalkeiluihin ja syvään pinnan alle (SSD). Tämä voi vaarantaa lopullisen komponentin rakenteellisen eheyden, johtaa katastrofaaliseen epäonnistumiseen stressissä.
Reunojen halkeamisen ongelma
Hauraat materiaalit ovat alttiita halkeilemaan, erityisesti leikkauksen sisään- ja ulostulokohdissa. Tämä “reuna” vaatii usein laajoja ja kalliita toissijaisia hionta- tai kiillotustoimenpiteitä, lisää merkittävästi tuotantokustannuksia ja aikaa.
Lämpöshokkiherkkyys
Paljon teknistä keramiikkaa, lämmönkestävyydestään huolimatta, ovat herkkiä äkillisille lämpötilagradienteille. Perinteiset menetelmät tuottavat huomattavaa lämpöä työkalun ja työkappaleen rajapinnassa. Ilman tarkkaa lämmönhallintaa, tämä voi aiheuttaa lämpöhalkeamia, tekee kalliista keraamisista työkappaleista hyödyttömiä.
Hidas läpijuoksu ja suuri lietejäte
Edestakaiset lietteen sahat, yleistä menneisyydessä, toimivat hitailla nopeuksilla ja tuottavat tuhansia gallonoja myrkyllistä lietejätettä. Sisään 2026, jossa ympäristön kestävyys on liiketoiminnan ydinmittari, tämä malli ei ole enää kestävä.
2. Loputon Ratkaisu: Ensoll Diamond Wire Loop Advantage
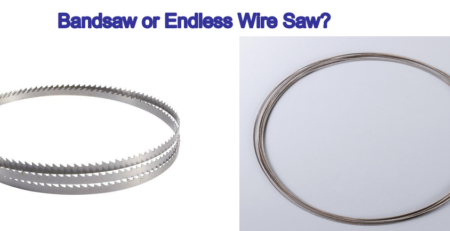
Vastatakseen näihin haasteisiin, Ensoll aloitti Endless Diamond Wire Loopin käytön (EDWL) erityisesti teknisten materiaalien valmistukseen. Ero EDWL-sahan ja perinteisen sahan välillä on perustavanlaatuinen: se on ero värähtelevän sahan ja nopean sahan välillä, yksisuuntainen hihnahiomakone.
Sulkemalla silmukan ja eliminoimalla johdon käänteisen suunnan, olemme ottaneet käyttöön uuden leikkaamisen fysiikan Industrial Ceramics Cutting -prosessia varten.
Mikrohionta: Totta “Kylmäleikkaus” Toiminta
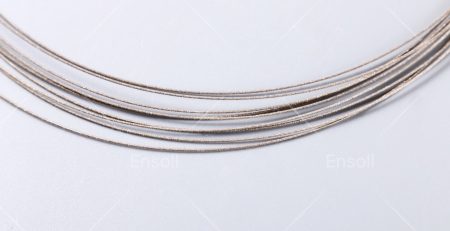
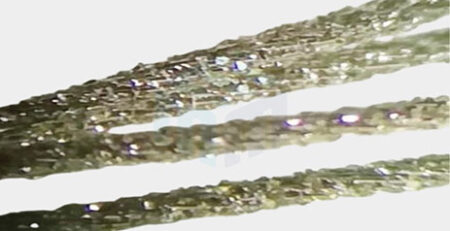
Diamond Wire Loop ei ole saha perinteisessä mielessä. Siinä käytetään galvanoituja teollisuustimantteja, jotka on kiinnitetty korkealujuiseen ydinlangaan. Kun silmukka kulkee lineaarisilla nopeuksilla jopa 60 neiti, timanttihiukkaset suorittavat tarkan mikrohiontatoiminnon. Tämä tarjoaa useita transformatiivisia etuja:
- Minimaalinen mekaaninen voima: Mikroohuen kerroksen jauhamiseen tarvittava voima on huomattavasti pienempi kuin materiaalin kyntämiseen tarvittava voima. Tämä vähentää merkittävästi mikrohalkeamien ja SSD-levyn syntymistä.
- Ei reunahalkeilua: Lempeä, jatkuva hiontatoiminto, varsinkin kun sitä tukee vakaa tekninen alusta (kone), eliminoi reunojen halkeilua aiheuttavan tärinän, tarjoamalla a “täydellinen reuna” heti sahasta.
- Ylivoimainen pintakäsittely: Mikrohiontatoiminto tuottaa tyypillisesti paremman pinnan sileyden kuin 0.2 um (ulos), mikä usein eliminoi ensisijaisten hiontavaiheiden tarpeen.
video
Teolliseen keramiikan leikkaamiseen, tämä integrointi tarjoaa tärkeitä ominaisuuksia:
Jatkuva jännityksen hallinta
Jatkuva jännityksen ylläpitäminen on avain tarkkaan leikkaamiseen. Jos johto löystyy, se tulee “vaeltaa,” luo aaltoja leikkaustilassa ja vaarantaa TTV:n (Kokonaispaksuuden vaihtelu). Jos se on liian tiukka, se napsahtaa. Koneissamme käytetään kehittyneitä reaaliaikaisia palautejärjestelmiä optimaalisen jännityksen ylläpitämiseksi materiaalin vastuskyvystä riippumatta.
Tarkka materiaalinkäsittely ja monikulmainen viipalointi.
Tekninen keramiikka on harvoin yksinkertaista geometriaa. Koneistossamme on monitoimiset näytevaiheet, jotka tukevat pyörimistä ja kallistusta, mahdollistaa tarkan, monimutkainen kulma viipalointi. Tämä monipuolisuus on välttämätöntä luotaessa kaikkea lääketieteellisistä implanteista panssarikomponentteihin.
Integroidut märkä- ja kuivaleikkausympäristöt
Eri keramiikka reagoi eri tavalla ympäristöön. Puolijohdelaatuisille materiaaleille, tarkka jäähdytysjärjestelmä on välttämätön lämmönkestävyydestä ja roskien poistamisesta. Muille materiaaleille, kuivaleikkausympäristö saattaa olla tarpeen. Ensoll-koneet on suunniteltu tarjoamaan “Paremmin” täyttyminen molemmissa muodoissa.
4. Taloudellinen arvo: Maksimoi tuotto ja minimoi jätteet
Sisään 2026, “Tarkkuustoteutus” kyse on muustakin kuin tarkkuudesta; kyse on taloudesta. Diamond Wire Loop -järjestelmä tarkoittaa suoraan ylivertaista sijoitetun pääoman tuottoa (Sijoitetun pääoman tuottoprosentti) keraamisille kankaille:
Vähentynyt kerf -menetys
Tekninen keramiikka on kallista. Viipalointi erittäin ohuella timanttilangalla varmistaa, että mahdollisimman vähän materiaalia muuttuu pölyksi (veistää). Jopa muutaman mikronin korkeaarvoisen piikarbidin tai safiirin säästäminen teollisen keramiikkaleikkausprosessin aikana lisää suoraan kelvollisten komponenttien määrää harkkoa tai lohkoa kohti.
Parempi suorituskyky ja skaalautuvuus
Poistamalla edestakaisin liikkuvien sahojen hidastus/kiihtyvyysjakso, loputtomat silmukamme lyhentävät leikkausaikoja 3-5 ajat. Näin valmistajat voivat lisätä tuotantokapasiteettia ja skaalata tuotantolinjojaan lisäämättä koneita.
Johtopäätös: Tarkkuusmateriaalien tulevaisuuden ajaminen
Teollisuuskeramiikka on tulevaisuuden rakennuspalikoita, mutta ne vaativat käsittelytekniikoita, jotka kunnioittavat niiden ainutlaatuisia fyysisiä ominaisuuksia. Ensoll Diamond Wire Loop, tukevat vankat konealustomme, on lopullinen työkalu tähän haasteeseen. Muuttamalla teollisen keramiikkaleikkauksen aggressiivisesta mekaanisesta prosessista tarkaksi, kylmä mikrohiontatoiminto, annamme maailman johtaville valmistajille mahdollisuuden hyödyntää teknisten materiaalien täyden potentiaalin.
Ensoll on edelleen sitoutunut toimintaamme 2026 tehtävä “Paremmin, Nopeammin, Vahvempi” täsmällinen toteutus.