Processtabilitet og overfladeintegritet i diamanttrådssavning af ferrit
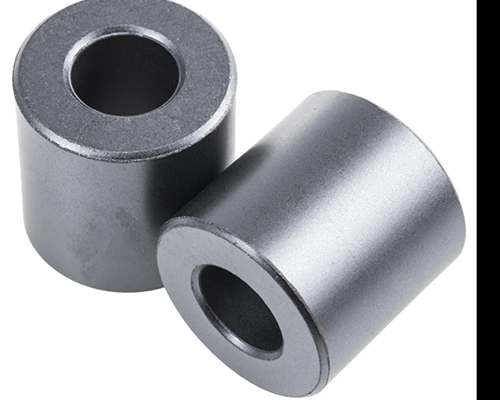
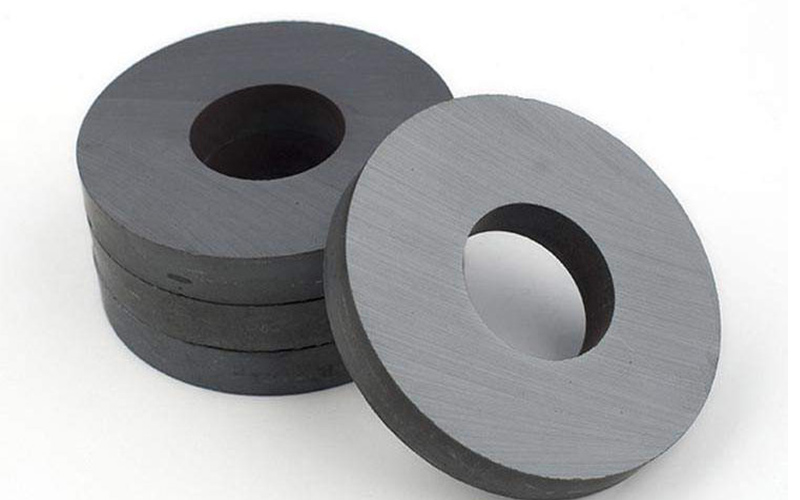
Ferrit permanente magneter - især strontiumferrit (SrFe12019) og bariumferrit (BaFe12019) — er meget udbredt i automotive sensorer, højttalere, mikro-motorer, og husholdningsapparater. Deres høje elektriske resistivitet, lavt hvirvelstrømstab, og fremragende korrosionsbestandighed gør dem attraktive til masseproduktion. Imidlertid, ferrit er også et hårdt og sprødt keramisk materiale. Bearbejdning til præcise former, især tynde skiver eller komplekse profiler, giver velkendte vanskeligheder: kant chipping, revner under overfladen, og lavt udbytte.
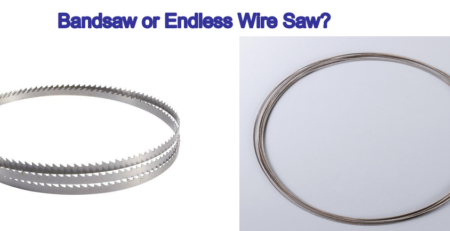
Blandt de få metoder, der er i stand til at producere snit af høj kvalitet med acceptabelt snittab, diamant wiresav har fået stor opmærksomhed. Denne blog diskuterer de nøglefaktorer, der styrer processtabilitet og overfladeintegritet, når du bruger en diamantwiresav til at skære ferritblokke.
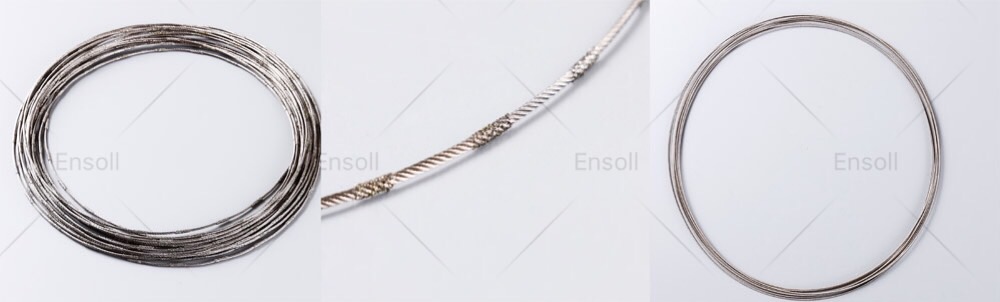
1. Hvorfor diamanttrådssavning til ferrit?
Konventionelle slibende skæreskiver genererer høje lokale temperaturer og mekaniske stød. Ferrit, med lav varmeledningsevne og praktisk talt ingen plastisk deformationsområde, reagerer på sådanne forhold ved at frakturere. I modsætning, en diamantwiresav bruger en tynd ståltråd belagt med diamantkorn (typisk i en nikkel- eller harpiksbinding). Wiren bevæger sig kontinuerligt over et sæt remskiver, og skærevirkningen opnås ved at ridse og pløje diamantpartikler mod ferritoverfladen. Fordi kontaktzonen er smal, og trådhastigheden kan styres præcist, varmeudvikling fordeles langs en linje i stedet for koncentreret på en bred flade. Dette reducerer termiske gradienter og risikoen for termisk chok revner.
2. Materialefjernelsesmekanisme i ferrit
Ferritfjernelse ved diamanttrådssavning er domineret af skørt brud snarere end duktil forskydning. Når et diamantkorn trækker ind i ferritoverfladen, spændingsfeltet under indenteren producerer median- og siderevner. Når ledningen bevæger sig, disse revner forplanter sig og skærer hinanden, fører til spåndannelse. Denne mekanisme indebærer, at skæreparametre direkte påvirker dybden af underjordiske skader.
Til ferrit, en vigtig observation er, at forøgelse af trådhastigheden ud over en moderat værdi ikke øger materialefjernelseshastigheden proportionalt, hvis trådspændingen og fremføringshastigheden ikke justeres i overensstemmelse hermed. I stedet, overdreven vibration eller ledningsvandring forekommer, skabe bølgede snitflader og dybere skadeszoner. Derfor, stabilitet er vigtigere end maksimal hastighed.
3. Kritiske procesparametre
Trådhastighed og tilførselshastighed
Typiske trådhastigheder for ferrit varierer fra 0.5 m/s til 2 Frk, med en fremføringshastighed mellem 1 mm/min og 5 mm / min. Lavere tilspændingshastigheder giver glattere overflader og færre kantfejl. Nogle industrielle opsætninger fungerer med en tilførselshastighed på ca 4 mm / min, opnåelse af en stabil skærerytme på omkring en skive i minuttet for standard ferritblokke.
Trådspænding
Konsekvent spænding er afgørende. Ujævn spænding får wiren til at halte eller flagre, skabe et ikke-lige snit. Til ferrit, selv en afvigelse af 0.1 mm kan generere spændingskoncentrationer, der fører til skjulte revner. Spændingskontrolsystemer med lukket sløjfe anbefales.
Kornstørrelse og bindingstype
Fine gryn (F.eks., 30–40 µm diamantpartikler) giver bedre overfladefinish, men kan kræve lavere fremføringshastigheder for at undgå ruder. Grove gryn (F.eks., 80–100 um) skær hurtigere, men efterlad dybere ridser. Til de fleste ferritkvaliteter, en medium gryn (50–60 µm) med en harpiksbinding giver en god balance mellem skæreeffektivitet og overfladekvalitet. Harpiksbindingen giver også en vis dæmpning, reducerer stødkræfterne på det skøre materiale.
Kølevæske og smøring
Ferrit kræver ikke kraftig oversvømmelse af kølevæske. Faktisk, for meget vandbaseret kølevæske kan forårsage hurtige temperatursvingninger i skærezonen. En let oliebaseret tåge eller en skærevæske med lav viskositet påført med en jævn, lav flowhastighed er at foretrække. De primære funktioner er at skylle snavs væk og reducere friktionen, ikke at absorbere massiv varme. At opretholde en stabil temperatur under hele snittet er mere kritisk end at opnå den lavest mulige temperatur.
4. Overfladeintegritet og defektforebyggelse
De mest almindelige fejl ved diamanttrådssavning af ferrit er:
– Kantafhugning: Opstår, når ledningen kommer ud af ferritblokken. Reduktion af tilspændingshastigheden under de sidste 2-3 mm af snittet reducerer flisdannelsen markant.
– Underjordiske revner: Disse er ikke synlige på overfladen, men kan detekteres med farvestofpenetrant eller ved at måle bøjningsstyrken af udskårne prøver. For at minimere underjordiske revner, opretholde en konstant fremføringshastighed uden afbrydelser. Stop-start-skæring er særligt skadeligt, fordi ledningen bor på ét sted, tillader siderevner at vokse.
– Trådmærker og bølger: Forårsaget af remskiveexcentricitet eller slidte wireføringer. Regelmæssig inspektion af wirebanen og brug af højpræcisionsremskiver er nødvendige.
5. Praktiske anbefalinger til produktion
Baseret på eksperimentelle undersøgelser og industriel praksis, følgende retningslinjer hjælper med at opnå pålidelige resultater, når diamanttrådssavning af ferrit:
– Udfør en opvarmning af ledningen til 30 sekunder, før ferritblokken aktiveres for at sikre ensartet spænding og trådsporing.
– Brug et opofrende ind- og udgangsmateriale (F.eks., en blød plastikplade) for at støtte ferritkanterne og reducere udbrud.
– Overvåg skærestrømmen eller drejningsmomentet på wiredrivmotoren. En pludselig stigning indikerer sløv tråd eller utilstrækkelig smøring.
– Udskift ledningen efter en forudbestemt snitlængde - typisk 200 til 300 skiver til en tråd med en diameter på 0,5 mm – for at opretholde ensartet ydeevne.
6. Sammenligning med andre metoder
| Metode | Udskæringstab | Kantkvalitet | Produktivitet | Egnethed til ferrit |
| Diamond wiresav | Lav (0.3–0,5 mm) | God til fremragende | Moderat | Høj |
| Slibende hjul | Medium (1–2 mm) | Dårlig (chips almindelige) | Høj | Lav (revnerisiko) |
| Laserskæring | Meget lav | Dårlig (varmepåvirket zone) | Høj | Meget lav (Termisk chok) |
Diamantwiresaven er ikke den hurtigste metode, men det giver den bedste kombination af lavt snittab og acceptabel overfladeintegritet for ferrit..
Skære display
Konklusion
Diamanttrådssavning af ferrit er en moden, men stadig forbedret proces. Dens succes afhænger ikke af aggressive skærehastigheder, men af omhyggelig kontrol af spændingen, Foderprocent, og påføring af kølemiddel. Ved at forstå den skøre brudmekanisme og respektere materialets lave tolerance for spændingsudsving, producenter kan opnå skrotsatser nedenfor 2% og producere ferritkomponenter med pålidelige mekaniske egenskaber. Metoden er særlig værdifuld til at skære sintrede ferritblokke til tynde wafere, små magnetiske kerner, eller brugerdefinerede former, hvor præcision opvejer rå gennemstrømning.
Til enhver ingeniør, der opsætter en diamantwiresav til ferrit, den vigtigste takeaway er dette: konsistens slår hastighed. En stald, velholdt wiresav, der kører ved moderate parametre, vil konsekvent overgå en ustabil maskine presset til dets grænser. Ferrit, trods alt, er ikke et materiale, der tilgiver hastværk.