铁氧体金刚石线锯切的工艺稳定性和表面完整性
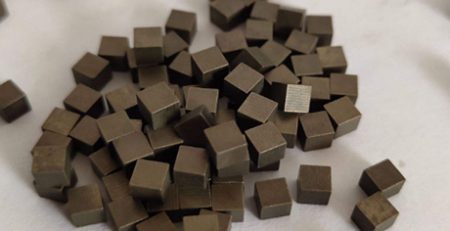
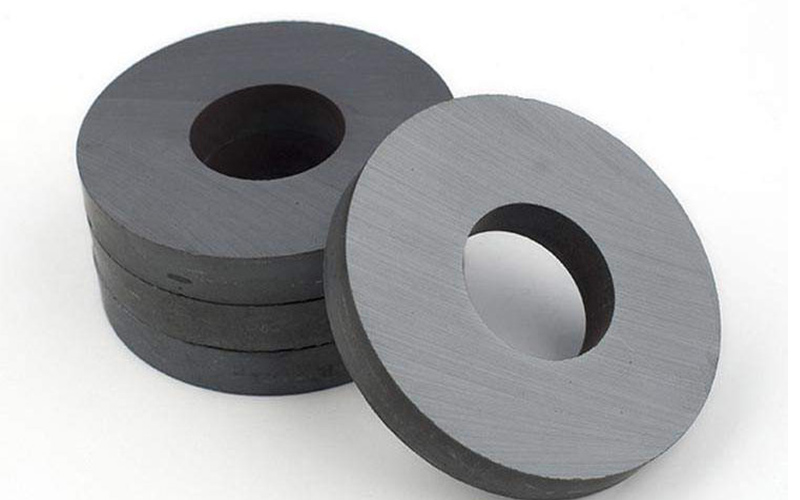
铁氧体永磁体——特别是锶铁氧体 (SrFe₁₂O₁₉) 和钡铁氧体 (BaFe₁₂O₁₉) — 广泛应用于汽车传感器, 扬声器, 微电机, 和家用电器. 它们的高电阻率, 低涡流损耗, 优异的耐腐蚀性使其对大规模生产具有吸引力. 然而, 铁氧体也是一种硬而脆的陶瓷材料. 将其加工成精确的形状, 特别是薄片或复杂的轮廓, 提出了众所周知的困难: 边缘碎屑, 地下裂纹, 且产量低.
能够产生高质量切割且切口损失可接受的少数方法之一, 金刚石绳锯 已经获得了相当大的关注. 本博客讨论了使用金刚石线锯切割铁氧体块时控制工艺稳定性和表面完整性的关键因素.
1. 为什么采用金刚石绳锯切割铁氧体?
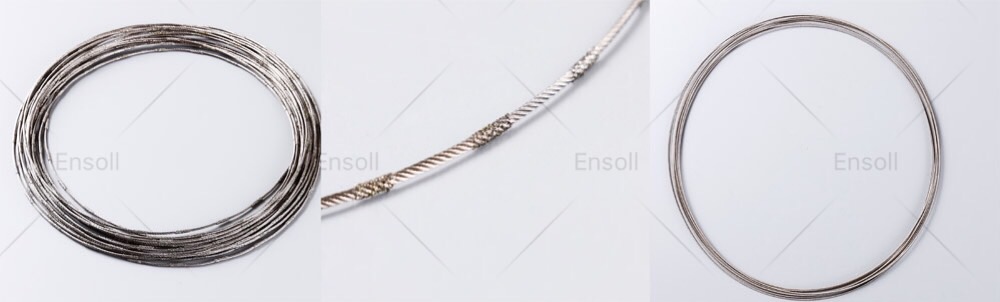
传统的砂轮切割会产生局部高温和机械冲击. 铁氧体, 导热率低,几乎没有塑性变形范围, 通过断裂来应对这种情况. 相比之下, 金刚石绳锯使用涂有金刚石砂粒的细钢丝 (通常采用镍或树脂结合剂). 钢丝在一组滑轮上连续移动, 切削作用是通过金刚石颗粒对铁氧体表面的刮削和犁削来实现的. 由于接触区域窄,可以精确控制线速, 热量沿着一条线分布,而不是集中在一个宽面上. 这降低了热梯度和热冲击开裂的风险.
2. 铁氧体材料去除机制
金刚石线锯去除铁素体主要是脆性断裂而不是韧性剪切. 当金刚石磨粒压入铁氧体表面时, 压头下方的应力场产生中间和横向裂纹. 随着电线的移动, 这些裂纹扩展并相交, 导致切屑形成. 该机制意味着切削参数直接影响亚表面损伤的深度.
铁氧体用, 一个关键的观察结果是,如果不相应地调整线张力和进给速率,则将线速度增加到超过中等值不会成比例地增加材料去除率. 反而, 发生过度振动或导线漂移, 创建波浪形切割表面和更深的损伤区域. 所以, 稳定性比最大速度更重要.
3. 关键工艺参数
线速和进给率
铁氧体的典型线速范围为 0.5 米/秒至 2 小姐, 进给率介于 1 毫米/分钟和 5 毫米/分钟. 较低的进给速度可产生更光滑的表面和更少的边缘缺陷. 一些工业装置的运行进给速度约为 4 毫米/分钟, 标准铁氧体块实现每分钟约一片的稳定切割节奏.
电线张力
持续的紧张感至关重要. 张力不均匀导致钢丝滞后或颤动, 创建非直线切割. 铁氧体用, 甚至有偏差 0.1 mm 会产生应力集中,从而导致隐藏裂纹. 推荐使用闭环张力控制系统.
粒度和粘结剂类型
细粒 (例如。, 30–40 µm 金刚石颗粒) 产生更好的表面光洁度,但可能需要较低的进给速度以避免玻璃化. 粗粒度 (例如。, 80–100 µm) 切割速度更快,但留下更深的划痕. 对于大多数铁氧体牌号, 中等粒度 (50–60 微米) 使用树脂结合剂可在切割效率和表面质量之间实现良好的平衡. 树脂粘合剂还提供一定的缓冲作用, 减少对脆性材料的冲击力.
冷却液和润滑
铁氧体不需要大量冷却液淹没. 实际上, 过多的水基冷却液会导致切割区域的温度快速波动. 以稳定的速度施加轻油基雾或低粘度切削液, 低流速是优选的. 主要功能是冲走碎片并减少摩擦, 不吸收大量热量. 在整个切割过程中保持稳定的温度比达到尽可能低的温度更重要.
4. 表面完整性和缺陷预防
金刚线锯切铁素体时最常见的缺陷是:
– 边缘崩边: 当导线退出铁氧体块时发生. 在切削的最后 2-3 mm 期间降低进给率可显着减少崩刃.
– 次表面裂纹: 这些在表面上不可见,但可以通过染料渗透剂或通过测量切割样品的弯曲强度来检测. 尽量减少地下裂纹, 保持恒定的进给速度而不会中断. 停止启动切割特别有害,因为电线驻留在一个位置, 允许横向裂纹扩展.
– 线痕和波纹: 由滑轮偏心或钢丝导轨磨损引起. 需要定期检查钢丝路径并使用高精度滑轮.
5. 生产实用建议
基于实验研究和工业实践, 以下指南有助于在金刚石线锯切铁氧体时获得可靠的结果:
– 对电线进行预热运行 30 在接合铁氧体块之前几秒钟,以确保均匀的张力和线跟踪.
– 使用牺牲入口和出口材料 (例如。, 软塑料板) 支撑铁氧体边缘并减少漏电.
– 监控线驱动电机上的切割电流或扭矩. 突然增加表明焊丝变钝或润滑不足.
– 通常在预定长度的切割后更换电线 200 到 300 用于 0.5 毫米直径电线的切片 — 以保持一致的性能.
6. 与其他方法的比较
| 方法 | 缺口损失 | 边缘质量 | 生产率 | 铁氧体的适用性 |
| 金刚石线锯 | 低的 (0.3–0.5 毫米) | 良好到优秀 | 缓和 | 高的 |
| 砂轮 | 中等的 (1–2 毫米) | 贫穷的 (常见芯片) | 高的 | 低的 (破裂风险) |
| 激光切割 | 很低 | 贫穷的 (热影响区) | 高的 | 很低 (热冲击) |
金刚石绳锯不是最快的方法, 但它提供了低切口损失和可接受的铁氧体表面完整性的最佳组合。.
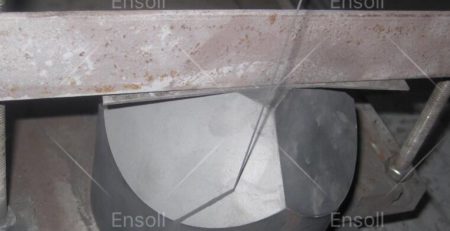
切割展示
结论
铁氧体金刚石线锯切是一种成熟但不断改进的工艺. 它的成功不取决于激进的切割速度,而是取决于对张力的仔细控制, 饲料率, 和冷却剂应用. 通过了解脆性断裂机制并尊重材料对应力波动的低耐受性, 制造商可以实现以下废品率 2% 并生产具有可靠机械性能的铁氧体元件. 该方法对于将烧结铁氧体块切割成薄晶圆特别有价值, 小磁芯, 或精度超过原始吞吐量的自定义形状.
对于任何设置铁氧体金刚石线锯的工程师, 最重要的一点是: 一致性胜过速度. 一个稳定的, 维护良好的绳锯在适度的参数下运行将始终优于处于极限状态的不稳定机器. 铁氧体, 毕竟, 不是一种可以原谅匆忙的材料.