精密轮廓用钻石锯技术切割磁铁材料技术
1. 切割复杂磁铁形状的挑战
诸如ndfeb之类的磁性材料, SMCO, 铁矿对于电动机至关重要, 传感器, 和医疗设备. 然而, 他们的脆弱性和高硬度使传统的切割方法 (研磨, 激光, EDM) 有问题:
– 磨轮会导致微裂纹和边缘碎屑
– 激光切割会产生受热的区域 (haz) 降解磁性特性
– EDM仅用于导电材料 (不包括铁矿)
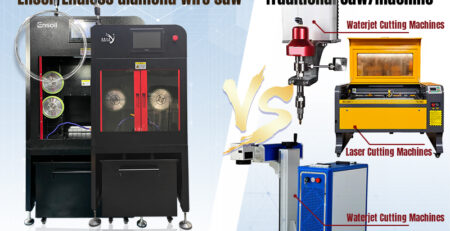
轮廓切割 (弧形等复杂形状, 老虎机, 或梯形) 要求更高的精度. 这是 金刚石绳锯切割机小号 Excel.
2. 为什么钻石电线切割是轮廓切割的理想选择
它如何工作
钻石电线切割机用薄, 钻石涂层的电线 (Ø0.05–0.3mm) 连续循环, 由CNC引导进行精确轮廓切割.
与传统方法相比的关键优势
✔没有热损伤 - 冷却液保持温度 <40℃, 保存磁通量
✔无芯片边缘 - RA <0.5μm表面饰面 (VS. 3–5μm用研磨)
✔高精度 - 复杂的几何形状的±0.02mm公差
✔物料节省 - kerf宽度仅为0.1-0.2mm (VS. 0.8–1.5mm带磨料轮)
使用该技术的行业
– 电动汽车电动机 - 梯形NDFEB段,以提高效率
– 医疗设备 - 光滑的SMCO植入物, 无毛刺边缘
– 消费电子 - 电感器的微型铁氧体核心
与传统方法相比的关键优势
✔没有热损伤 - 冷却液保持温度 <40℃, 保存磁通量
✔无芯片边缘 - RA <0.5μm表面饰面 (VS. 3–5μm用研磨)
✔高精度 - 复杂的几何形状的±0.02mm公差
✔物料节省 - kerf宽度仅为0.1-0.2mm (VS. 0.8–1.5mm带磨料轮)
使用该技术的行业
– 电动汽车电动机 - 梯形NDFEB段,以提高效率
– 医疗设备 - 光滑的SMCO植入物, 无毛刺边缘
– 消费电子 - 电感器的微型铁氧体核心
3. 优化针对不同磁铁类型的钻石线切割
一个. 切割NDFEB磁铁
– 导线类型: 电镀钻线 (网格#200–400)
– 速度: 20–50m/min最佳完成
– 冷却液: 耗油的排油
案例研究: 电动汽车制造商减少了废物 22% 从研磨到钻石电线时.
乙. 处理铁氧体磁铁
– 导线类型: 树脂键入的钻石更长的寿命
– 速度: 10–30m/min (较慢=更好的边缘质量)
– 挑战: 避免进行大直径切割的裂缝 (>100毫米)
- SMCO & 其他稀土磁铁
– 需要超细电线 (Ø0.05mm) 对于最小的材料损失
– 剪切的多线设置 50+ 同时碎片
4. 选择右钻石锯机器
关键功能
– CNC控制 - 用于复杂轮廓 (例如。, 电动杆形状)
– 电线张力系统 - 保持±1N一致性
– 冷却液过滤 - 防止碎屑堆积
成本分析
| 方法 | 精确 | 速度 | 成本/厘米 |
| 金刚石绳 | ±0.02mm | 30米/分钟 | $0.15 |
| 激光 | ±0.1mm | 10米/分钟 | $0.35 |
| 研磨 | ±0.05mm | 5米/分钟 | $0.25 |
ROI: 大多数制造商收回成本 6–12个月 通过材料节省.
5. 磁铁切割的未来趋势
– AI优化: 机器学习实时调整电线速度/张力
– 较薄的电线 (Ø0.03mm) 为了 <0.1MM KERF损失
– 混合系统: 激光预切 + 钻石电线精加工
结论: 用于精确轮廓切割磁铁, 钻石电线锯机的质量优于传统方法, 速度, 和成本效率.
需要报价? [联系我们] 免费切割样品!