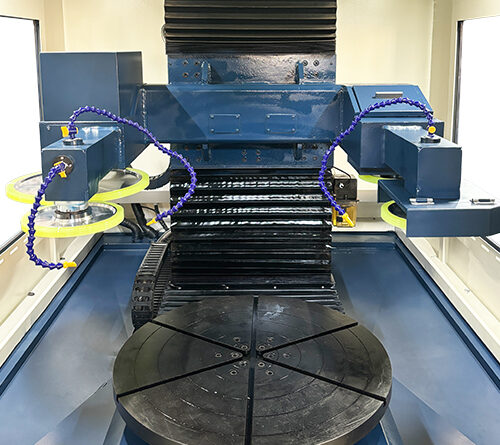
CNC金刚石线环: 精密切割导轨
在精确切割的世界中, 很少有技术能像 金刚石线环 切割机. 与依赖齿形刀片或研磨盘的传统锯不同, 这种创新工具使用嵌入金刚石砂粒的连续线环来切割地球上最坚硬的材料.
但金刚线环切机到底是什么? 它是如何运作的? 为什么从半导体到航空航天等各个行业的制造商都在迅速采用这项技术?
这份综合指南回答了所有这些问题以及更多. 无论您是经验丰富的制造工程师还是精密切割新手, 您会发现为什么金刚石线环技术正在重新定义材料加工的可能性.
什么是金刚石线环切机? 明确的定义
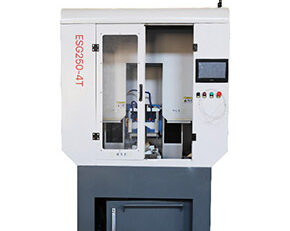
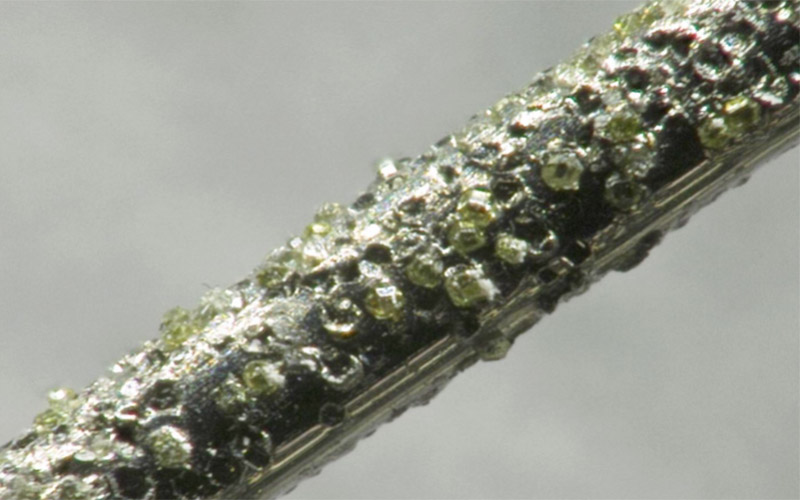
金刚石线环切机 (也称为无尽金刚石线锯) 是一种精密切割系统,使用连续, 涂有工业金刚石颗粒的环形线,可切割硬物, 脆, 或研磨材料.
这 “金刚石线” 指的是高强度钢丝——通常 0.2 毫米至 2.0 直径毫米——已电镀或用合成金刚石砂粒树脂粘合. 这 “环形” 意味着线端被焊接在一起形成无缝, 连续环. 这种环形设计允许线材以极高的速度沿单一方向旋转, 与来回移动的传统往复式线锯不同.
将其视为用于切割的微型镶钻传送带. 结果? 干净的, 精确切割,最大限度减少材料浪费, 无边缘崩裂, 和卓越的表面质量——即使是传统上认为的材料 “不可切割的。”
金刚石线环切机如何工作?
了解金刚石线环形切割机的工作原理解释了为什么它优于传统方法. 这是分步过程:
步 1: 线环安装
一个 金刚石线环 具有适当直径和粒度的磨粒安装在一组滑轮或导轮上. 环张紧至精确的规格——足够紧以保持直线切割,但又足够灵活以适应复杂的轮廓.
步 2: 高速旋转
驱动系统以 4 毫米/分钟的速度旋转线环,明显快于往复式线锯. 因为循环是无限的,并且朝一个方向连续移动, 没有减速或方向改变, 消除了 “混蛋” 可能会造成财产损失.
步 3: 材料接触和研磨
旋转的金刚线与工件接触. 每个金刚石颗粒都充当微观切削齿, 通过磨损和微破裂相结合的方式磨掉材料.
与剪切或撕裂材料的传统刀片不同, 金刚线磨出一条路. 这个区别至关重要: 磨削均匀分布机械应力, 而剪切将应力集中在一个点.
步 4: 冷却和切屑去除
大多数金刚石线环切割系统都配有冷却剂输送系统, 通常使用水或水基溶液. 冷却剂有三个用途:
– 冷却切割区域, 防止工件热损坏
– 冲走切割碎片 (切屑), 防止堵塞
– 润滑电线, 延长其工作寿命
步 5: 精密运动控制
工件或切割头在 CNC 下沿编程路径移动 (计算机数控). 这允许:
– 直切
– 弧形轮廓
– 异形 (非线性) 切割
– 锥形或有角度的切割
金刚石线环切机的关键部件
现代金刚石线环切割系统集成了多个复杂的组件:
| 成分 | 功能 |
| 金刚石线环 | 切削工具——电镀有金刚石砂粒的连续钢丝环 |
| 驱动滑轮 | 高速旋转线环 |
| 张力控制系统 | 保持最佳直线张力, 精确切割 |
| 数控控制器 | 解释 G 代码并坐标切割路径 |
| 工作台 (X-Y-Z轴) | 定位工件以进行精确切割 |
| 旋转轴 (选修的) | 可切割圆柱形或管状材料 |
| 冷却液系统 | 将冷却液输送至切削区域 |
| 切屑过滤 | 清除冷却液中的切削碎屑以进行再循环 |
金刚石线环切机的类型.
金刚石线环技术不断发展以服务于不同的应用:
1.单环精密切割机
专为实验室和小规模生产而设计, 这些机器使用单个小直径钢丝环 (通常为 0.2–0.5 毫米). 他们擅长切割:
– 半导体晶圆 (硅, 碳化硅, 砷化镓)
– 光学玻璃和晶体
– 陶瓷基板
– 电路板
2. 多环生产锯
用于大工件的大批量切割, 这些机器使用多个并行线环同时切片许多块. 常见于:
– 光伏 (太阳能) 晶圆生产
– LED基板制造
– 石英和蓝宝石切片
3. 异型切割系统
这些数控机床针对非线性切割进行了优化, 复杂形状. 他们的特点是:
– 多轴运动 (X, 是, Z, 和旋转轴)
– 切圆能力, 弧线, 和自定义轮廓
– 在汽车领域的应用, 航天, 和医疗器械制造
为什么使用金刚石线环切机?
传统切割方法——带锯, 砂轮, 激光切割机——在硬质材料方面都有局限性, 脆性材料. 金刚石线环技术具有多项变革性优势.
1. 最小的材料废物 (细切口)
这 “雕刻”- 切割时去除的材料宽度 - 使用金刚线时非常小. 典型的金刚石线环的直径仅为 0.2–0.6 毫米, 与传统研磨刀片的 1.5–3.0 mm 相比.
好处: 您可以从昂贵的原材料中获得更多可用的产品. 适用于使用碳化硅晶圆的行业 ($500+ 每) 或蓝宝石水晶, 浪费的减少直接转化为更高的盈利能力.
2. 无边缘碎裂或破损
玻璃等脆性材料, 陶瓷, 半导体因在切割出口处碎裂而臭名昭著. 传统刀片集中机械应力, 造成骨折.
金刚线的优势: 因为线材采用的是高速研磨动作而不是剪切动作, 应力均匀分布在整个切削区域. 结果很干净, 边缘光滑,零碎裂——即使在切割入口和出口点也是如此.
3. 卓越的表面光洁度
金刚石线环切割可产生以 Ra 微米为单位的表面光洁度 (平均粗糙度) —通常 Ra 0.4–1.6 µm. 这个 “近乎抛光的” 表面显着减少或消除了后续研磨和抛光步骤的需要.
4. 切割任何硬度
传统切削要求刀具比工件更硬. 金刚线则无此限制. 金刚石是已知最硬的材料 (10 莫氏硬度计), 能够切割:
– 碳化硅 (9.5 莫斯)
– 碳化钨 (9.0 莫斯)
– 蓝宝石 (9.0 莫斯)
– 淬火钢 (8.0 莫斯)
– 石英, 玻璃, 和陶瓷
5. 最小热影响区 (haz)
与激光或等离子切割不同, 这会产生一个显着的热影响区,从而改变材料特性, 金刚石线切割产生的热量最少. 的组合:
– 高速旋转 (带走热量)
– 连续冷却液流
– 离散金刚石接触点
…意味着工件触感凉爽. 这对于光学玻璃和半导体晶体等温度敏感材料至关重要.
6. 复杂的形状和轮廓
CNC 控制的金刚石线环机可以切割:
– 直线
– 圆和弧
– 定制 2D 轮廓
– 锥形形状 (通过倾斜工件或导丝器)
一些先进的系统甚至通过结合 X 来提供 3D 切割, 是, Z, 和旋转轴.
7. 环保
与基于浆料的切割系统相比 (使用悬浮在油或乙二醇中的松散磨料颗粒), 金刚石线环形切割明显更环保:
– 水基冷却液代替油
– 没有需要处置的危险浆料废物
– 每次切割的能耗更低
– 可回收钢丝 (金刚石砂粒磨损后)
需要考虑的限制
金刚石线环形切割并非适合所有应用. 这是它的主要局限性:
不适用于延性材料
柔软的, 延展性材料,如铝, 铜, 或低碳钢会堵塞金刚石砂粒. 这些材料倾向于涂抹而不是断裂, 加重线材并降低切割效率.
对于厚截面,速度比砂轮慢
适用于非常厚的工件 (超过 200 毫米), 金刚石线环的切割速度比大砂轮慢. 然而, 其代价是表面质量显着提高且无碎裂.
线环是消耗品
金刚石涂层最终会磨损. 然而, 现代电镀金刚石线具有较长的使用寿命(通常可连续切割数小时),并且更换成本相对较低.
初始设备投资
优质金刚石线环切机代表着巨大的资本投资. 入门级单循环系统开始于 $10,000, 而多轴数控生产系统可以超过 $150,000.
如何选择合适的金刚石线环切机
如果您正在考虑将此技术添加到您的生产线中, 以下是评估的关键因素:
1. 材料类型和硬度
– 脆性材料 (玻璃, 陶瓷, 硅) → 金刚石线环是理想的选择
– 延展性金属 (铝, 铜) → 考虑替代方法
2. 所需的精度和表面光洁度
– 出 < 1.6 µm 要求 → 金刚石线环提供
– 公差 < ±0.01 mm → 需要高端数控系统
3. 工件尺寸和形状
– 小零件 (< 300 毫米) → 单回路台式系统
– 大块 (> 300 毫米) → 多回路或龙门式系统
– 复杂轮廓 → 具有旋转功能的多轴 CNC
4. 产量
– 右&D / 原型设计 → 基本单循环系统
– 小批量生产→半自动单循环
– 大批量生产 → 多回路或全自动系统
5. 线径范围
– 微切削 (< 0.3 毫米) → 需要细线能力
– 通用 (0.3–0.6 毫米) → 最常见的范围
– 重切削 (> 0.6 毫米) → 工业级系统
结论
所以, 什么是金刚石线环切机? 这是一种精密切割系统,使用嵌入金刚石线的连续环来切割硬质材料, 脆性材料具有无与伦比的精度, 尽量减少浪费, 和零边缘碎裂.
从为下一代电动汽车提供动力的碳化硅晶圆到可实现更亮 LED 的蓝宝石晶体, 金刚石线环技术在幕后默默工作——实现定义现代世界的先进制造.
金刚石线环形切割是否适合您的应用? 如果您正在使用玻璃, 陶瓷, 半导体, 复合材料, 或任何会碎裂的材料, 裂缝, 或者磨损传统刀片——答案几乎是