Стабільність процесу та цілісність поверхні при алмазному пилянні фериту
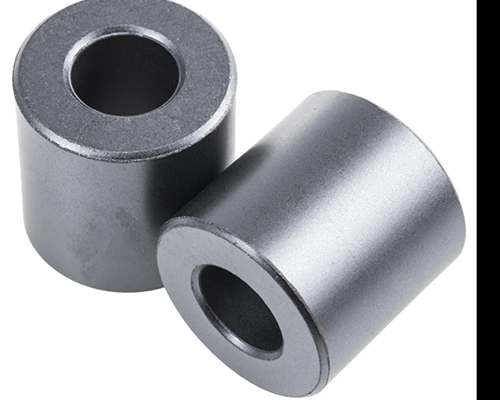
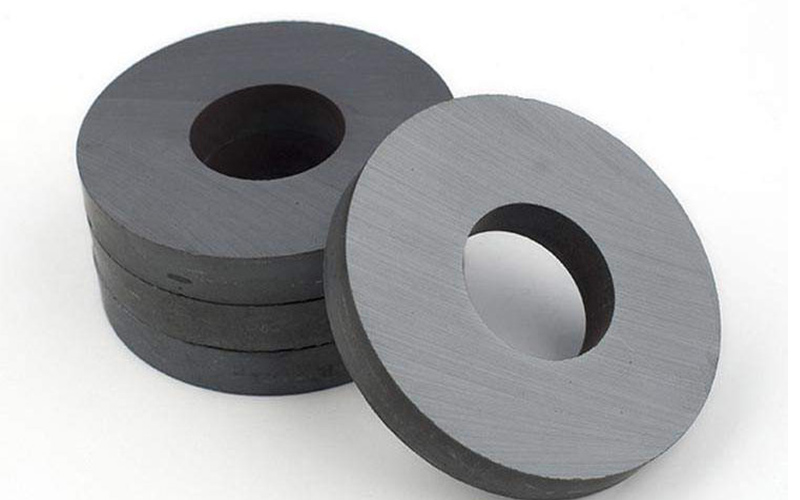
Феритові постійні магніти — зокрема ферит стронцію (SrFe₁₂O₁₉) і ферит барію (BaFe₁₂O₁₉) — широко використовуються в автомобільних датчиках, гучномовці, мікромотори, та побутова техніка. Їх високий питомий електричний опір, низькі втрати на вихрові струми, і чудова стійкість до корозії роблять їх привабливими для масового виробництва. Однак, ферит також є твердим і крихким керамічним матеріалом. Обробка його в точні форми, особливо тонкі скибочки або складні профілі, представляє добре відомі труднощі: КРИВНИЙ КРИПИ, підповерхневе розтріскування, і низька врожайність.
Серед небагатьох методів, здатних виробляти високоякісні різи з прийнятною втратою пропилу, алмазна дротова пила привернув значну увагу. У цьому блозі обговорюються ключові фактори, які визначають стабільність процесу та цілісність поверхні під час використання пили з алмазним дротом для різання феритових блоків.
1. Чому алмазне пиляння дроту для фериту?
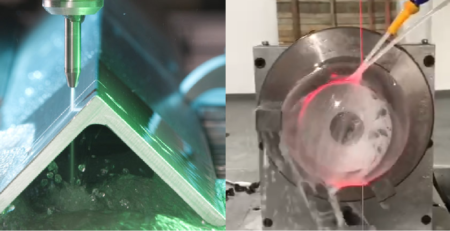
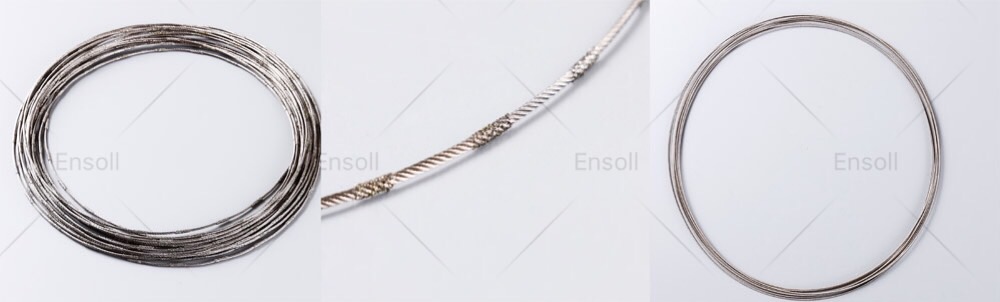
Звичайні абразивні відрізні круги створюють високі локальні температури та механічні удари. Ферит, мають низьку теплопровідність і практично не піддаються пластичній деформації, реагує на такі умови руйнуванням. У контрасті, пила з алмазним дротом використовує тонкий сталевий дріт, покритий алмазним зерном (зазвичай у нікелевому або смоляному зв’язку). Дріт безперервно рухається по набору шківів, а ріжуча дія досягається шляхом дряпання та розорювання алмазних частинок на феритовій поверхні. Оскільки зона контакту вузька, швидкість дроту можна точно контролювати, теплогенерація розподіляється вздовж лінії, а не концентрується на широкій поверхні. Це зменшує температурні градієнти та ризик розтріскування при термічному ударі.
2. Механізм видалення матеріалу у фериті
Видалення фериту шляхом пиляння алмазним дротом переважно відбувається за рахунок крихкого руйнування, а не пластичного зсуву. Коли алмазна крупинка вдавлює феритову поверхню, поле напруги під індентором створює серединні та бічні тріщини. Коли дріт рухається, ці тріщини поширюються і перетинаються, що призводить до утворення стружки. Цей механізм передбачає, що параметри різання безпосередньо впливають на глибину пошкодження підповерхневої поверхні.
Для фериту, Ключове спостереження полягає в тому, що збільшення швидкості дроту понад помірне значення не пропорційно збільшує швидкість зняття матеріалу, якщо натяг дроту та швидкість подачі не відрегульовані відповідним чином. Натомість, виникає надмірна вібрація або блукання дроту, створення хвилястих поверхонь зрізу та більш глибоких зон пошкоджень. тому, стабільність важливіша ніж максимальна швидкість.
3. Критичні параметри процесу
Швидкість дроту та швидкість подачі
Типова швидкість дроту для фериту коливається від 0.5 м/с до 2 РС, зі швидкістю подачі між 1 мм/хв і 5 мм / хв. Менші швидкості подачі дають більш гладкі поверхні та менше дефектів країв. Деякі промислові установки працюють із швидкістю подачі приблизно 4 мм / хв, досягнення стабільного ритму різання приблизно один шматок на хвилину для стандартних феритових блоків.
Натяг дроту
Постійна напруга є важливою. Нерівномірний натяг призводить до того, що дріт відстає або коливається, створюючи непрямий зріз. Для фериту, навіть відхилення від 0.1 мм може створювати концентрацію напруги, яка призводить до прихованих тріщин. Рекомендуються замкнуті системи контролю натягу.
Розмір зернистості та тип з’єднання
Дрібна крупа (напр., 30–40 мкм алмазні частинки) забезпечують кращу обробку поверхні, але можуть знадобитися менші швидкості подачі, щоб уникнути скління. Крупна крупа (напр., 80–100 мкм) ріжеться швидше, але залишає глибші подряпини. Для більшості марок фериту, середня зернистість (50–60 мкм) зі смоляною зв'язкою забезпечує хороший баланс між ефективністю різання та якістю поверхні. Смоляний зв’язок також забезпечує певну амортизацію, зменшення сил удару по крихкому матеріалу.
Охолоджуюча рідина та мастило
Ферит не потребує сильного заливання теплоносієм. Насправді, надмірна кількість охолоджуючої рідини на водній основі може спричинити швидкі коливання температури в зоні різання. Легкий туман на масляній основі або рідина для різання з низькою в’язкістю, що наноситься на постійній, низька швидкість потоку є кращою. Основними функціями є змивання сміття та зменшення тертя, щоб не поглинати велику кількість тепла. Підтримання стабільної температури протягом усього розрізу важливіше, ніж досягнення мінімально можливої температури.
4. Цілісність поверхні та запобігання дефектам
Найпоширенішими дефектами при алмазному дротяному пилянні фериту є:
– Відколи краю: Виникає при виході дроту з феритового блоку. Зменшення швидкості подачі протягом останніх 2–3 мм різу значно зменшує сколювання.
– Підповерхневі тріщини: Вони не помітні на поверхні, але можуть бути виявлені за допомогою пенетранту барвника або шляхом вимірювання міцності на вигин вирізаних зразків.. Для мінімізації підповерхневих тріщин, підтримувати постійну швидкість подачі без перерв. Різання «Стоп-старт» є особливо шкідливим, оскільки дріт знаходиться в одному місці, дозволяючи розростатися бічним тріщинам.
– Сліди дроту та хвилястість: Це викликано ексцентриситетом шківа або зношеними напрямними дроту. Потрібна регулярна перевірка шляху дроту та використання високоточних шківів.
5. Практичні рекомендації для виробництва
На основі експериментальних досліджень і виробничої практики, наступні вказівки допомагають досягти надійних результатів під час розпилювання фериту алмазним дротом:
– Виконайте розминку дроту для 30 за кілька секунд до зачеплення феритового блоку для забезпечення рівномірного натягу та відстеження дроту.
– Використовуйте жертовний матеріал для входу та виходу (напр., м'яка пластикова пластина) для підтримки феритових країв і зменшення прориву.
– Контролюйте струм різання або крутний момент двигуна приводу дроту. Раптове збільшення вказує на затуплення дроту або його недостатнє змащення.
– Замініть дріт після попередньо визначеної довжини відрізу — зазвичай 200 до 300 скибочки для дроту діаметром 0,5 мм — для підтримки сталої продуктивності.
6. Порівняння з іншими методами
| метод | Втрата | Якість краю | Продуктивність | Придатність для фериту |
| дротова пила Алмазний | Низький (0.3–0,5 мм) | Добре до відмінно | Помірний | Високий |
| Абразивний круг | Середній (1–2 мм) | Бідний (чіпси звичайні) | Високий | Низький (ризик розтріскування) |
| Лазерне різання | Дуже низький | Бідний (зона теплового впливу) | Високий | Дуже низький (тепловий удар) |
Пила з алмазним дротом – не найшвидший спосіб, але він пропонує найкраще поєднання низьких втрат на пропилі та прийнятної цілісності поверхні для фериту..
Дисплей для різання
Висновок
Розпилювання фериту алмазним дротом є зрілим процесом, який постійно вдосконалюється. Його успіх залежить не від агресивних швидкостей різання, а від ретельного контролю натягу, швидкість подачі, і застосування охолоджуючої рідини. Розуміючи механізм крихкого руйнування та поважаючи низьку толерантність матеріалу до коливань напруги, виробники можуть досягти рівня браку нижче 2% і виробляти феритові компоненти з надійними механічними властивостями. Метод особливо цінний для різання спечених феритових блоків на тонкі пластини, маленькі магнітопроводи, або користувацькі форми, де точність переважує вихідну пропускну здатність.
Для будь-якого інженера, який налаштовує пилку з алмазним дротом для фериту, це найважливіший висновок: послідовність перемагає швидкість. Конюшня, добре обслуговувана канатна пила, що працює на помірних параметрах, буде стабільно перевершувати нестабільну машину, доведену до своїх меж. Ферит, адже, не той матеріал, який прощає поспішність.