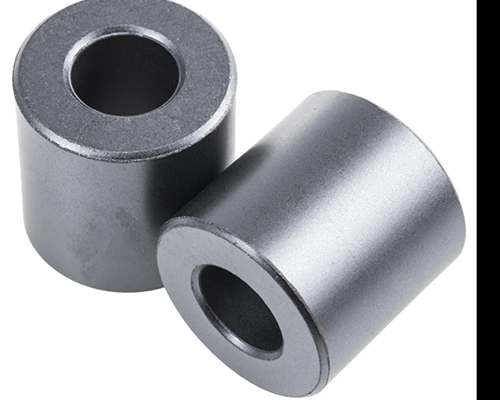
Stabilité du processus et intégrité de la surface dans le sciage au fil diamanté de la ferrite
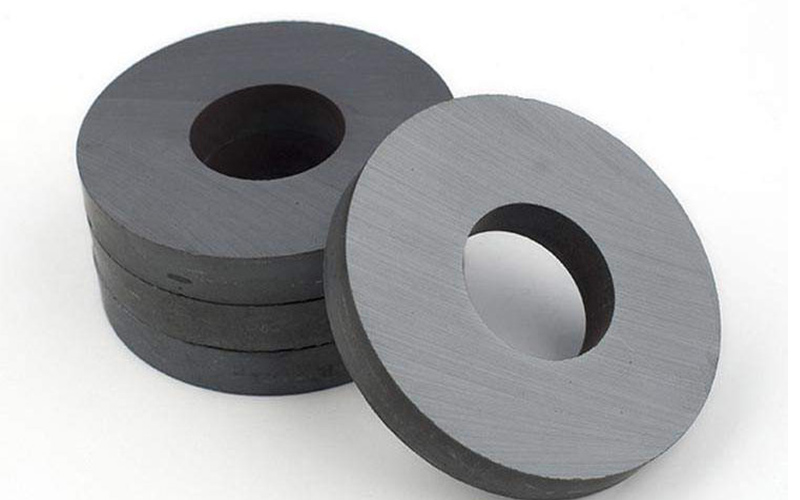
Aimants permanents en ferrite — en particulier ferrite de strontium (SrFe₁₂O₁₉) et ferrite de baryum (BaFe₁₂O₁₉) — sont largement utilisés dans les capteurs automobiles, haut-parleurs, micro-moteurs, et appareils électroménagers. Leur haute résistivité électrique, faible perte par courants de Foucault, et leur excellente résistance à la corrosion les rendent attrayants pour la production de masse. Cependant, la ferrite est également un matériau céramique dur et cassant. L'usiner dans des formes précises, tranches particulièrement fines ou profils complexes, présente des difficultés bien connues: Écaillage des bords, fissuration souterraine, et faible rendement.
Parmi les rares méthodes capables de produire des coupes de haute qualité avec une perte de saignée acceptable, diamant scie à fil a attiré une attention considérable. Ce blog traite des facteurs clés qui régissent la stabilité du processus et l'intégrité de la surface lors de l'utilisation d'une scie à fil diamanté pour couper des blocs de ferrite..
1. Pourquoi scier au fil diamanté pour la ferrite?
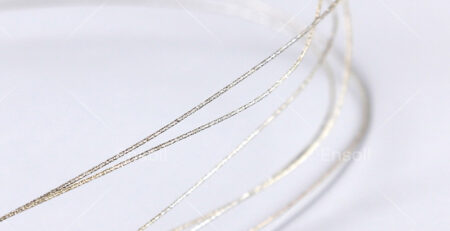
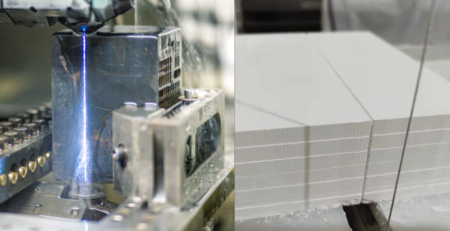
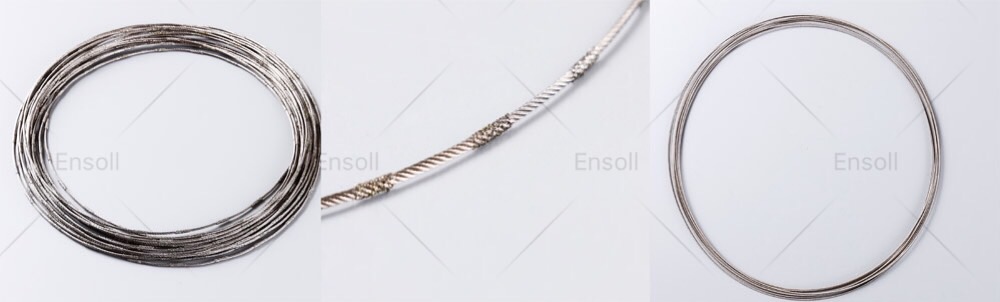
Les meules abrasives conventionnelles génèrent des températures localisées élevées et des chocs mécaniques. Ferrite, ayant une faible conductivité thermique et pratiquement aucune plage de déformation plastique, réagit à de telles conditions en se fracturant. En revanche, une scie à fil diamanté utilise un mince fil d'acier recouvert de grains de diamant (généralement dans un liant nickel ou résine). Le fil se déplace en continu sur un ensemble de poulies, et l'action de coupe est obtenue par le grattage et le labourage des particules de diamant contre la surface de ferrite. Parce que la zone de contact est étroite et que la vitesse du fil peut être contrôlée avec précision, la génération de chaleur est répartie le long d'une ligne plutôt que concentrée sur une large face. Cela réduit les gradients thermiques et le risque de fissuration par choc thermique.
2. Mécanisme d'élimination de matière en ferrite
L'élimination des ferrites par sciage au fil diamanté est dominée par la rupture fragile plutôt que par le cisaillement ductile.. Lorsqu'un grain de diamant indente la surface de ferrite, le champ de contraintes sous le pénétrateur produit des fissures médianes et latérales. Alors que le fil se déplace, ces fissures se propagent et se croisent, conduisant à la formation de copeaux. Ce mécanisme implique que les paramètres de coupe influencent directement la profondeur des dommages souterrains..
Pour ferrite, une observation clé est que l'augmentation de la vitesse du fil au-delà d'une valeur modérée n'augmente pas proportionnellement le taux d'enlèvement de matière si la tension du fil et la vitesse d'alimentation ne sont pas ajustées en conséquence.. Plutôt, des vibrations excessives ou un dérapage du fil se produisent, créant des surfaces de coupe ondulées et des zones de dommages plus profondes. Donc, la stabilité est plus importante que la vitesse maximale.
3. Paramètres de processus critiques
Vitesse du fil et vitesse d'alimentation
Les vitesses de fil typiques pour la ferrite vont de 0.5 m/s à 2 MS, avec une avance comprise entre 1 mm/min et 5 mm/min. Des avances plus faibles produisent des surfaces plus lisses et moins de défauts de bord. Certaines installations industrielles fonctionnent à une vitesse d'alimentation d'environ 4 mm/min, obtenir un rythme de coupe régulier d'environ une tranche par minute pour les blocs de ferrite standard.
Tension métallique
Une tension constante est essentielle. Une tension inégale fait traîner ou flotter le fil, création d'une coupe non droite. Pour ferrite, même un écart de 0.1 mm peut générer des concentrations de contraintes qui conduisent à des fissures cachées. Des systèmes de contrôle de tension en boucle fermée sont recommandés.
Taille des grains et type de liaison
Grains fins (Par exemple, 30–Particules de diamant de 40 µm) produire de meilleurs états de surface mais peut nécessiter des vitesses d'avance plus faibles pour éviter le vitrage. Gros grains (Par exemple, 80–100 µm) coupe plus vite mais laisse des rayures plus profondes. Pour la plupart des qualités de ferrite, un grain moyen (50–60 µm) avec un liant résineux, offre un bon équilibre entre efficacité de coupe et qualité de surface. Le liant en résine offre également un certain amorti, réduisant les forces d'impact sur le matériau fragile.
Liquide de refroidissement et lubrification
La ferrite ne nécessite pas d'inondation importante de liquide de refroidissement. En fait, un excès de liquide de refroidissement à base d'eau peut provoquer des fluctuations rapides de température au niveau de la zone de coupe. Un léger brouillard à base d'huile ou un liquide de coupe à faible viscosité appliqué à une vitesse constante., un faible débit est préférable. Les fonctions principales sont d'éliminer les débris et de réduire la friction, ne pas absorber une chaleur massive. Maintenir une température stable tout au long de la coupe est plus critique que d'atteindre la température la plus basse possible..
4. Intégrité des surfaces et prévention des défauts
Les défauts les plus courants lors du sciage de ferrite au fil diamanté sont:
– Écaillage des bords: Se produit lorsque le fil sort du bloc de ferrite. La réduction de la vitesse d'avance au cours des 2 à 3 derniers mm de la coupe réduit considérablement l'écaillage.
– Fissures souterraines: Ceux-ci ne sont pas visibles en surface mais peuvent être détectés par ressuage ou en mesurant la résistance à la flexion d'échantillons coupés.. Pour minimiser les fissures souterraines, maintenir une vitesse d'alimentation constante sans interruption. La coupe stop-start est particulièrement nocive car le fil reste au même endroit, permettant aux fissures latérales de se développer.
– Marques de fils et ondulation: Causé par une excentricité de la poulie ou des guides-fils usés. Une inspection régulière du cheminement du fil et l'utilisation de poulies de haute précision sont nécessaires.
5. Recommandations pratiques pour la production
Basé sur des études expérimentales et des pratiques industrielles, les directives suivantes permettent d'obtenir des résultats fiables lors du sciage de ferrite au fil diamanté:
– Effectuez un échauffement du fil pendant 30 Quelques secondes avant d'engager le bloc de ferrite pour assurer une tension uniforme et un suivi du fil.
– Utiliser un matériel sacrificiel d’entrée et de sortie (Par exemple, une assiette en plastique souple) pour soutenir les bords de ferrite et réduire les cassures.
– Surveiller le courant de coupe ou le couple sur le moteur d'entraînement du fil. Une augmentation soudaine indique un fil émoussé ou une lubrification inadéquate.
– Remplacez le fil après une longueur de coupe prédéterminée - généralement 200 à 300 tranches pour un fil de 0,5 mm de diamètre — pour maintenir des performances constantes.
6. Comparaison avec d'autres méthodes
| Méthode | Perte d'encoche | Qualité de bord | Productivité | Aptitude à la ferrite |
| Diamant scie à fil | Faible (0.3–0,5mm) | Bon à excellent | Modéré | Haut |
| Meule abrasive | Moyen (1–2mm) | Pauvre (chips communes) | Haut | Faible (risque de fissuration) |
| Coupure laser | Très faible | Pauvre (zone affectée par la chaleur) | Haut | Très faible (choc thermique) |
La scie à fil diamanté n'est pas la méthode la plus rapide, mais il offre la meilleure combinaison de faible perte de saignée et d'intégrité de surface acceptable pour la ferrite..
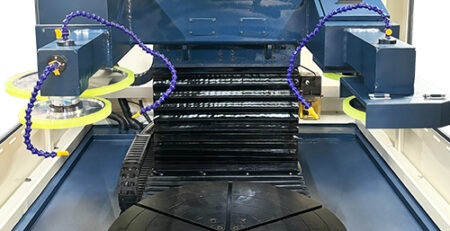
Présentoir de découpe
Conclusion
Le sciage de ferrite au fil diamanté est un processus mature mais en constante amélioration. Son succès ne dépend pas de vitesses de coupe agressives mais d'un contrôle minutieux de la tension., taux d'alimentation, et application de liquide de refroidissement. En comprenant le mécanisme de rupture fragile et en respectant la faible tolérance du matériau aux fluctuations de contraintes, les fabricants peuvent atteindre des taux de rebut inférieurs 2% et produire des composants en ferrite aux propriétés mécaniques fiables. Le procédé est particulièrement utile pour découper des blocs de ferrite frittés en tranches minces., petits noyaux magnétiques, ou des formes personnalisées où la précision l'emporte sur le débit brut.
Pour tout ingénieur installant une scie à fil diamanté pour la ferrite, le point le plus important à retenir est le suivant: la cohérence bat la vitesse. Une écurie, Une scie à fil bien entretenue fonctionnant à des paramètres modérés surpassera systématiquement une machine instable poussée à ses limites. Ferrite, après tout, n'est pas un matériau qui pardonne la précipitation.