Tech Insights: Maksimoi tehokkuus loputtomilla timanttilangalla
Koska globaali valmistus vaatii suurempaa tarkkuutta ja vähemmän materiaalihukkaa, perinteiset viipalointimenetelmät ovat saavuttamassa rajansa. Alla, vastaamme kriittisiin toiminnallisiin ja kaupallisiin kysymyksiin Endlessiin päivittämisestä Timanttilanka Loop teknologiaa.
1. Tuotannon tehokkuus & Sijoitetun pääoman tuottoprosentti
Q1: Miksi loputonta timanttilankasilmukkaa pidetään nopeampana kuin vaihtoehtoisia leikkausmenetelmiä??
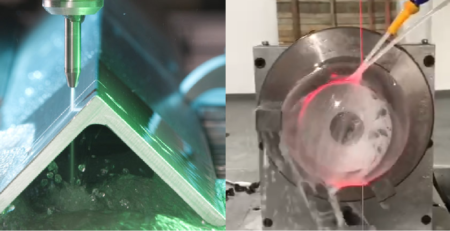
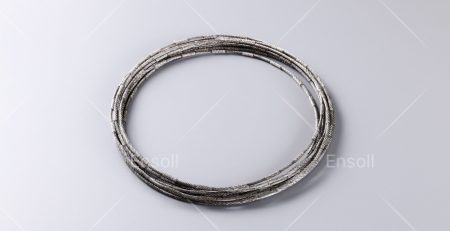
Eräs: Perinteiset vaijerisahat luottavat edestakaisin (edestakaisin) liikettä. Tämä tarkoittaa, että langan on jatkuvasti hidastettava, Stop, ja kiihdyttää vastakkaiseen suuntaan, aiheuttaa valtavan pullonkaulan leikkausnopeuteen. Endless Diamond Wire Loop kulkee jatkuvasti yhteen suuntaan nopeudella jopa 60 metriä sekunnissa. Tämä keskeytymätön nopea liike mahdollistaa dramaattisesti nopeamman materiaalin poistonopeuden.
Q2: Kuinka tämä tekniikka alentaa kokonaiskustannuksia leikkausta kohti?
Eräs: Taloudelliset säästöt tulevat kolmelta pääalueelta:
Lisääntynyt suorituskyky: Nopeammat leikkausjaksot tarkoittavat enemmän osia työstettynä vuorossa.
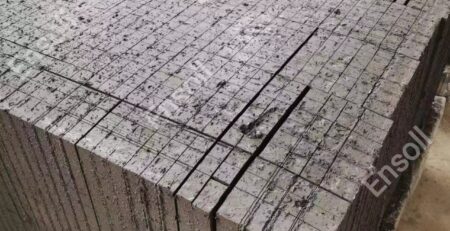
Korkeampi tuotto: Erittäin ohut ydinlanka vähentää leikkausradan leveyttä (pykälän menetys), säästää kalliita materiaaleja – erityisen tärkeää leikattaessa arvokkaita harkkoja, kuten piikarbidia (SiC).
Vähentynyt toissijainen käsittely: Mikrohiontatoiminto jättää erittäin kiillotetun pinnan, lastuton pinta, jolloin usein ei tarvita kalliita jälkihionta- tai läppäysvaiheita.
2. Materiaalikohtaiset ominaisuudet
Q3: Voidaanko samaa timanttilankasilmukkaa käyttää sekä pehmeiden että ultrakovien materiaalien leikkaamiseen??
Eräs: Vaikka fyysinen silmukkarakenne on monipuolinen, optimaalinen suorituskyky riippuu timantin karkeuden koon ja pinnoitustiheyden sovittamisesta kohdemateriaaliin.
Erittäin koville materiaaleille, kuten tekniselle keramiikolle tai piikarbidille, erityinen karkeusprofiili vaaditaan työkalun ennenaikaisen kulumisen estämiseksi.
Pehmeämmille tai huokoisille materiaaleille, kuten korkeatiheyksiselle PMI-vaahdolle, erilainen kokoonpano varmistaa, että johto ei tukkeudu roskista.
Räätälöimme timanttipinnoitteen tekniset tiedot tarkan sovelluksesi mukaan.
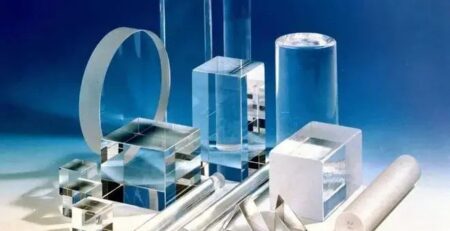
Q4: Taistelemme sisäisten jännityshalkeamien kanssa leikattaessa optista lasia. Kuinka silmukasi käsittelee tätä?
Eräs: Optinen lasi on erittäin herkkä lämpöiskuille ja mekaaniselle rasitukselle. Vakioterät “pakottaa” tiensä materiaalin läpi, tuottaa paikallista lämpöä, joka aiheuttaa mikromurtumia. Päätön silmukamme luottaa erittäin suureen nopeuteen saavuttaakseen a “leikkele.” Se jauhaa materiaalin hellävaraisesti pois mikroskooppisella tasolla, ehkäisee lämmön kertymistä ja varmistaa jännitteetön rakenteiden eheyden.
3. Huolto & Vianetsintä
Q5: Mitkä ovat pääasialliset syyt ennenaikaiseen lankasilmukan katkeamiseen?, ja miten voimme estää niitä?
Eräs: Johdon rikkoutuminen on harvoin vika itse langassa; se johtuu tyypillisesti toiminnallisista muuttujista:
- Väärä kiristys: Jos koneen kireyden säätö ei ole tarkka, johto voi luistaa tai kokea äkillisiä kuormituspiikkejä.
- Riittämätön jäähdytys: Jos jäähdytysneste ei saavuta tarkkaa leikkauskohtaa, lämpöjännitys voi heikentää sydänlankaa.
- Aggressiiviset syöttönopeudet: Materiaalin työntäminen lankaa vasten nopeammin kuin timantit voivat hioa, aiheuttaa liiallista taivutusjännitystä.
Integroidun järjestelmän käyttö, jossa kone ja johtosilmukka on kalibroitu toimimaan yhdessä, ratkaisee suurimman osan näistä ongelmista.
Q6: Mistä tiedämme, milloin on aika vaihtaa timanttilankasilmukka??
Eräs: Huomaat muutamia selkeitä merkkejä, jotka osoittavat, että timantit ovat saavuttamassa käyttöikänsä loppua:
Leikkausnopeus luonnollisesti hidastuu samoilla parametreilla.
Leikatun materiaalin pinnan viimeistelyssä alkaa näkyä hieman karheuden lisääntymistä.
Kone havaitsee pienen lisäyksen leikkausvastuksessa.
Seuraamalla näitä mittareita voit ajoittaa ennaltaehkäisevät johtojen vaihdot ja säilyttää nollakatkosajat.
Käytä ainutlaatuinen materiaali tai tietty konekokoonpano?
Ota yhteyttä maailmanlaajuiseen tekniseen tiimiimme jo tänään saadaksesi räätälöity suorituskykyanalyysi tuotantotilallesi!