Prosessin vakaus ja pinnan eheys ferriitin timanttilankasahauksessa
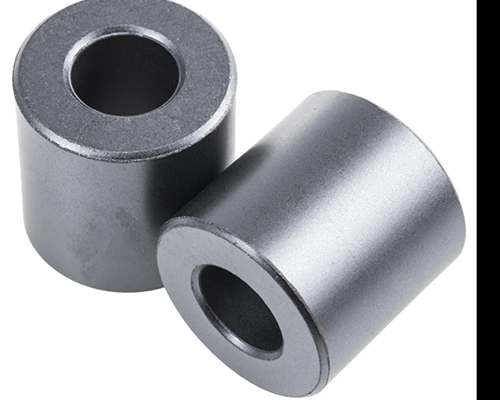
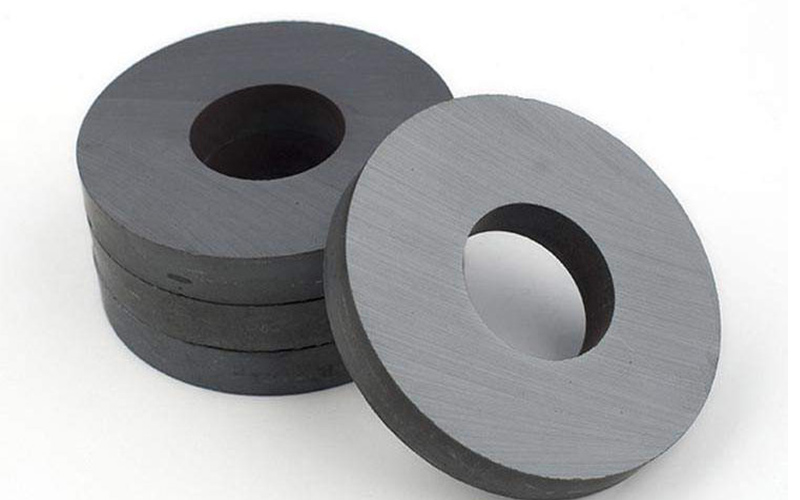
Ferriittikestomagneetit – erityisesti strontiumferriitti (SrFe₂2O₁9) ja bariumferriittiä (BaFe₂2O₁9) - käytetään laajalti autojen antureissa, kaiuttimet, mikromoottorit, ja kodinkoneet. Niiden korkea sähkövastus, pieni pyörrevirtahäviö, ja erinomainen korroosionkestävyys tekevät niistä houkuttelevia massatuotantoon. kuitenkin, ferriitti on myös kova ja hauras keraaminen materiaali. Työstetään se tarkkoihin muotoihin, erityisesti ohuita siivuja tai monimutkaisia profiileja, aiheuttaa tunnettuja vaikeuksia: reuna, pinnan halkeilu, ja alhainen tuotto.
Yksi harvoista menetelmistä, joilla pystytään tuottamaan korkealaatuisia leikkauksia hyväksyttävällä leikkaushäviöllä, timanttilanka näki on saanut paljon huomiota. Tässä blogissa käsitellään keskeisiä tekijöitä, jotka säätelevät prosessin vakautta ja pinnan eheyttä käytettäessä timanttilankasahaa ferriittilohkojen leikkaamiseen.
1. Miksi timanttilankasahaus ferriitille?
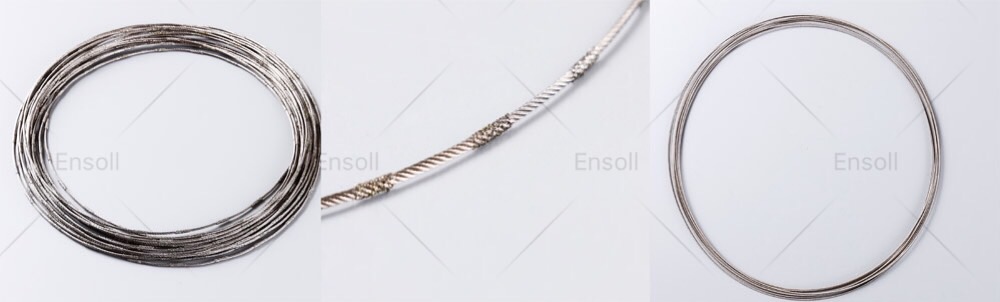
Perinteiset hiomalaikat tuottavat korkeita paikallisia lämpötiloja ja mekaanisia iskuja. Ferriitti, joilla on alhainen lämmönjohtavuus ja käytännössä ei plastisen muodonmuutoksen vaihteluväliä, reagoi tällaisiin olosuhteisiin murtumalla. Verrattuna, timanttilankasahassa käytetään ohutta teräslankaa, joka on päällystetty timanttihiekalla (tyypillisesti nikkeli- tai hartsisidoksessa). Lanka liikkuu jatkuvasti hihnapyörien yli, ja leikkaustoiminto saavutetaan raaputtamalla ja kyntämällä timanttihiukkasia ferriittipintaa vasten. Koska kosketusalue on kapea ja langan nopeutta voidaan säätää tarkasti, lämmöntuotanto jakautuu linjaa pitkin sen sijaan, että se keskittyisi laajalle pinnalle. Tämä vähentää lämpögradientteja ja lämpöshokkihalkeilun riskiä.
2. Materiaalinpoistomekanismi ferriitistä
Ferriitin poistoa timanttilankasahauksella hallitsee hauras murtuminen sitkeän leikkauksen sijaan. Kun timanttihiekka painaa ferriitin pintaa, jännityskenttä sisennyksen alla tuottaa mediaani- ja lateraalihalkeamia. Kun lanka liikkuu, nämä halkeamat leviävät ja leikkaavat, johtaa sirun muodostumiseen. Tämä mekanismi tarkoittaa, että leikkausparametrit vaikuttavat suoraan maanalaisen vaurion syvyyteen.
Ferriitille, keskeinen havainto on, että langan nopeuden lisääminen yli kohtuullisen arvon ei lisää suhteellisesti materiaalin poistonopeutta, jos langan kireyttä ja syöttönopeutta ei säädetä vastaavasti. Sen sijaan, esiintyy liiallista tärinää tai langan vajoamista, luo aaltoilevia leikkauspintoja ja syvempiä vaurioalueita. Siksi, vakaus on tärkeämpää kuin maksiminopeus.
3. Kriittiset prosessiparametrit
Langan nopeus ja syöttönopeus
Tyypilliset lankanopeudet ferriitille vaihtelevat 0.5 m/s asti 2 neiti, syöttönopeudella välillä 1 mm/min ja 5 mm / min. Pienemmät syöttönopeudet tuottavat tasaisempia pintoja ja vähemmän reunavirheitä. Jotkut teollisuuslaitteet toimivat noin syöttönopeudella 4 mm / min, saavuttaa tasaisen leikkausrytmin noin yhden viipaleen minuutissa tavallisilla ferriittilohkoilla.
Langan jännitys
Jatkuva jännitys on välttämätöntä. Epätasainen jännitys saa langan viivästymään tai lepattamaan, ei-suoran leikkauksen luominen. Ferriitille, jopa poikkeama 0.1 mm voi synnyttää jännityspitoisuuksia, jotka johtavat piilossa oleviin halkeamiin. Suljetun silmukan jännityksensäätöjärjestelmiä suositellaan.
Hiekkakoko ja sidostyyppi
Hienoja rouheita (ESIM., 30–40 µm timanttihiukkasia) tuottaa parempia pintakäsittelyjä, mutta saattaa vaatia pienempiä syöttönopeuksia lasittumisen välttämiseksi. Karkeat rouheet (ESIM., 80–100 µm) leikkaa nopeammin, mutta jätä syvempiä naarmuja. Useimmille ferriittilajeille, keskirakeutta (50-60 µm) hartsisidoksella tarjoaa hyvän tasapainon leikkaustehokkuuden ja pinnan laadun välillä. Hartsisidos tarjoaa myös jonkin verran pehmustetta, vähentää hauraan materiaalin iskuvoimia.
Jäähdytysneste ja voitelu
Ferriitti ei vaadi voimakasta jäähdytysnesteen tulvimista. Itse asiassa, liiallinen vesipohjainen jäähdytysneste voi aiheuttaa nopeita lämpötilan vaihteluita leikkausalueella. Kevyt öljypohjainen sumu tai matalaviskositeettinen leikkausneste levitettynä tasaisesti, alhainen virtausnopeus on parempi. Ensisijainen tehtävä on huuhdella roskat pois ja vähentää kitkaa, ei absorboi suurta lämpöä. Tasaisen lämpötilan ylläpitäminen koko leikkauksen ajan on tärkeämpää kuin alimman mahdollisen lämpötilan saavuttaminen.
4. Pinnan eheys ja vikojen ehkäisy
Yleisimmät viat ferriitin timanttilankasahauksessa ovat:
– Reunojen halkeilu: Tapahtuu, kun lanka poistuu ferriittilohkosta. Syöttönopeuden pienentäminen sahauksen viimeisen 2–3 mm:n aikana vähentää merkittävästi lastuamista.
– Pinnalla halkeamia: Nämä eivät näy pinnalla, mutta ne voidaan havaita tunkeutuvalla väriaineella tai mittaamalla leikattujen näytteiden taivutuslujuus. Pinnaalaisten halkeamien minimoimiseksi, ylläpitää tasaista syöttönopeutta ilman keskeytyksiä. Stop-start -leikkaus on erityisen haitallista, koska lanka pysyy yhdessä paikassa, mahdollistaa sivuhalkeamien kasvamisen.
– Johdon jälkiä ja aaltoilua: Syynä on hihnapyörän epäkeskisyys tai kuluneet vaijeriohjaimet. Langan reitin säännöllinen tarkastus ja erittäin tarkkojen hihnapyörien käyttö on välttämätöntä.
5. Käytännön suosituksia tuotannosta
Perustuu kokeellisiin tutkimuksiin ja teolliseen käytäntöön, seuraavat ohjeet auttavat saavuttamaan luotettavia tuloksia timanttilangalla sahattaessa ferriittiä:
– Suorita langan lämmitysajo 30 sekuntia ennen ferriittilohkon kytkemistä varmistaaksesi tasaisen jännityksen ja langan seurannan.
– Käytä uhrautuvaa sisään- ja ulostulomateriaalia (ESIM., pehmeä muovilevy) ferriittireunojen tukemiseksi ja halkeamisen vähentämiseksi.
– Tarkkaile langan käyttömoottorin leikkausvirtaa tai vääntömomenttia. Äkillinen nousu osoittaa vaijerin tummumista tai riittämätöntä voitelua.
– Vaihda lanka ennalta määrätyn leikkauksen jälkeen - tyypillisesti 200 että 300 viipaleita halkaisijaltaan 0,5 mm:n langalle – tasaisen suorituskyvyn ylläpitämiseksi.
6. Vertailu muihin menetelmiin
| Menetelmä | Kaiverrusmenetelmä | Reunan laatu | Tuottavuus | Soveltuu ferriitille |
| Timanttilanka saha | Matala (0.3-0,5 mm) | Hyvästä erinomaiseen | Kohtalainen | Korkea |
| Hiomalaikka | Keskipitkä (1-2 mm) | Huono (sirut yleisiä) | Korkea | Matala (halkeiluriski) |
| Laserleikkaus | Erittäin matala | Huono (lämmön vaikutusalue) | Korkea | Erittäin matala (lämmösokki) |
Timanttilankasaha ei ole nopein tapa, mutta se tarjoaa parhaan yhdistelmän alhaista leikkaushäviötä ja hyväksyttävää pinnan eheyttä ferriitille..
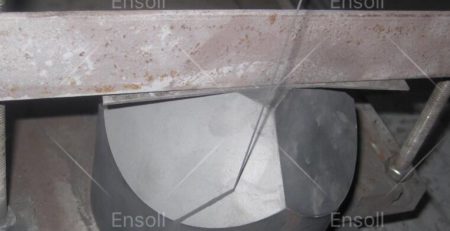
Leikkausnäyttö
Johtopäätös
Ferriitin timanttilankasahaus on kypsä, mutta jatkuvasti kehittyvä prosessi. Sen menestys ei riipu aggressiivisista leikkausnopeuksista, vaan huolellisesta jännityksen hallinnasta, syötteenopeus, ja jäähdytysnesteen käyttö. Ymmärtämällä hauraan murtumismekanismin ja kunnioittamalla materiaalin alhaista jännitysvaihteluiden sietokykyä, valmistajat voivat saavuttaa alle romuprosentin 2% ja valmistaa ferriittikomponentteja, joilla on luotettavat mekaaniset ominaisuudet. Menetelmä on erityisen arvokas sintrattujen ferriittilohkojen leikkaamiseen ohuiksi kiekoiksi, pienet magneettiytimet, tai mukautettuja muotoja, joissa tarkkuus painaa raakaa läpimenoa enemmän.
Kaikille insinööreille, jotka asentavat timanttilankasahan ferriitille, tärkein takeaway on tämä: johdonmukaisuus voittaa nopeuden. Talli, hyvin huollettu vaijerisaha, joka toimii kohtalaisilla parametreilla, ylittää jatkuvasti äärirajoihinsa työnnetyn epävakaan koneen. Ferriitti, loppujen lopuksi, ei ole materiaalia, joka antaa anteeksi kiireen.