Magneettimateriaalien tarkkuusmuotoleikkaus timanttisahan tekniikalla
1. Kompleksi magneettimuotojen leikkaamisen haaste
Magneettiset materiaalit, kuten NDFEB, SMCO, ja ferriitit ovat välttämättömiä moottoreille, anturit, ja lääkinnälliset laitteet. kuitenkin, Niiden hauraus ja korkea kovuus tekevät perinteisistä leikkausmenetelmistä (hiominen, laser, EDM) ongelmallinen:
– Hiomapyörät aiheuttavat mikrohalkeamia ja reunan siruja
– Laserleikkaus luo lämpövaikutteisia vyöhykkeitä (Hass) jotka heikentävät magneettisia ominaisuuksia
– EDM toimii vain johtavia materiaaleja (Lukuun ottamatta ferriittejä)
Äärileikkaus (monimutkaiset muodot, kuten kaari, lähtö- ja saapumisaukot, tai trapezoidit) vaatii vielä suurempaa tarkkuutta. Tässä missä timanttilankasahan leikkauskones excel.
2. Miksi timanttirangan sahan leikkuu on ihanteellinen ääriviivat
Kuinka se toimii
Timanttisahan leikkuukone käyttää ohutta, timanttipäällysteinen lanka (Ø0,05–0,3 mm) jatkuvassa silmukassa, CNC: n ohjaama tarkka ääriviivat.
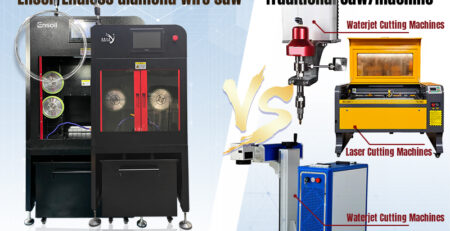
Tärkeimmät edut perinteisiin menetelmiin
✔ Ei lämpövaurioita - jäähdytysneste pitää lämpötiloissa <40°C, Magneettisen vuodon säilyttäminen
✔ siruttomat reunat-RA <0.5μm pintapinta (vs. 3–5 μm hionta)
✔ Suuri tarkkuus - ± 0,02 mm toleranssit monimutkaisille geometrioille
✔ Materiaalin säästöt - Kerf -leveys vain 0,1–0,2 mm (vs. 0.8–1,5 mm hiomapyörillä)
Tätä tekniikkaa käyttävät teollisuudenalat
– EV -moottorit - trapetsiaaliset NDFEB -segmentit suuremman tehokkuuden saavuttamiseksi
– Lääketieteelliset laitteet - SMCO -implantit, joilla on sileä, burr-vapaat reunat
– Kulutuselektroniikka - Induktoreille
3. Timanttilangan leikkaamisen optimointi eri magneettityypeille
Eräs. NDFEB -magneettien leikkaaminen
– lanka tyyppi: Elektronoitunut timanttilanka (Mesh #200–400)
– Nopeus: 20–50 m/min parhaaseen viimeistelyyn
– Jäähdytysneste: Öljypohjainen lämmön hajoamiseen
Tapaustutkimus: EV -moottorin valmistaja vähensi jätteitä 22% Kun siirryt hionta timanttikanjaan.
B. Ferriittimagneettien käsittely
– lanka tyyppi: Hartsia sidottu timantti pidemmälle käyttöikälle
– Nopeus: 10–30m/min (hitaampi = parempi reunan laatu)
– Haaste: Vältä halkeamia suurten halkaisijan leikkauksissa (>100mm)
- SMCO & Muut harvinaisten maamaisen magneetit
– Vaatii erittäin hienoa lankaa (Ø0,05 mm) minimaalisen materiaalin menetyksen vuoksi
– Monen johdon asennukset leikattu 50+ kappaleet samanaikaisesti
4. Oikean timanttäsahan valinta
Kriittiset piirteet
– CNC -ohjaus - monimutkaisissa muodossa (ESIM., moottorikäyttöiset muodot)
– Langan kireysjärjestelmä - ylläpitää ± 1N -konsistenssia
– Jäähdytysnesteen suodatus - estää roskien muodostumista
Kustannusanalyysi
| Menetelmä | Tarkkuus | Nopeus | Kustannus/cm |
| timanttilanka | ± 0,02 mm | 30m / min | $0.15 |
| Laser | ± 0,1 mm | 10m / min | $0.35 |
| Hionta | ± 0,05 mm | 5m / min | $0.25 |
Sijoitetun pääoman tuottoprosentti: Useimmat valmistajat korjaavat kustannukset vuonna 6–12 kuukautta Materiaalisäästöjen kautta.
5. Magneettileikkauksen tulevat suuntaukset
– AI -optimointi: Koneoppiminen säätää johdon nopeutta/jännitystä reaaliajassa
– Ohuemmat johdot (Ø0,03 mm) puolesta <0.1mm Kerf -tappio
– Hybridijärjestelmä: Esikäsittely + timanttikankainen viimeistely
Johtopäätös: Magneettien tarkkuusmuodon leikkaamiseksi, Diamond Wand -sahakoneet ylittävät perinteiset menetelmät laadussa, nopeus, ja kustannustehokkuus.
Tarvitsetko tarjouksen? [Ota meihin yhteyttä] Ilmaisen leikkausnäyte!