Timantti vaijerisaha: Tarkkuustekniikka jaden käsittelyyn
Jadea on juhlittu pitkään taiteellisissa perinteissä, varsinkin koko Aasiassa, ainutlaatuisen kauneutensa ja kulttuurisen resonanssinsa vuoksi. kuitenkin, työskennellä kovasti tämän kanssa, hauras kivi on aina tuonut haasteita; sen luontainen sitkeys, yhdistettynä halkeiluherkkyyteen, rajoitti perinteisen kaivertamisen laajuutta ja johti usein merkittävään materiaalihukkaan. Tämä pitkäaikainen este on voitettu timanttilankasahatekniikan myötä, läpimurto, joka tuo uuden tason tarkkuuteen ja tehokkuuteen jaden käsittelyyn.
Kuluvana korujen ja luksusesineiden kasvava kansainvälinen kysyntä, jalostetun jaden markkinat kasvavat edelleen. Tämä kasvu korostaa edistyneiden valmistustekniikoiden tarvetta, jotka voivat parantaa tuottoa ja kustannustehokkuutta. Timanttilanka saha leikkaus on tämän muutoksen eturintamassa, tarjoaa ominaisuuksia, jotka määrittelevät uudelleen jade-käsityötaidon ja teollisen käsittelyn rajat.
Mikä on timanttilankasaha?
Timanttilankasaha on edistyksellinen leikkaustyökalu, joka käyttää ensisijaisena leikkausväliaineena jatkuvaa lankasilmukkaa, johon on upotettu synteettisiä timanttihiukkasia. . Toisin kuin perinteiset leikkausmenetelmät, joissa käytetään kiinteitä teriä tai hiomalaikkoja, timanttisahoissa käytetään joustavaa, jatkuva lanka, joka liikkuu kontrolloidulla nopeudella pitäen samalla tarkan jännityksen. Perusrakenne koostuu korkean vetolujuuden ydinlangasta, tyypillisesti valmistettu korkealaatuisista terässeoksista tai volframista, päällystetty tarkan kokoisilla ja jakautuneilla timanttihiukkasilla pitkälle kehitetyillä galvanointi- tai hartsisidontamenetelmillä .
Pääkomponentit ja toimintamekanismi
Timanttilankasahajärjestelmä koostuu useista kriittisistä komponenteista, jotka toimivat harmoniassa optimaalisen leikkaustehon saavuttamiseksi:
– Timanttikyllästetty lanka: Ydinleikkuuelementti, jossa on tarkasti suunniteltu timanttien jakautuminen ja edistynyt liimaustekniikka
– Tarkka ohjausjärjestelmä: Hienostunut hihnapyörä ja rullamekanismit, jotka ylläpitävät tarkan langan kohdistuksen ja optimaalisen kireyden
– Kehittyneet ohjausjärjestelmät: Tietokoneen numeerinen ohjaus (CNC) tekniikka, joka hallitsee leikkausparametreja poikkeuksellisen tarkasti
– Jäähdytysnesteen jakelujärjestelmä: Integroidut jäähdytysmekanismit, jotka hallitsevat lämpötilaa ja varmistavat tehokkaan roskien poiston
– Jännitteenhallintamekanismi: Automatisoidut järjestelmät, jotka säilyttävät johdon tasaisen kireyden koko leikkausprosessin ajan
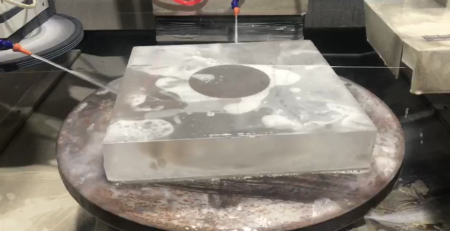
Toimintamekanismi sisältää timantilla kyllästetyn langan jatkuvan liikkeen säädetyillä nopeuksilla samalla kun säilytetään tarkat jännitysparametrit . Kun lanka tarttuu työkappaleen materiaaliin, jokainen timanttihiukkanen toimii erillisenä leikkauspisteenä, mikromurtumien luominen ja materiaalin poistaminen hauraiden murtumien leviämisen ja hienon hankauksen yhdistelmällä. Tätä prosessia tukevat jatkuvasti kehittyneet jäähdytysjärjestelmät, jotka palvelevat kahta tarkoitusta: lämpötilan hallintaa ja tehokasta roskien poistoa leikkausalueelta.
Timanttivaijerisahasovellukset jadeprosessoinnissa
Karkea Jade Block Slabbing
Jade-raakalohkojen alkukäsittely on yksi haastavimmista sovelluksista, jossa timanttilankasahatekniikka osoittaa poikkeuksellisia ominaisuuksia:
– Isojen näytteiden käsittely: Timanttilankajärjestelmät käsittelevät tehokkaasti mitoiltaan suuria jadelohkoja, materiaalin epäsäännöllisen kovuuden ja sisäisten jännitysten voittamiseksi
– Optimaalinen suuntaleikkaus: Tekniikka mahdollistaa tarkan leikkauksen haluttujen kristallografisten suuntausten mukaan esteettisten ominaisuuksien maksimoimiseksi
– Virheiden välttäminen: Ylivoimaisen ohjauksen ansiosta käyttäjät voivat navigoida sisäisten epätäydellisyyksien ja sulkeumien ympärillä
– Tasainen paksuuden ylläpito: Automatisoidut järjestelmät varmistavat tasaiset laatan mitat koko tuotantojakson ajan
Tarkkuuskomponenttien valmistus
Peruslaatoitusoperaatioiden lisäksi, timanttilangan leikkaaminen mahdollistaa hienostuneen jadekomponenttien tuotannon:
– Standardoitu nollanäytteen valmistus: Tasakokoisten jade-aihioiden luominen korujen valmistukseen
– Monimutkainen geometrinen leikkaus: Monimutkaisten muotojen ja kuvioiden saavuttaminen edistyneen CNC-ohjauksen avulla
– Erittäin ohuiden osien tuotanto: Käsittelee herkkiä jadeviipaleita upotussovelluksiin ja koriste-elementteihin
– Prototyyppien kehitys: Helpottaa mukautetun jade-tuotesuunnittelun nopeaa iterointia
Tekniset edut jade-leikkaussovelluksiin
Ylivoimainen pinnan laatu ja eheys
Timanttilankasahan leikkaaminen tuottaa poikkeuksellisia pintakäsittelyjä jademateriaaleille, tyypillisesti saavuttaa karheusarvot välillä 0.1-0.8 mikrometriä Ra riippuen tietystä jadetyypistä ja leikkausparametreista . Tämä pinnanlaatu vähentää merkittävästi tai poistaa toissijaisten viimeistelytoimenpiteiden tarpeen, virtaviivaistaa valmistusprosesseja ja alentaa tuotantokustannuksia. Mekaaninen leikkaustoiminto säilyttää materiaalin mikrorakenteen ja estää perinteisissä iskupohjaisissa kaiverrustyökaluissa yleisten pintavaurioiden muodostumisen.
Minimaalinen leikkaushäviö ja materiaalin säilyminen
Timanttisahojen kapea leikkausleveys, tyypillisesti alkaen 120-200 mikrometriä, edustaa huomattavaa parannusta perinteisiin jade-leikkausmenetelmiin verrattuna, jotka voivat aiheuttaa uurrehäviöitä 500-2000 mikrometriä . Tämä materiaalinsäästö osoittautuu erityisen arvokkaaksi korkealaatuista jadea käsiteltäessä, jossa pienempi uurreleveys merkitsee suoraan merkittäviä kustannussäästöjä ja materiaalin käytön tehokkuutta. Taloudellinen vaikutus tulee erityisen selväksi, kun työskentelet harvinaisten jade-lajikkeiden kanssa, jotka hallitsevat korkealaatuisia hintoja.
Vähentynyt mekaaninen rasitus ja halkeilu
Toisin kuin perinteiset jade-käsittelymenetelmät, jotka aiheuttavat merkittäviä iskuja ja tärinää, timanttilankasahaus toimii ohjatun kautta, jatkuva materiaalin poisto . Tämä ominaisuus osoittautuu ratkaisevan tärkeäksi halkeamien leviämisen estämiseksi jademateriaaleissa, jotka sisältävät usein mikroskooppisia murtumia ja sisäisiä jännityspitoisuuksia. Teknologian kyky ylläpitää tasaisia leikkausvoimia minimoi katastrofaalisen epäonnistumisen riskin käsittelyn aikana, erityisen arvokasta käytettäessä suuria, arvokkaita jade-näytteitä.
Käsittelyparametrit ja optimointistrategiat
Kriittiset leikkausparametrit
Onnistunut jadeprosessointi timanttilankatekniikalla edellyttää useiden avainparametrien huolellista optimointia:
Johdon nopeuden ja kireyden säätö
Optimaalinen leikkausteho riippuu langan dynamiikan tarkasta hallinnasta:
– Lineaarinen nopeuden optimointi: Tyypilliset toiminta-alueet 4 mm/min jaden kovuudesta riippuen
– Jännitteen hallinta: Säilytä 100-140 N jännitys vakaan leikkaustuloksen saavuttamiseksi
– Tärinän minimoiminen: Kehittyneet vaimennusjärjestelmät pinnan laadun säilyttämiseen
– Johdon pitkäikäisyyden optimointi: Tasapainottaa nopeutta ja jännitystä langan käyttöiän maksimoimiseksi
Syöttönopeus ja jäähdytysstrategiat
Materiaalin poiston tehokkuus riippuu koordinoidusta parametrien ohjauksesta:
– Progressiiviset syöttönopeudet: Tyypillisesti 2-10 mm/min jade-ominaisuuksien perusteella
– Mukautuva jäähdytyssovellus: Lämpötilan hallinta säilyttäen jaden eheyden
– Roskien poiston tehokkuus: Puhtaiden leikkuupolkujen varmistaminen tasaisen laadun takaamiseksi
– Prosessin seuranta: Reaaliaikainen parametrien säätö leikkausolosuhteiden mukaan
Jadekohtaiset käsittelyyn liittyvät näkökohdat
– Nefriitti jade käsittely: Materiaalin lukittuvan kuiturakenteen korjaaminen
– Jadeite muunnelmia: Mukautuu jadeiittiluokkien laajaan kovuusalueeseen
– Värialueen hallinta: Navigointi kovuusero värillisissä näytteissä
– Inclusive majoitus: Parametrien säätäminen epätäydellisyyksien ja murtumien ympärillä
Taloudelliset ja ympäristöhyödyt
Timanttilankasahatekniikan käyttöönotto tarjoaa huomattavia taloudellisia etuja jadeprosessoinnissa:
Toiminnan tehokkuuden parannukset
– Lyhennetty käsittelyaika: Suuret leikkausnopeudet yhdistettynä -lankakykyyn lyhentävät tuotantosyklejä merkittävästi
– Työvoiman optimointi: Vähemmän manuaalisia toimenpiteitä automaation ansiosta
– Energiatehokkuus: Pienempi virrankulutus prosessoidun materiaalin tilavuusyksikköä kohti
– Työkalukustannusten vähentäminen: Pidempi langan käyttöikä verrattuna perinteisiin leikkaustyökaluihin
Ympäristöedut
Timanttilangan leikkausteknologia tarjoaa merkittäviä ympäristöhyötyjä verrattuna perinteisiin jade-käsittelymenetelmiin:
Vähentynyt jätteentuotanto: Minimaalinen rakohäviö ja parempi tuotto vähentävät kaatopaikoille lähetettävää materiaalia
– Lietejätteen eliminointi: Kuivakäsittelyvaihtoehdot välttävät saastuneen jäähdytysnesteen hävittämisongelmia
– Energiatehokkuus: Pienemmät tehovaatimukset vähentävät hiilijalanjälkeä prosessoitua yksikköä kohti
– Melunvaimennus: Hiljaisempi toiminta parantaa työoloja ja ympäristövaikutuksia
– Pölynhallinta: Integroidut järjestelmät sisältävät hiukkasia tehokkaammin kuin perinteiset menetelmät
Johtopäätös: Jade-käsittelyn muuttaminen edistyneen teknologian avulla
Timanttilankasahatekniikka edustaa mullistavaa edistystä jade-käsittelyominaisuuksissa, tarjoaa vertaansa vailla olevaa tarkkuutta, tehokkuutta, ja materiaalinsäästöä tälle haastavalle materiaalille. Maailmanlaajuisten jademarkkinoiden kehittyessä ja materiaalikustannusten noustessa, kehittyneiden prosessointitekniikoiden, kuten timanttilangan sahauksen, merkitys kasvaa edelleen.