Monokristallilise räni vahvli lõikamise täielik juhend: Teemanttraadi sae lõikamisprotsess
Monokristalliline räni on moodsa pooljuhtide ja fotogalvaaniliste tööstuste alus. Räni valuplokkide muutmiseks funktsionaalseks vahvliks, Täpsus lõikamine on hädavajalik. Erinevate lõiketehnoloogiate hulgas, Teemanttraadi sae lõikamine (Dws) on oma tõhususe tõttu muutunud tööstusstandardiks, täpsus, ja minimaalne materiaalne kaotus.
Selles põhjalikus juhendis, Uurime monokristallilist räni lõikamisprotsessi, Keskendudes teemanttraadi saemasinatele, nende tööpõhimõtted, eeliseid, ja tööstuse rakendused.
1. Monokristallilise räni mõistmine
Enne lõikamisprotsessi sukeldumist, Arutagem lühidalt monokristallilist räni ja miks see nõuab spetsiaalseid lõikamistehnikaid.
1.1 Mis on monokristalliline räni?
Monokristalliline räni on väga puhas räni vorm, millel on üksik, pidev kristallvõre struktuur. Seda toodetakse Czochralski abil (Cz) meetod või ujukitsoon (Fz) meetod, tulemuseks.
1.2 Miks on täpsuse lõikamine kriitiline
– Pooljuhtide tööstus: Räni vahvlitel peavad olema ülisuunalised pinnad(nanomeetri taseme karedus) mikrokiibi valmistamiseks.
-Fotogalvaaniline tööstus: Päikeserakud vajavad õhukest, ühtsed vahvlid(tavaliselt 160-180 um) tõhususe maksimeerimiseks.
– Minimaalne Kerfi kaotus: Materiaalsete jäätmete vähendamine lõikamise ajal parandab kulutõhusust.
Traditsioonilised lõikamismeetodid nagu ID saed (Sisemise läbimõõduga saed) ja mitme juhtmega läga saed on asendatud teemanttraadi saega lõikamisega ** suurepärase jõudluse tõttu.
2. Teemanttraatsae lõikamine (Dws) Tehnoloogia
2.1 Mis on teemanttraadi sae lõikamismasin?
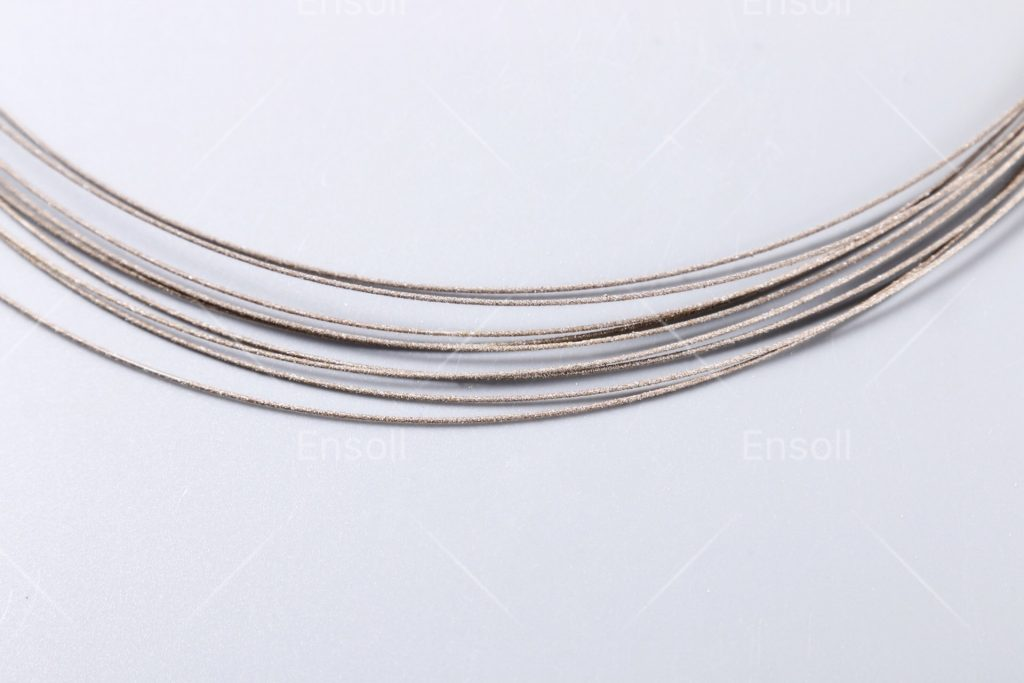
Teemanttraadi sae (Dws) Lõikamismasin kasutab kõvasti materjalide, näiteks räni, nagu räni, manustatud abrasiivsete osakestega manustatud kõrgheitel terasest traat. Traat liigub suurel kiirusel (10-15 Prl) samal ajal, Täpse lõikamise võimaldamine minimaalse KERF -kaduga.
2.2Teemanttraadi saemasina põhikomponendid
- Diamond Wire: Sünteetilise teemantvõrkega kaetud terasjuhtme(30-100 µm suurusega) Elektroplatsiooni või vaigude sidumise kasutamine.
- Juhtme juhendamise süsteem: Tagab järjepideva pinge (20-60 N) ja joondamine.
- Jahutusvedelikusüsteem: Takistab ülekuumenemist ja eemaldab räni prahi (Tavaliselt kasutades PEG-põhiseid või vees lahustuvaid jahutusvedelikke).
- Liikumisjuhtimissüsteem: Juhtib traadi kiirust, söödakiirus, ja lõikenurk.
2.3 Kuidas teemanttraadi sae lõikamine toimib
- Traatliikumine: Teemanttraadi jookseb pidevas silmuses, ajendatud mootoriga rihmaratastest.
- Lõikamismehhanism: Teemant abrasiivsed osakesed jahvatavad räni kaudu mikrolõike ja rabe murru kaudu.
- Jahutusvedelikrakendus: Jahutusvedeliku ühtlane vool määrib lõiku, vähendab termilist stressi, ja loputab räni läga ära.
- Vahvli eraldamine: Räni valuplok on viilutatud täpse paksusega vahvliteks (Nt, 180µm päikesevahvrite jaoks).
3.Teemanttraatsae lõikamise eelised
Võrreldes vanemate meetoditega, näiteks mitme juhtmega saemaadega (MWSS), DWS pakub:
3.1 Suurem lõikamiskiirus & efektiivsus
– Lõikamiskiirus on kuni 1,5x kiirem kui lägapõhised meetodid.
– Mitme juhtmega konfiguratsioonid võimaldavad sadu sadu vahvleid lõigata.
3.2 Vähendas KERF -i kaotust & Materiaalsed jäätmed
– KERFi laius nii madal kui 120-150 um (vs. 180-220µm lägasaedes).
– Kõrgem saagis valuploki kohta, Ühistlik päikeseenergia tootmise jaoks.
3.3 Täiustatud pinna kvaliteet
– Madalamaid pinnakahjustusi (SSD) kontrollitud abrasiivse tegevuse tõttu.
– Vähendatud traadijäljed ja lainelisus, Minimeerides järellõikega poleerimise.
3.4 Keskkonna- & Kulutoetused
– Ei ole läga kõrvaldamisprobleeme (Erinevalt MWSS -ist, mis kasutab abrasiivset läga).
– Pikem traadi eluiga (kuni 1,000 lõigete traadi kohta).
4. Väljakutsed & Lahendused teemanttraadi sae lõikamisel
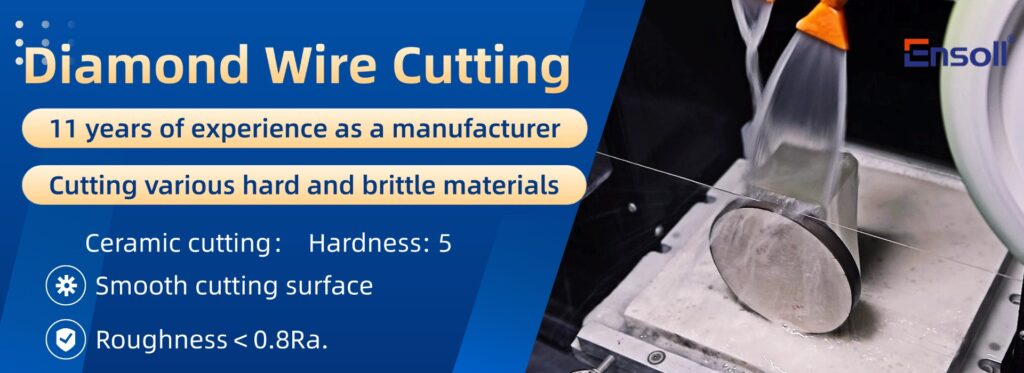
teemanttraatsae lõikamismasin
Vaatamata oma eelistele, DWS seisab silmitsi mõne väljakutsega:
4.1 Traat purunemine & Kulumine
– Põhjus: Liigne pinge, abrasiivne kulumine, või jahutusvedeliku rike.
– Lahendus: Reaalajas pinge jälgimine **, Optimeeritud teemandi liiva suurus, ja jahutusvedeliku korralik filtreerimine.
4.2 Pinna mikrokraadid
– Põhjus: Rabe luumurd lõikamise ajal.
– Lahendus: Kontrollitud söödakiirus, lõikejärgne söövitus, või lõõmutamine.
4.3 Traadi vibu efekt
– Põhjus: Ebaühtlane traadipinge, mis viib laineliste lõiketeni.
– Lahendus: Dünaamilise pingekontrolliga täiustatud juhtme juhendamise süsteemid.
- Teemanttraadi sae lõikamise rakendused
5.1 Fotogalvaaniline (Pv) Tööstus
– Päikesevahvli tootmine (Monominutid, Topcon, HJT rakud).
– Õhuke-waferi lõikamine (alla 150 um järgmise põlvkonna kõrgtõhusate rakkude jaoks).
5.2 Pooljuhtide tööstus
– Ränivahver kuubitakse IC -tootmiseks.
– Täiustatud pakend ** (Nt, vahvlitaseme pakend).
5.3 Muud rakendused
– LED -safiiri substraadi lõikamine.
– Kõva materiaalne töötlemine (SiC, kvarts, keraamika).
6.Räni vahvli lõikamise tulevased suundumused
- Õhemad vahvlid: Nõudlus sub-100 um vahvlite järele juhib ülimalt precision DWS-i edusamme.
- Ai & Automatiseerimine: Masinõppepõhine protsesside optimeerimine suurema saagikuse saamiseks.
- Hübriidlõike meetodid: Laserieelse skoori ühendamine + DWS ultra-õhukeste vahvlite jaoks.
Järeldus
Teemanttraadi sae lõikamine on muutnud monokristallilise räni vahvli tootmine, Pakkudes paremat täpsust, tõhusust, ja kulude kokkuhoid traditsiooniliste meetoditega. Kui pooljuht ja päikeseenergia tööstused nõuavad õhemat, Suuremad vahvlid, DWS -tehnoloogia areneb edasi, Järgmise põlvkonna elektroonika ja taastuvenergia lahenduste lubamine.
Tootjatele, Investeerimine täiustatud teemanttraadi saemasinatesse on kõrgtehnoloogia turul konkurentsivõimelise püsimiseks kriitilise tähtsusega.