Ferriidi teemanttraatsaagimise protsessi stabiilsus ja pinna terviklikkus
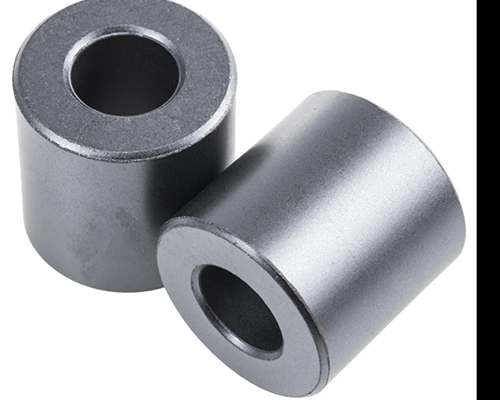
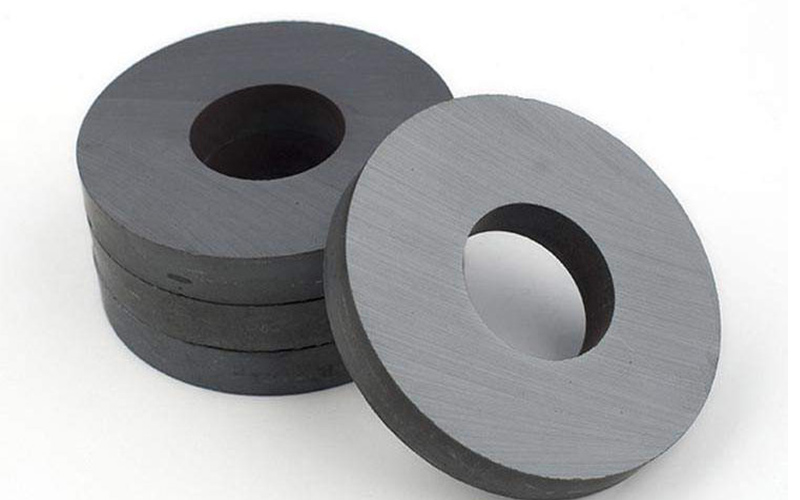
Ferriidist püsimagnetid – eriti strontsiumferriit (SrFe₁₂O₁9) ja baariumferriit (BaFe₁₂O₁9) — kasutatakse laialdaselt autoandurites, kõlarid, mikromootorid, ja kodumasinad. Nende kõrge elektritakistus, madal pöörisvoolukadu, ja suurepärane korrosioonikindlus muudavad need masstootmiseks atraktiivseks. Kuid, ferriit on ka kõva ja rabe keraamiline materjal. Selle töötlemine täpseteks kujunditeks, eriti õhukesed viilud või keerulised profiilid, tekitab üldtuntud raskusi: serva hakkimine, maa-alune pragunemine, ja madal saagikus.
Üks väheseid meetodeid, mis võimaldavad teha kvaliteetseid lõikeid vastuvõetava lõikekaoga, teemant trossaega on pälvinud märkimisväärset tähelepanu. Selles ajaveebis käsitletakse peamisi tegureid, mis reguleerivad protsessi stabiilsust ja pinna terviklikkust teemanttraatsaagi kasutamisel ferriitplokkide lõikamiseks.
1. Miks teemanttraadi saagimine ferriidi jaoks?
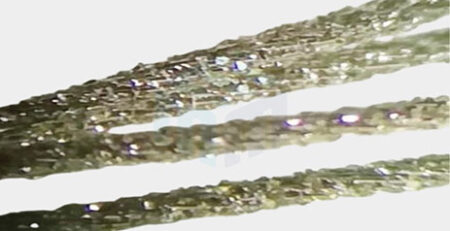
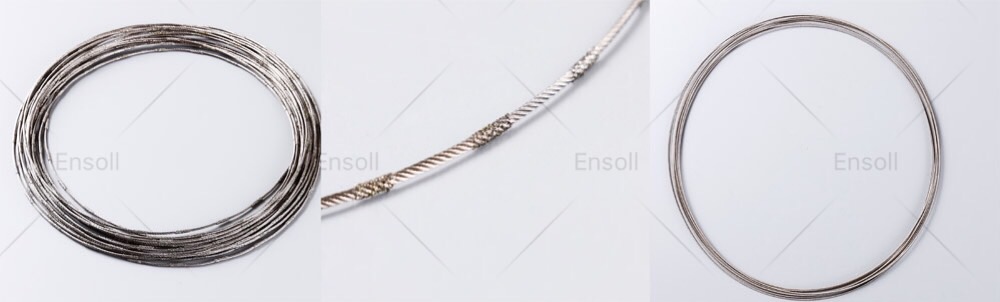
Tavalised abrasiivsed lõikekettad tekitavad kõrgeid lokaalseid temperatuure ja mehaanilisi lööke. Ferriit, millel on madal soojusjuhtivus ja praktiliselt puudub plastilise deformatsiooni vahemik, reageerib sellistele tingimustele murdumisega. Seevastu, teemanttraatsaag kasutab õhukest terastraati, mis on kaetud teemantterastikuga (tavaliselt nikli või vaigu sidemes). Traat liigub pidevalt üle rihmarataste komplekti, ja lõikamine saavutatakse teemandiosakeste kriimustamise ja kündmisega vastu ferriidipinda. Kuna kontakttsoon on kitsas ja traadi kiirust saab täpselt reguleerida, soojuse teke jaotub pigem mööda joont kui koondub laiale pinnale. See vähendab termilisi gradiente ja termilise šoki pragunemise ohtu.
2. Ferriidi materjali eemaldamise mehhanism
Ferriidi eemaldamisel teemanttraatsaagimisega domineerib pigem rabe purunemine kui plastiline lõikamine. Kui teemanttera taandub ferriidi pinnale, taande all olev pingeväli tekitab keskmised ja külgmised praod. Kui traat liigub, need praod levivad ja ristuvad, mis viib kiibi moodustumiseni. See mehhanism eeldab, et lõikeparameetrid mõjutavad otseselt maa-aluse kahjustuse sügavust.
Ferriidi jaoks, peamine tähelepanek on see, et traadi kiiruse suurendamine üle mõõduka väärtuse ei suurenda proportsionaalselt materjali eemaldamise kiirust, kui traadi pinget ja etteandekiirust ei reguleerita vastavalt. Selle asemel, tekib liigne vibratsioon või juhtmete libisemine, luues lainelisi lõikepindu ja sügavamaid kahjustustsoone. seega, stabiilsus on tähtsam kui maksimaalne kiirus.
3. Kriitilise protsessi parameetrid
Traadi kiirus ja etteandekiirus
Ferriidi tüüpilised traadi kiirused on vahemikus 0.5 m/s kuni 2 Prl, vahelise etteandekiirusega 1 mm/min ja 5 mm / min. Madalamad etteandekiirused loovad siledamad pinnad ja vähem servadefekte. Mõned tööstuslikud seadistused töötavad etteandekiirusel ligikaudu 4 mm / min, saavutada standardsete ferriitplokkide puhul ühtlane lõikamisrütm umbes üks viil minutis.
Traadi pinge
Järjepidev pinge on hädavajalik. Ebaühtlane pinge põhjustab juhtme mahajäämuse või laperdamise, mittesirge lõike loomine. Ferriidi jaoks, isegi kõrvalekalle 0.1 mm võib tekitada pingekontsentratsioone, mis põhjustavad varjatud pragusid. Soovitatavad on suletud ahelaga pingekontrollisüsteemid.
Terase suurus ja sideme tüüp
Peened tangud (Nt, 30–40 µm teemandiosakesed) annavad parema pinnaviimistluse, kuid võivad vajada väiksemat etteandekiirust, et vältida klaasimist. Jämedad tangud (Nt, 80-100 µm) lõika kiiremini, kuid jäta sügavamad kriimud. Enamiku ferriidi klasside jaoks, keskmise teraga (50-60 µm) vaigu side tagab hea tasakaalu lõikamise efektiivsuse ja pinnakvaliteedi vahel. Vaigustide pakub ka pehmendust, haprale materjalile mõjuvate löögijõudude vähendamine.
Jahutusvedelik ja määrimine
Ferriit ei vaja tugevat jahutusvedeliku üleujutamist. Tegelikult, liigne veepõhine jahutusvedelik võib lõikepiirkonnas põhjustada kiireid temperatuurikõikumisi. Kerge õlipõhine udu või madala viskoossusega lõikevedelik, mida kantakse ühtlaselt, eelistatav on madal voolukiirus. Peamised funktsioonid on prahi ära loputamine ja hõõrdumise vähendamine, mitte absorbeerida suurt kuumust. Stabiilse temperatuuri hoidmine kogu lõike jooksul on kriitilisem kui madalaima võimaliku temperatuuri saavutamine.
4. Pinna terviklikkus ja defektide ennetamine
Ferriidi teemanttraatsaagimise kõige levinumad vead on:
– Serva purustamine: Tekib siis, kui traat väljub ferriidiplokist. Ettenihke vähendamine lõike viimase 2–3 mm jooksul vähendab oluliselt hakkimist.
– Maa-alused praod: Need ei ole pinnal nähtavad, kuid neid saab tuvastada värvaine läbitungimise või lõigatud proovide paindetugevuse mõõtmisega. Maa-aluste pragude minimeerimiseks, säilitada konstantne etteandekiirus ilma katkestusteta. Lõikamise lõpetamine ja alustamine on eriti kahjulik, kuna traat asub ühes kohas, võimaldades külgmistel pragudel kasvada.
– Traadi jäljed ja lainetus: Põhjuseks rihmaratta ekstsentrilisus või kulunud traatjuhikud. Vajalik on traadi teekonna regulaarne kontrollimine ja ülitäpsete rihmarataste kasutamine.
5. Praktilised soovitused tootmiseks
Põhineb eksperimentaalsetel uuringutel ja tööstuslikul praktikal, järgmised juhised aitavad saavutada ferriidi teemanttraatsaagimisel usaldusväärseid tulemusi:
– Tehke traadi soojendusjooks 30 sekundit enne ferriitploki ühendamist, et tagada ühtlane pinge ja traadi jälgimine.
– Kasutage sisse- ja väljumismaterjali ohvriks (Nt, pehmest plastikust plaat) ferriitide servade toetamiseks ja purunemise vähendamiseks.
– Jälgige traadi ajami mootori lõikevoolu või pöördemomenti. Järsk tõus näitab traadi tuhmumist või ebapiisavat määrimist.
– Asendage juhe pärast etteantud lõike pikkust – tavaliselt 200 juurde 300 viilud 0,5 mm läbimõõduga traadi jaoks – ühtlase jõudluse säilitamiseks.
6. Võrdlus teiste meetoditega
| meetod | Nikerdamiskahju | Servade kvaliteet | Tootlikkus | Sobivus Ferriidile |
| Diamond trossaega | Madal (0.3-0,5 mm) | Hea kuni suurepärane | Mõõdukas | Kõrge |
| Abrasiivratas | Keskmine (1-2 mm) | Vaene (kiibid levinud) | Kõrge | Madal (pragunemise oht) |
| Laserlõikamine | Väga madal | Vaene (kuumusest mõjutatud tsoon) | Kõrge | Väga madal (termiline šokk) |
Teemanttraatsaag ei ole kõige kiirem meetod, kuid see pakub ferriidi jaoks parimat kombinatsiooni madalast lõikekaotusest ja vastuvõetavast pinna terviklikkusest..
Raiumine
Järeldus
Ferriidi teemanttraatsaagimine on arenenud, kuid pidevalt paranev protsess. Selle edukus ei sõltu mitte agressiivsest lõikekiirusest, vaid hoolikast pinge kontrollist, söödakiirus, ja jahutusvedeliku pealekandmine. Mõistes hapra murdumismehhanismi ja austades materjali madalat taluvust pingekõikumiste suhtes, tootjad võivad saavutada allpool olevaid praagi määrasid 2% ja toota usaldusväärsete mehaaniliste omadustega ferriitkomponente. Meetod on eriti väärtuslik paagutatud ferriitplokkide lõikamisel õhukesteks vahvliteks, väikesed magnetsüdamikud, või kohandatud kujundid, kus täpsus kaalub üles töötlemata läbilaskevõime.
Kõigile inseneridele, kes seadistavad ferriidi jaoks teemanttraatsaagi, kõige olulisem kaasavõtt on see: järjepidevus ületab kiirust. Tall, hästi hooldatud traatsaag, mis töötab mõõdukate parameetritega, ületab pidevalt ebastabiilset masinat. Ferriit, ju, ei ole kiirustamist andeks andev materjal.