Die Physik und Materialwissenschaft hinter der Diamantdrahtschleife: Ein umfassender Leitfaden
Seit Jahrzehnten, Der verarbeitende Sektor war auf schwere mechanische Klingen angewiesen, Schleifschlämme, und Hochleistungslaser zum Schneiden von Industriematerialien. Jedoch, Während die moderne Technik die Grenzen der Materialwissenschaft verschiebt und ultraharte Substrate wie Siliziumkarbid einführt ($SiC$), Galliumnitrid ($GaN$), und spezielle Matrix-Verbundwerkstoffe für die Luft- und Raumfahrt – traditionelle Trenntechniken stoßen an ihre physische Grenze.
Um diese Einschränkungen zu überwinden, Ingenieure entwickelten die Diamantdrahtschleife. Dieser pädagogische Leitfaden erkundet die zugrunde liegende Physik, Materialzusammensetzung, und mechanischen Prinzipien, die dieses kontinuierliche Schleifmittel zur ersten Wahl für modernes Präzisionsschneiden machen.
1. Die Anatomie einer Diamantdrahtschleife: Kern und Beschichtung
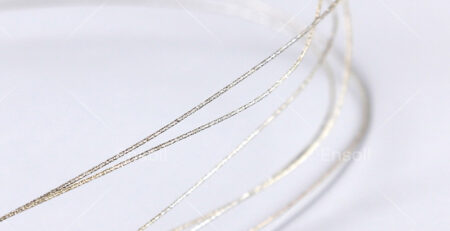
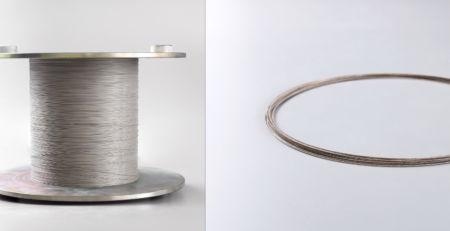
Auf den ersten Blick, ein Diamant-Drahtschlaufe sieht aus wie eine einfache Metallschnur, die zu einem endlosen Kreis geformt ist. In Wirklichkeit, Es handelt sich um eine hochentwickelte Verbundstruktur, die aus zwei Hauptkomponenten besteht: dem hochfesten Kerndraht und der superabrasiven Diamantschicht.
Der Kerndraht
Das Fundament der Schleife besteht aus hochfestem Kohlenstoffstahl oder speziellen Stahllegierungen. Denn die Schleife muss mit ultrahohen linearen Geschwindigkeiten rotieren – häufig im Bereich von 1 bis 10 m 30 zu Ende 60 Meter pro Sekunde – während es um eine Reihe von Maschinenriemenscheiben gewickelt ist, es erlebt extreme, zyklische Zugbeanspruchung. Der Kerndraht muss eine außergewöhnliche Ermüdungsfestigkeit aufweisen, um ein vorzeitiges Brechen zu verhindern, zusammen mit hoher Elastizität, um auch bei längeren Schneidzyklen eine stabile Spannung aufrechtzuerhalten.
Die Diamantmatrix
Die Schneidkraft der Schlinge entsteht durch mikroskopisch kleine Diamantpartikel, die am Stahlkern befestigt sind. Denn Diamant ist der härteste bekannte Naturstoff, es nimmt die Spitzenposition ein ($10$) auf der Mohs-Härteskala. Diese mikroskopisch kleinen Diamanten fungieren als Tausende Miniatur-Schneidezähne.
Die Partikel werden mit einer von zwei Hauptmethoden an den Stahldraht gebunden:
Galvanisieren: Eine Methode, bei der Nickel chemisch um die Diamantkörner herum abgeschieden wird, und verriegeln sie sicher am Stahlkern. Dies führt zu einer dichten Konzentration von Diamanten, Ideal zum Schneiden extrem harter Kristalle.
Harzbindung: Eine Technik, bei der eine haltbare Polymermatrix zum Halten der Diamanten verwendet wird. Dadurch entsteht ein weicherer Schneidvorgang, Wird häufig dann bevorzugt, wenn bei empfindlichen Materialien eine hochglanzpolierte Oberflächenbeschaffenheit erforderlich ist.
2. Die Mechanik der “Endlos” Unidirektionaler Schnitt
Um die Technik hinter der Diamantseilschleife wirklich zu schätzen, Man muss verstehen, wie sie sich von herkömmlichen Sägen mit hin- und hergehendem Seil unterscheidet. Eine Säbelsäge bewegt sich hin und her, Das bedeutet, dass der Draht abbremsen muss, völlig zum Stillstand kommen, und die Richtung tausende Male während eines einzigen Schneidvorgangs umkehren. Diese ständige Impulsänderung führt zu starken mechanischen Vibrationen, ungleichmäßiger Drahtverschleiß, und inkonsistente Spannung.
Im Gegensatz, Eine Diamantdrahtschleife arbeitet in einem, Dauerschleife. Angetrieben durch die motorisierten Riemenscheiben einer speziellen Diamant-Drahtsägen-Schneidemaschine, Die Schleife bewegt sich kontinuierlich in eine Richtung. Dadurch entstehen mehrere tiefgreifende mechanische Vorteile:
- Vibrationsbeseitigung: Die Flüssigkeit, Durch die unidirektionale Bewegung werden kinetische Mikrostöße drastisch reduziert, Dies verhindert Mikrorisse und strukturelle Absplitterungen an den Kanten spröder Materialien.
- Gleichmäßige Verschleißverteilung: Denn die gesamte Länge der Schleife durchläuft das Werkstück nacheinander mit hoher Geschwindigkeit, die Diamantkörnung nutzt sich gleichmäßig ab, Maximierung der Betriebslebensdauer des Verbrauchsmaterials.
- Optimale kinetische Energie: Hohe lineare Geschwindigkeiten ermöglichen es den mikroskopisch kleinen Diamanten, Material auf mikroskopischer Ebene sauber abzuscheren, Dies führt zu einer viel schnelleren Vorschubgeschwindigkeit, ohne die auf das Werkstück ausgeübte physikalische Kraft zu erhöhen.
3. Die thermodynamische Lösung: WAHR “Kaltschneiden”
Wenn herkömmliche Sägen oder Laser dichte Materialien durchschneiden, Sie erzeugen massive lokale Reibung oder Wärmeenergie. In halbleitenden Kristallen oder optischem Glas, Diese Hitze führt zu einer starken Wärmeausdehnung, was zu inneren Eigenspannungen führt, Mikrofrakturen, und geometrische Verzerrung.
Die Diamantdrahtschleife löst dieses Problem durch den Einsatz eines mikroabrasiven Schleifmechanismus anstelle einer Scher- oder Schmelzwirkung mit hoher Reibung. Während sich die Schlaufe durch das Werkstück bewegt, Es entfernt Material in Form von ultrafeinem Staub (Späne).
In Verbindung mit dem integrierten Flüssigkeitszufuhrsystem einer Schneidemaschine, Das Kühlmittel spült kontinuierlich die Schneidbahn. Diese Flüssigkeit erfüllt zwei wichtige Aufgaben: Es leitet die durch das Mikroschleifen erzeugte kinetische Wärme sofort ab und spült die Späne aus, um ein Verstopfen des Drahtes zu verhindern. Das Ergebnis ist wahr “Aufschnitt” das eine vollkommen stabile thermische Umgebung aufrechterhält, Bewahrung der empfindlichen kristallinen Integrität teurer Materialien wie Saphir oder Quarz.
4. Technische Auswirkungen: Drastische Senkung der Sekundärverarbeitungskosten
Der ultimative Beweis für die Effizienz der Diamantdrahtschleife liegt in der strukturellen Qualität des fertigen Schnitts. Beim Ausführen eines Slice, Die kombinierte Stabilität der Maschine und die Präzision der Schleife ergeben regelmäßig eine Oberflächenrauheit ($Ra$) Profil von weniger als $0.2\ \mutext{M}$. Außerdem, Geometrische Positionierungstoleranzen werden zwischen $pm0,01 text eingehalten{mm}$ und $pm0.05 text{mm}$.
Für Produktionsanlagen, Diese extreme Präzision ist ein enormer finanzieller Vorteil. Herkömmliche Schneidmethoden hinterlassen Unebenheiten, wellig, und beschädigte Oberflächen, die stundenlanges Nachschleifen erfordern, läppen, und chemisches Polieren zur Korrektur. Durch die Bereitstellung einer nahezu perfekten Oberflächengüte direkt vom ersten Schnitt an, Durch die Schleife werden die Produktionszeitpläne drastisch verkürzt und die Nebenarbeits- und Materialkosten drastisch gesenkt.