Prozessstabilität und Oberflächenintegrität beim Diamantdrahtsägen von Ferrit
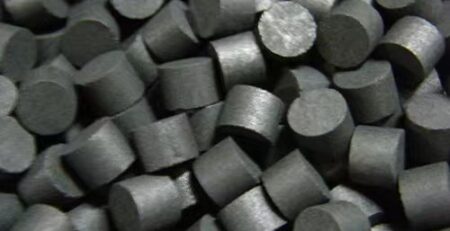
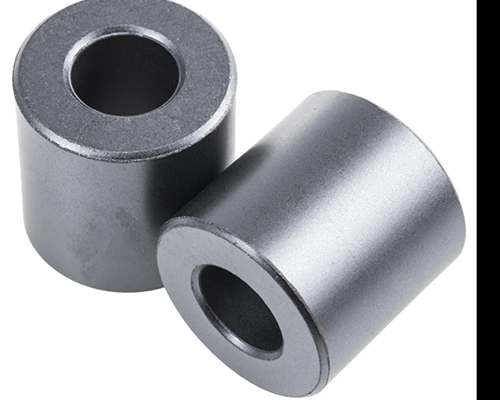
Permanentmagnete aus Ferrit – insbesondere Strontiumferrit (SrFe₁₂O₁₉) und Bariumferrit (BaFe₁₂O₁₉) – werden häufig in Automobilsensoren verwendet, Lautsprecher, Mikromotoren, und Haushaltsgeräte. Ihr hoher elektrischer Widerstand, geringer Wirbelstromverlust, und ihre hervorragende Korrosionsbeständigkeit machen sie für die Massenproduktion attraktiv. Jedoch, Ferrit ist ebenfalls ein hartes und sprödes Keramikmaterial. Bearbeitung in präzise Formen, insbesondere dünne Scheiben oder komplexe Profile, weist bekannte Schwierigkeiten auf: Randausbruch, Rissbildung im Untergrund, und geringer Ertrag.
Eine der wenigen Methoden, die qualitativ hochwertige Schnitte mit akzeptablem Schnittfugenverlust ermöglichen, Diamantdrahtsäge hat große Aufmerksamkeit erregt. In diesem Blog werden die Schlüsselfaktoren erörtert, die die Prozessstabilität und Oberflächenintegrität beim Einsatz einer Diamantdrahtsäge zum Schneiden von Ferritblöcken bestimmen.
1. Warum Diamantdrahtsägen für Ferrit?
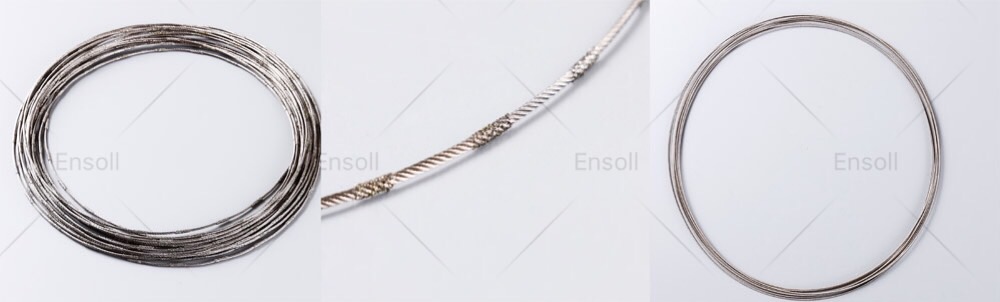
Herkömmliche Schleifscheiben erzeugen örtlich hohe Temperaturen und mechanische Erschütterungen. Ferrit, mit geringer Wärmeleitfähigkeit und praktisch keinem plastischen Verformungsbereich, reagiert auf solche Bedingungen mit Bruch. Im Gegensatz, Bei einer Diamantseilsäge wird ein dünner Stahldraht verwendet, der mit Diamantkörnern beschichtet ist (typischerweise in einer Nickel- oder Harzbindung). Der Draht bewegt sich kontinuierlich über eine Reihe von Rollen, und die Schneidwirkung wird durch das Kratzen und Pflügen von Diamantpartikeln gegen die Ferritoberfläche erreicht. Denn die Kontaktzone ist schmal und die Drahtgeschwindigkeit lässt sich präzise steuern, Die Wärmeerzeugung wird entlang einer Linie verteilt und nicht auf einer breiten Fläche konzentriert. Dadurch werden Wärmegradienten und das Risiko von Thermoschockrissen verringert.
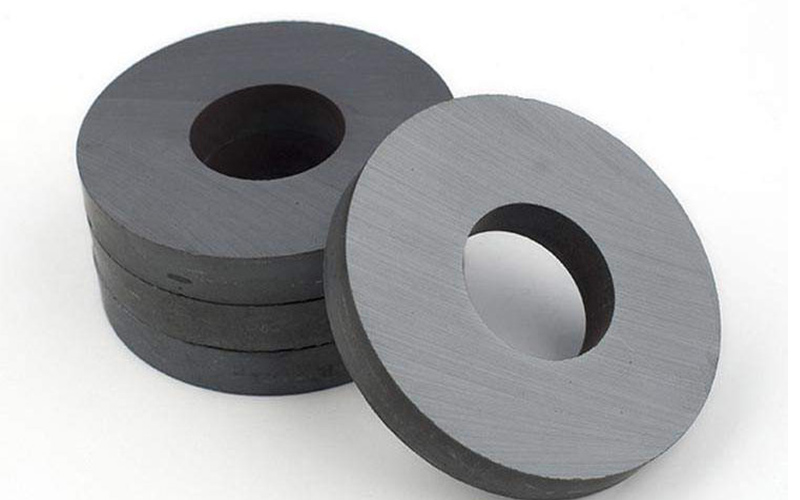
2. Materialentfernungsmechanismus in Ferrit
Bei der Ferritentfernung durch Diamantdrahtsägen kommt es eher zu sprödem Bruch als zu duktiler Scherung. Wenn ein Diamantkorn die Ferritoberfläche einkerbt, Das Spannungsfeld unter dem Eindringkörper erzeugt mittlere und seitliche Risse. Während sich der Draht bewegt, Diese Risse breiten sich aus und kreuzen sich, was zur Spanbildung führt. Dieser Mechanismus impliziert, dass Schnittparameter einen direkten Einfluss auf die Tiefe der Untergrundschädigung haben.
Für Ferrit, Eine wichtige Beobachtung ist, dass eine Erhöhung der Drahtgeschwindigkeit über einen moderaten Wert hinaus die Materialabtragsrate nicht proportional erhöht, wenn die Drahtspannung und die Vorschubgeschwindigkeit nicht entsprechend angepasst werden. Stattdessen, Es treten übermäßige Vibrationen oder Kabelwanderungen auf, Es entstehen wellige Schnittflächen und tiefere Schadenszonen. daher, Stabilität ist wichtiger als Höchstgeschwindigkeit.
3. Kritische Prozessparameter
Drahtgeschwindigkeit und Vorschubgeschwindigkeit
Typische Drahtgeschwindigkeiten für Ferrit reichen von 0.5 m/s zu 2 MS, mit einer Vorschubgeschwindigkeit zwischen 1 mm/min und 5 mm/min. Niedrigere Vorschübe führen zu glatteren Oberflächen und weniger Kantenfehlern. Einige industrielle Anlagen arbeiten mit einer Vorschubgeschwindigkeit von ca 4 mm/min, Dadurch wird bei Standard-Ferritblöcken ein gleichmäßiger Schnittrhythmus von etwa einer Scheibe pro Minute erreicht.
Kabelspannung
Eine konstante Spannung ist unerlässlich. Ungleichmäßige Spannung führt dazu, dass der Draht verzögert oder flattert, Erstellen eines nicht geraden Schnitts. Für Ferrit, sogar eine Abweichung von 0.1 mm können Spannungskonzentrationen erzeugen, die zu verdeckten Rissen führen. Es werden Systeme zur Spannungsregelung mit geschlossenem Regelkreis empfohlen.
Körnung und Bindungsart
Feine Körnung (Z.B., 30–40 µm Diamantpartikel) Erzielen bessere Oberflächengüten, erfordern jedoch möglicherweise geringere Vorschubgeschwindigkeiten, um eine Glasur zu vermeiden. Grobe Körnung (Z.B., 80–100 µm) schneidet schneller, hinterlässt aber tiefere Kratzer. Für die meisten Ferritsorten, eine mittlere Körnung (50–60 µm) mit Kunstharzbindung sorgt für ein gutes Gleichgewicht zwischen Schnittleistung und Oberflächenqualität. Die Harzbindung bietet auch eine gewisse Dämpfung, Reduzierung der Aufprallkräfte auf das spröde Material.
Kühlmittel und Schmierung
Ferrit erfordert keine starke Kühlmittelflutung. Tatsächlich, Zu viel wasserbasiertes Kühlmittel kann zu schnellen Temperaturschwankungen in der Schnittzone führen. Ein leichter, ölbasierter Nebel oder eine Schneidflüssigkeit mit niedriger Viskosität, die gleichmäßig aufgetragen wird, Eine niedrige Durchflussrate ist vorzuziehen. Die Hauptfunktionen bestehen darin, Schmutz wegzuspülen und die Reibung zu verringern, keine große Hitze aufnehmen. Die Aufrechterhaltung einer stabilen Temperatur während des gesamten Schnitts ist wichtiger als das Erreichen einer möglichst niedrigen Temperatur.
4. Oberflächenintegrität und Fehlervermeidung
Die häufigsten Fehler beim Diamantdrahtsägen von Ferrit sind:
– Kantenabplatzer: Tritt auf, wenn der Draht den Ferritblock verlässt. Durch die Reduzierung der Vorschubgeschwindigkeit während der letzten 2–3 mm des Schnitts wird die Absplitterung deutlich reduziert.
– Risse unter der Oberfläche: Diese sind an der Oberfläche nicht sichtbar, können aber durch Farbeindringverfahren oder durch Messung der Biegefestigkeit geschnittener Proben nachgewiesen werden. Zur Minimierung von Rissen unter der Oberfläche, Aufrechterhaltung einer konstanten Vorschubgeschwindigkeit ohne Unterbrechungen. Das Stopp-Start-Schneiden ist besonders schädlich, da der Draht an einer Stelle verweilt, wodurch seitliche Risse wachsen können.
– Drahtspuren und Welligkeit: Verursacht durch Exzentrizität der Riemenscheibe oder verschlissene Drahtführungen. Eine regelmäßige Kontrolle des Drahtverlaufs und der Einsatz hochpräziser Umlenkrollen sind erforderlich.
5. Praktische Empfehlungen für die Produktion
Basierend auf experimentellen Studien und industrieller Praxis, Die folgenden Richtlinien helfen dabei, zuverlässige Ergebnisse beim Diamantdrahtsägen von Ferrit zu erzielen:
– Führen Sie einen Aufwärmlauf des Kabels durch 30 Sekunden vor dem Einrasten des Ferritblocks, um eine gleichmäßige Spannung und Leitungsführung sicherzustellen.
– Verwenden Sie Opfermaterial für den Ein- und Ausstieg (Z.B., eine weiche Kunststoffplatte) um die Ferritkanten zu stützen und Ausbrüche zu reduzieren.
– Überwachen Sie den Schneidstrom oder das Drehmoment am Drahtantriebsmotor. Ein plötzlicher Anstieg weist auf eine Abstumpfung des Drahtes oder eine unzureichende Schmierung hin.
– Ersetzen Sie den Draht normalerweise nach einer vorgegebenen Schnittlänge 200 Zu 300 Scheiben für einen Draht mit 0,5 mm Durchmesser – um eine gleichbleibende Leistung zu gewährleisten.
6. Vergleich mit anderen Methoden
| Verfahren | Kerbverlust | Kantenqualität | Produktivität | Eignung für Ferrit |
| Diamantdrahtsäge | Niedrig (0.3–0,5 mm) | Gut bis ausgezeichnet | Mäßig | Hoch |
| Schleifrad | Medium (1–2 mm) | Arm (Chips üblich) | Hoch | Niedrig (Rissgefahr) |
| Laserschnitt | Sehr niedrig | Arm (Hitzeeinflusszone) | Hoch | Sehr niedrig (thermischer Schock) |
Die Diamantseilsäge ist nicht die schnellste Methode, Es bietet jedoch die beste Kombination aus geringem Schnittfugenverlust und akzeptabler Oberflächenintegrität für Ferrit..
Schneiden von Display
Abschluss
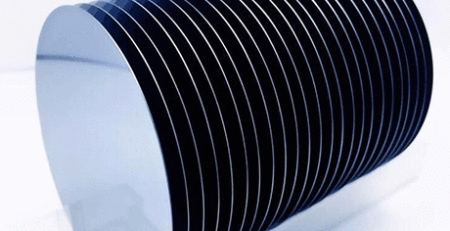
Das Diamantdrahtsägen von Ferrit ist ein ausgereifter, sich jedoch ständig verbessernder Prozess. Sein Erfolg hängt nicht von aggressiven Schnittgeschwindigkeiten ab, sondern von einer sorgfältigen Kontrolle der Spannung, Futterrate, und Kühlmittelanwendung. Durch das Verständnis des Sprödbruchmechanismus und die Berücksichtigung der geringen Toleranz des Materials gegenüber Spannungsschwankungen, Hersteller können unten liegende Ausschussquoten erreichen 2% und produzieren Ferritkomponenten mit zuverlässigen mechanischen Eigenschaften. Das Verfahren eignet sich besonders zum Schneiden gesinterter Ferritblöcke in dünne Wafer, kleine Magnetkerne, oder kundenspezifische Formen, bei denen die Präzision den reinen Durchsatz überwiegt.
Für jeden Ingenieur, der eine Diamantdrahtsäge für Ferrit einrichtet, Die wichtigste Erkenntnis ist diese: Konstanz schlägt Geschwindigkeit. Ein Stall, Eine gut gewartete Seilsäge, die mit moderaten Parametern läuft, ist einer instabilen Maschine, die an ihre Grenzen stößt, durchweg überlegen. Ferrit, schließlich, ist kein Material, das Eile verzeiht.