Fysikken og materialevidenskaben bag diamanttrådsløkken: En omfattende guide
I årtier, fremstillingssektoren var afhængig af tunge mekaniske vinger, slibende opslæmninger, og højtydende lasere til at sektionere industrielle materialer. Imidlertid, som moderne teknik flytter grænserne for materialevidenskab - introducerer ultrahårde substrater som siliciumcarbid ($SiC$), galliumnitrid ($GaN$), og specialiserede rumfartsmatrixkompositter – traditionelle adskillelsesteknikker har ramt en fysisk mur.
For at overvinde disse begrænsninger, ingeniører udviklede diamanttrådsløkken. Denne pædagogiske guide udforsker den underliggende fysik, materialesammensætning, og mekaniske principper, der gør dette kontinuerlige slibemiddel til det førende valg til moderne præcisionsskæring.
1. Anatomien af en diamanttrådsløkke: Kerne og belægning
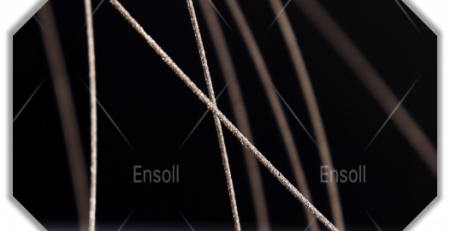
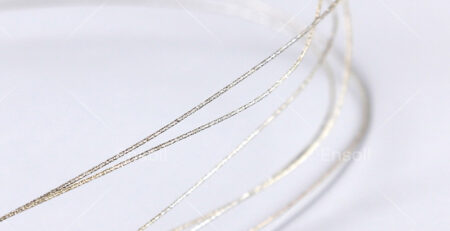
Ved første øjekast, -en diamant trådløkke ligner en simpel metallisk streng formet til en endeløs cirkel. I virkeligheden, det er en meget konstrueret sammensat struktur bestående af to primære komponenter: kernetråden med høj trækstyrke og det superslibende diamantlag.
Kernetråden
Fundamentet for løkken er lavet af højstyrke kulstofstål eller specialiserede stållegeringer. Fordi løkken skal rotere med ultrahøje lineære hastigheder - ofte fra 30 til over 60 meter i sekundet – mens den er viklet rundt om en række maskinremskiver, det oplever ekstremt, cyklisk trækspænding. Kernetråden skal have en exceptionel udmattelsesmodstand for at forhindre for tidlig knække, sammen med høj elasticitet for at opretholde stabil spænding under længere skærecyklusser.
Diamantmatrixen
Sløjfens skærekraft kommer fra mikroskopiske diamantpartikler fastgjort til stålkernen. Fordi diamant er det hårdeste kendte naturlige stof, den indtager toppositionen ($10$) på Mohs hårdhedsskala. Disse mikroskopiske diamanter fungerer som tusindvis af miniature skærende tænder.
Partiklerne bindes til ståltråden ved hjælp af en af to primære metoder:
Galvanisering: En metode, hvor nikkel aflejres kemisk omkring diamantkornene, låse dem sikkert på stålkernen. Dette giver en tæt koncentration af diamanter, ideel til at skære ekstremt hårde krystaller i skiver.
Harpiksbinding: En teknik, der bruger en holdbar polymermatrix til at holde diamanterne. Dette skaber en blødere skærehandling, ofte foretrukket, når der kræves en højpoleret overfladefinish på skrøbelige materialer.
2. Mekanikken i “Endeløs” Ensrettet skæring
For virkelig at værdsætte teknikken bag diamanttrådsløkken, man skal forstå, hvordan den adskiller sig fra traditionelle frem- og tilbagegående wiresave. En frem- og tilbagegående sav bevæger sig frem og tilbage, hvilket betyder at ledningen skal bremse, komme helt i stå, og vende retning tusindvis af gange under en enkelt skæreoperation. Denne konstante ændring i momentum introducerer alvorlige mekaniske vibrationer, ujævnt trådslitage, og inkonsekvent spænding.
I modsætning, en diamanttrådsløkke fungerer i en enkelt, kontinuerlig sløjfe. Drevet af de motoriserede remskiver fra en specialiseret diamantwiresavskæremaskine, løkken bevæger sig kontinuerligt i én retning. Dette skaber flere dybe mekaniske fordele:
- Eliminering af vibrationer: Væsken, ensrettet bevægelse reducerer drastisk kinetiske mikrochok, som forhindrer mikrorevner og strukturelle skår langs kanterne af sprøde materialer.
- Ensartet slidfordeling: Fordi hele længden af løkken passerer gennem emnet sekventielt med høj hastighed, diamantkornet slides jævnt ned, maksimering af forbrugsmaterialets driftslevetid.
- Optimal kinetisk energi: Høje lineære hastigheder gør det muligt for de mikroskopiske diamanter at fjerne materiale rent på et mikroskopisk niveau, udmønte sig i en meget hurtigere fremføringshastighed uden at øge den fysiske kraft, der påføres emnet.
3. Den termodynamiske løsning: ægte “Koldskæring”
Når traditionelle save eller lasere skærer gennem tætte materialer, de genererer massiv lokal friktion eller termisk energi. I halvledende krystaller eller optisk glas, denne varme forårsager alvorlig termisk udvidelse, fører til indre restspændinger, mikro-frakturer, og geometrisk forvrængning.
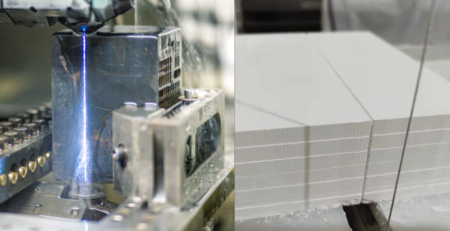
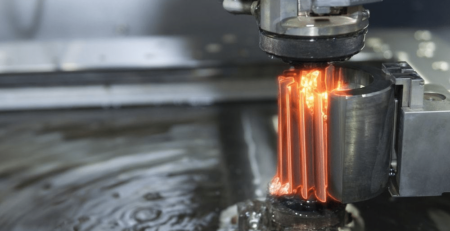
Diamanttrådsløkken løser dette problem ved at anvende en mikroslibende slibemekanisme i stedet for en højfriktionsforskydnings- eller smeltevirkning. Når løkken bevæger sig gennem emnet, det fjerner materiale i form af ultrafint støv (spåner).
Når den er parret med en skæremaskines integrerede væsketilførselssystem, kølevæsken skyller løbende skæresporet. Denne væske udfører to kritiske opgaver: den fjerner øjeblikkeligt den kinetiske varme, der genereres af mikroslibningen og skyller spånene ud for at forhindre ledningen i at tilstoppe. Resultatet er sandt “pålæg” der opretholder et perfekt stabilt termisk miljø, bevare den delikate krystallinske integritet af dyre materialer som safir eller kvarts.
4. Teknisk indvirkning: Drastisk sænkning af sekundære behandlingsomkostninger
Det ultimative bevis på effektiviteten af diamanttrådsløkken ligger i den strukturelle kvalitet af det færdige snit. Når du udfører en skive, maskinens kombinerede stabilitet og løkkens præcision giver jævnligt en overfladeruhed ($Ra$) profil på mindre end $0.2\ \mutekst{m}$. desuden, geometriske positioneringstolerancer opretholdes mellem $pm0.01 text{mm}$ og $pm0.05 text{mm}$.
Til produktionsfaciliteter, denne ekstreme præcision er en enorm økonomisk fordel. Traditionelle skæremetoder efterlader groft, bølget, og beskadigede overflader, der kræver timevis af sekundær slibning, skvulp, og kemisk polering for at udbedre. Ved at levere en næsten perfekt overfladefinish lige fra det første snit, løkken komprimerer dramatisk produktionstidslinjer og reducerer sekundære arbejds- og materialeomkostninger.