La fisica e la scienza dei materiali dietro il circuito di filo diamantato: Una guida completa
Per decenni, il settore manifatturiero faceva affidamento su lame meccaniche pesanti, liquami abrasivi, e laser ad alta potenza per sezionare materiali industriali. Tuttavia, mentre l’ingegneria moderna spinge i confini della scienza dei materiali, introducendo substrati ultra-duri come il carburo di silicio ($SiC$), nitruro di gallio ($GaN$), e compositi a matrice aerospaziale specializzati: le tecniche di separazione tradizionali hanno colpito un muro fisico.
Per superare queste limitazioni, gli ingegneri hanno sviluppato il circuito di filo diamantato. Questa guida educativa esplora la fisica sottostante, composizione materiale, e principi meccanici che rendono questo materiale di consumo abrasivo continuo la scelta migliore per le moderne affettature di precisione.
1. L'anatomia di un anello di filo diamantato: Nucleo e rivestimento
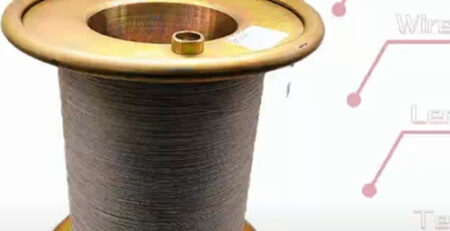
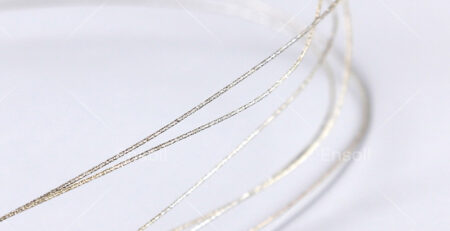
A prima vista, un cappio filo diamantato sembra una semplice corda metallica formata in un cerchio infinito. In realtà, è una struttura composita altamente ingegnerizzata composta da due componenti primari: il filo centrale ad alta resistenza e lo strato diamantato super abrasivo.
Il filo centrale
La base del circuito è realizzata in acciaio al carbonio ad alta resistenza o leghe di acciaio specializzate. Perché il circuito deve ruotare a velocità lineari elevatissime, che spesso vanno da 30 oltre 60 metri al secondo, mentre è avvolto attorno a una serie di pulegge della macchina, sperimenta l'estremo, sforzo di trazione ciclico. Il filo centrale deve possedere un'eccezionale resistenza alla fatica per evitare rotture premature, insieme ad un'elevata elasticità per mantenere una tensione stabile durante cicli di taglio prolungati.
La matrice dei diamanti
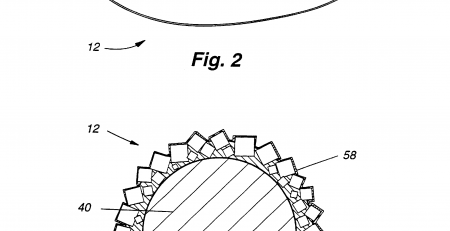
La potenza di taglio dell'anello deriva da microscopiche particelle di diamante fissate all'anima in acciaio. Perché il diamante è la sostanza naturale più dura conosciuta, occupa la prima posizione ($10$) sulla scala di durezza di Mohs. Questi diamanti microscopici agiscono come migliaia di denti taglienti in miniatura.
Le particelle vengono legate al filo di acciaio utilizzando uno dei due metodi principali:
Galvanotecnica: Un metodo in cui il nichel viene depositato chimicamente attorno ai grani del diamante, bloccandoli saldamente sull'anima in acciaio. Questo produce una densa concentrazione di diamanti, ideale per affettare cristalli estremamente duri.
Incollaggio con resina: Una tecnica che utilizza una matrice polimerica durevole per trattenere i diamanti. Ciò crea un'azione di taglio più morbida, spesso preferito quando è richiesta una finitura superficiale altamente lucida su materiali fragili.
2. La Meccanica del “Infinito” Taglio unidirezionale
Per apprezzare veramente l'ingegneria dietro il circuito di filo diamantato, bisogna capire in cosa differisce dalle tradizionali seghe a filo alternative. Una sega alternativa si muove avanti e indietro, ciò significa che il filo deve decelerare, fermarsi completamente, e invertire la direzione migliaia di volte durante una singola operazione di taglio. Questo costante cambiamento di quantità di moto introduce forti vibrazioni meccaniche, usura irregolare del filo, e tensione incoerente.
In contrasto, un anello di filo diamantato funziona in un unico, ciclo continuo. Azionato dalle pulegge motorizzate di una macchina da taglio specializzata con sega a filo diamantato, il ciclo si muove continuamente in una direzione. Ciò crea diversi profondi vantaggi meccanici:
- Eliminazione delle vibrazioni: Il fluido, il movimento unidirezionale riduce drasticamente i microshock cinetici, che previene microfessurazioni e scheggiature strutturali lungo i bordi dei materiali fragili.
- Distribuzione dell'usura uniforme: Perché l'intera lunghezza del circuito passa attraverso il pezzo in sequenza ad alta velocità, la grana del diamante si consuma in modo uniforme, massimizzando la durata operativa del materiale di consumo.
- Energia cinetica ottimale: Le elevate velocità lineari consentono ai diamanti microscopici di tagliare via il materiale in modo pulito a livello microscopico, traducendosi in una velocità di avanzamento molto più rapida senza aumentare la forza fisica applicata al pezzo.
3. La soluzione termodinamica: VERO “Taglio a freddo”
Quando le seghe tradizionali o i laser tagliano materiali densi, generano un massiccio attrito localizzato o energia termica. In cristalli semiconduttori o vetro ottico, questo calore provoca una forte dilatazione termica, portando a tensioni residue interne, microfratture, e distorsione geometrica.
L'anello di filo diamantato risolve questo problema impiegando un meccanismo di macinazione microabrasivo anziché un'azione di taglio o fusione ad alto attrito. Mentre il cappio attraversa il pezzo, asporta materiale sotto forma di polvere ultrafine (truciolo).
Se abbinato al sistema di erogazione del fluido integrato di una macchina da taglio, il liquido refrigerante scorre continuamente lungo la pista di taglio. Questo fluido svolge due compiti critici: asporta istantaneamente il calore cinetico generato dall'azione di micromolatura ed espelle gli sfridi evitando l'intasamento del filo. Il risultato è vero “salume” che mantiene un ambiente termico perfettamente stabile, preservando la delicata integrità cristallina di materiali costosi come lo zaffiro o il quarzo.
4. Impatto ingegneristico: Riduzione drastica dei costi di lavorazione secondaria
La prova definitiva dell’efficienza dell’anello di filo diamantato risiede nella qualità strutturale del taglio finito. Quando si esegue una fetta, la stabilità combinata della macchina e la precisione dell'ansa producono regolarmente una rugosità superficiale ($Ra$) profilo inferiore a $0.2\ \mutesto{m}$. inoltre, le tolleranze di posizionamento geometrico vengono mantenute tra $pm0.01\text{mm}$ e $pm0.05\testo{mm}$.
Per gli impianti di produzione, questa estrema precisione rappresenta un enorme vantaggio finanziario. I metodi di taglio tradizionali lasciano residui grezzi, ondulato, e superfici danneggiate che richiedono ore di rettifica secondaria, lappatura, e lucidatura chimica per rettificare. Fornendo una finitura superficiale quasi perfetta direttamente dal taglio iniziale, il ciclo comprime drasticamente i tempi di produzione e riduce drasticamente i costi secondari di manodopera e materiali.