Stabilità del processo e integrità della superficie nella segatura a filo diamantato della ferrite
Magneti permanenti in ferrite, in particolare ferrite di stronzio (SrFe₁₂O₁₉) e ferrite di bario (BaFe₁₂O₁₉) - sono ampiamente utilizzati nei sensori automobilistici, altoparlanti, micromotori, ed elettrodomestici. La loro elevata resistività elettrica, bassa perdita di correnti parassite, e l’eccellente resistenza alla corrosione li rendono attraenti per la produzione di massa. Tuttavia, la ferrite è anche un materiale ceramico duro e fragile. Lavorandolo in forme precise, fette particolarmente sottili o profili complessi, presenta difficoltà ben note: Fipping bordo, fessurazione del sottosuolo, e bassa resa.
Tra i pochi metodi in grado di produrre tagli di alta qualità con una perdita di taglio accettabile, sega a filo di diamante ha guadagnato una notevole attenzione. Questo blog discute i fattori chiave che governano la stabilità del processo e l'integrità della superficie quando si utilizza una sega a filo diamantato per tagliare i blocchi di ferrite.
1. Perché tagliare la ferrite con filo diamantato?
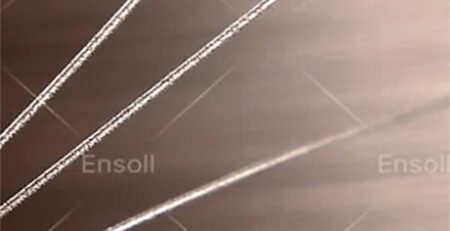
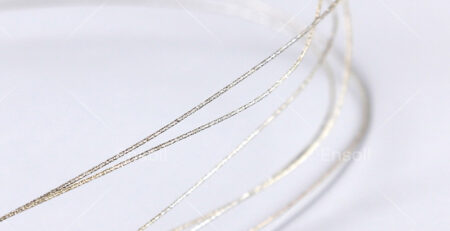
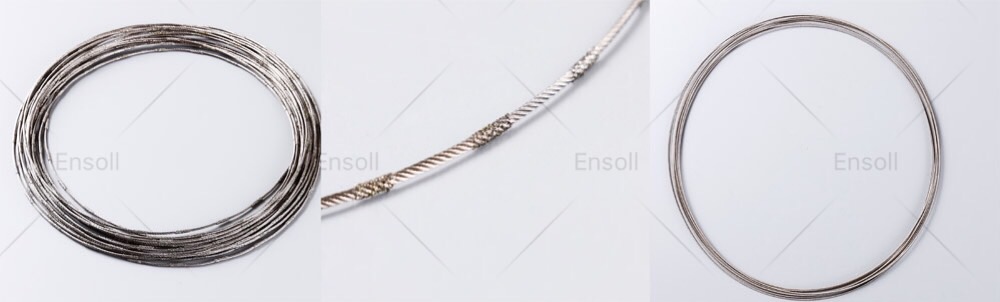
Le tradizionali mole abrasive da taglio generano temperature localizzate elevate e shock meccanici. Ferrite, avendo una bassa conduttività termica e praticamente nessun intervallo di deformazione plastica, risponde a tali condizioni fratturandosi. In contrasto, una sega a filo diamantato utilizza un sottile filo di acciaio rivestito con grana diamantata (tipicamente in un legame di nichel o resina). Il filo si muove continuamente su una serie di pulegge, e l'azione di taglio si ottiene graffiando e arando le particelle di diamante contro la superficie di ferrite. Perché la zona di contatto è stretta e la velocità del filo può essere controllata con precisione, la generazione di calore è distribuita lungo una linea anziché concentrata su un'ampia faccia. Ciò riduce i gradienti termici e il rischio di fessurazioni da shock termico.
2. Meccanismo di rimozione materiale in ferrite
La rimozione della ferrite mediante taglio a filo diamantato è dominata dalla frattura fragile piuttosto che dal taglio duttile. Quando una grana di diamante incide la superficie della ferrite, il campo di sollecitazione al di sotto del penetratore produce fessurazioni mediane e laterali. Mentre il filo si muove, queste crepe si propagano e si intersecano, portando alla formazione di trucioli. Questo meccanismo implica che i parametri di taglio influenzano direttamente la profondità del danno nel sottosuolo.
Per ferrite, un'osservazione fondamentale è che l'aumento della velocità del filo oltre un valore moderato non aumenta proporzionalmente la velocità di rimozione del materiale se la tensione del filo e la velocità di avanzamento non vengono regolate di conseguenza. Anziché, si verificano vibrazioni eccessive o spostamento del filo, creando superfici di taglio ondulate e zone danneggiate più profonde. Perciò, la stabilità è più importante della velocità massima.
3. Parametri di processo critici
Velocità del filo e velocità di avanzamento
Le velocità tipiche del filo per la ferrite vanno da 0.5 m/s a 2 SM, con una velocità di avanzamento compresa tra 1 mm/min e 5 mm/min. Velocità di avanzamento inferiori producono superfici più lisce e meno difetti sui bordi. Alcune configurazioni industriali funzionano a una velocità di avanzamento di circa 4 mm/min, ottenendo un ritmo di taglio costante di circa una fetta al minuto per i blocchi di ferrite standard.
Tensione del filo
La tensione costante è essenziale. Una tensione irregolare fa sì che il filo si ritardi o svolazzi, creando un taglio non dritto. Per ferrite, anche una deviazione di 0.1 mm possono generare concentrazioni di sollecitazioni che portano a crepe nascoste. Si consigliano sistemi di controllo della tensione a circuito chiuso.
Granulometria e tipo di legante
Grana fine (PER ESEMPIO., 30–Particelle di diamante da 40 µm) producono finiture superficiali migliori ma potrebbero richiedere velocità di avanzamento inferiori per evitare la smaltatura. Grane grosse (PER ESEMPIO., 80–100 µm) taglia più velocemente ma lascia graffi più profondi. Per la maggior parte dei gradi di ferrite, una grana media (50–60 µm) con un legante resinoide offre un buon equilibrio tra efficienza di taglio e qualità della superficie. Il legame resina offre anche una certa ammortizzazione, riducendo le forze di impatto sul materiale fragile.
Refrigerante e lubrificazione
La ferrite non richiede un forte allagamento del refrigerante. Infatti, una quantità eccessiva di refrigerante a base d'acqua può causare rapide fluttuazioni di temperatura nella zona di taglio. Una leggera nebbia a base di olio o un fluido da taglio a bassa viscosità applicati in modo costante, è preferibile una portata bassa. Le funzioni principali sono eliminare i detriti e ridurre l'attrito, per non assorbire calore massiccio. Mantenere una temperatura stabile durante tutto il taglio è più critico che raggiungere la temperatura più bassa possibile.
4. Integrità della superficie e prevenzione dei difetti
I difetti più comuni nel taglio della ferrite con filo diamantato sono:
– Scheggiatura dei bordi: Si verifica quando il filo esce dal blocco di ferrite. La riduzione della velocità di avanzamento durante gli ultimi 2–3 mm del taglio riduce significativamente la scheggiatura.
– Crepe nel sottosuolo: Questi non sono visibili sulla superficie ma possono essere rilevati mediante coloranti penetranti o misurando la resistenza alla flessione dei campioni tagliati. Per ridurre al minimo le crepe nel sottosuolo, mantenere una velocità di avanzamento costante senza interruzioni. Il taglio stop-start è particolarmente dannoso perché il filo rimane in una posizione, permettendo alle crepe laterali di crescere.
– Segni di filo e ondulazioni: Causato dall'eccentricità della puleggia o dai guidafili usurati. Sono necessari l'ispezione regolare del percorso del cavo e l'utilizzo di pulegge ad alta precisione.
5. Raccomandazioni pratiche per la produzione
Basato su studi sperimentali e pratica industriale, le seguenti linee guida aiutano a ottenere risultati affidabili quando si taglia la ferrite con filo diamantato:
– Eseguire un giro di riscaldamento del filo per 30 secondi prima di innestare il blocco di ferrite per garantire una tensione uniforme e il tracciamento del filo.
– Utilizzare un materiale sacrificale per l'ingresso e l'uscita (PER ESEMPIO., un piatto di plastica morbida) per sostenere i bordi della ferrite e ridurre la rottura.
– Monitorare la corrente di taglio o la coppia sul motore di trascinamento del filo. Un aumento improvviso indica smussamento del filo o lubrificazione inadeguata.
– Sostituire il filo dopo una lunghezza di taglio predeterminata, in genere 200 A 300 fette per un filo da 0,5 mm di diametro — per mantenere prestazioni costanti.
6. Confronto con altri metodi
| Metodo | Perdita di tacca | Qualità dei bordi | Produttività | Idoneità per ferrite |
| Diamante filo sega | Basso (0.3–0,5 mm) | Da buono a eccellente | Moderare | Alto |
| Ruota abrasiva | Medio (1–2 mm) | Povero (patatine comuni) | Alto | Basso (rischio di fessurazione) |
| Taglio laser | Molto basso | Povero (zona termicamente alterata) | Alto | Molto basso (shock termico) |
La sega a filo diamantato non è il metodo più veloce, ma offre la migliore combinazione di bassa perdita di taglio e integrità superficiale accettabile per la ferrite..
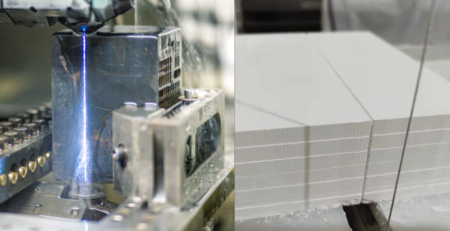
Visualizzazione del taglio
Conclusione
Il taglio della ferrite a filo diamantato è un processo maturo ma in continuo miglioramento. Il suo successo non dipende da velocità di taglio aggressive ma da un attento controllo della tensione, velocità di alimentazione, e applicazione del refrigerante. Comprendendo il meccanismo della frattura fragile e rispettando la bassa tolleranza del materiale alle fluttuazioni dello stress, i produttori possono raggiungere tassi di scarto inferiori 2% e produrre componenti in ferrite con proprietà meccaniche affidabili. Il metodo è particolarmente utile per tagliare i blocchi di ferrite sinterizzata in wafer sottili, piccoli nuclei magnetici, o forme personalizzate in cui la precisione supera la produttività grezza.
Per qualsiasi ingegnere che installa una sega a filo diamantato per la ferrite, la cosa più importante è questa: la coerenza batte la velocità. Una stalla, una sega a filo ben mantenuta e funzionante a parametri moderati supererà costantemente le prestazioni di una macchina instabile spinta ai suoi limiti. Ferrite, Dopotutto, non è un materiale che perdona la fretta.