
Monokrystalický křemík je základem moderního polovodičového a fotovoltaického průmyslu. Transformovat křemíkové ingoty na funkční oplatky, Přesné řezání je nezbytné. Mezi různými řezacími technologiemi, Řezání pily s diamantovým drátem (DWS) se stal průmyslovým standardem kvůli své účinnosti, přesnost, a minimální ztráta materiálu.
V tomto obsáhlém průvodci, Prozkoumáme proces řezání monokrystalického křemíku, Zaměření na řezací stroje na diamantové dráty, jejich pracovní principy, výhody, a průmyslové aplikace.
1. Pochopení monokrystalického křemíku
Před ponořením do procesu řezání, Pojďme stručně diskutovat o monokrystalickém křemíku a proč vyžaduje specializované řezací techniky.
1.1 Co je monokrystalický křemík?
Monokrystalický křemík je vysoce čistá forma křemíku s jediným, Struktura kontinuální krystalové mřížky. Vyrábí se pomocí Czochralski (Cz) metoda nebo plováková zóna (FZ) metoda, což má za následek válcové ingoty.
1.2 Proč je řezání přesnosti kritické
– Polovodičový průmysl: Křemíkové oplatky musí mít ultra hladivé povrchy(drsnost na úrovni nanometrů) Pro výrobu mikročipů.
-Fotovoltaický průmysl: Solární články vyžadují tenké, jednotné oplatky(obvykle 160-180 um) maximalizovat účinnost.
– Minimální ztráta řezu: Snížení materiálového odpadu během řezání zvyšuje efektivitu nákladů.
Tradiční metody řezání, jako jsou ID pily (pily s vnitřním průměrem) a multivodičové kaše byly nahrazeny řezáním diamantového drátu ** kvůli vynikajícímu výkonu.
2. Řezání diamantovou drátovou pilou (DWS) Technologie
2.1 Co je to řezací stroj diamantového drátu?
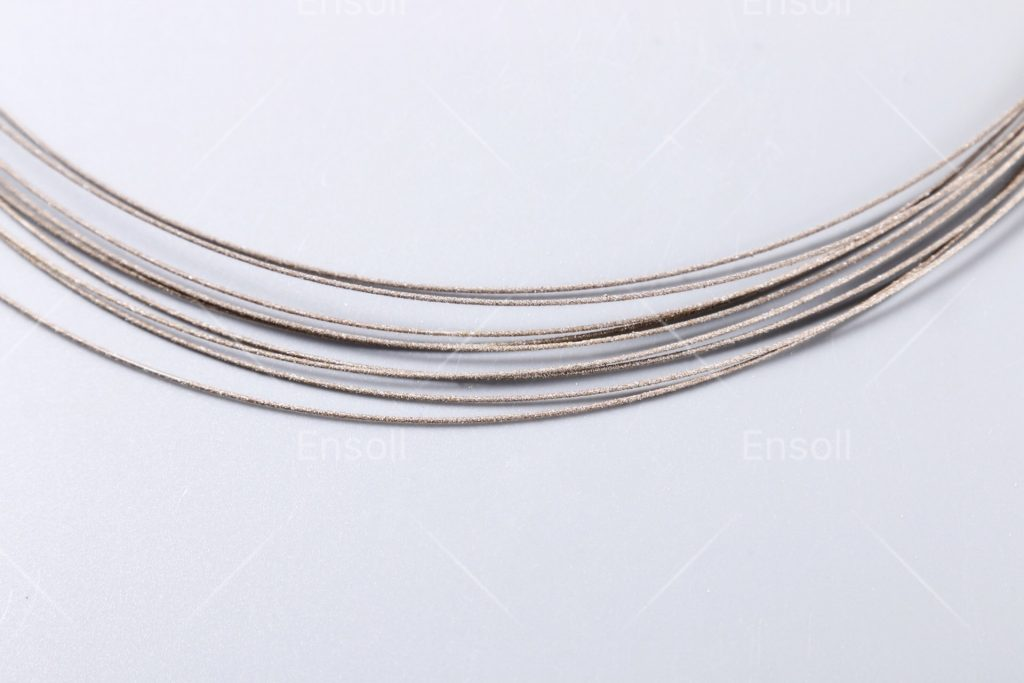
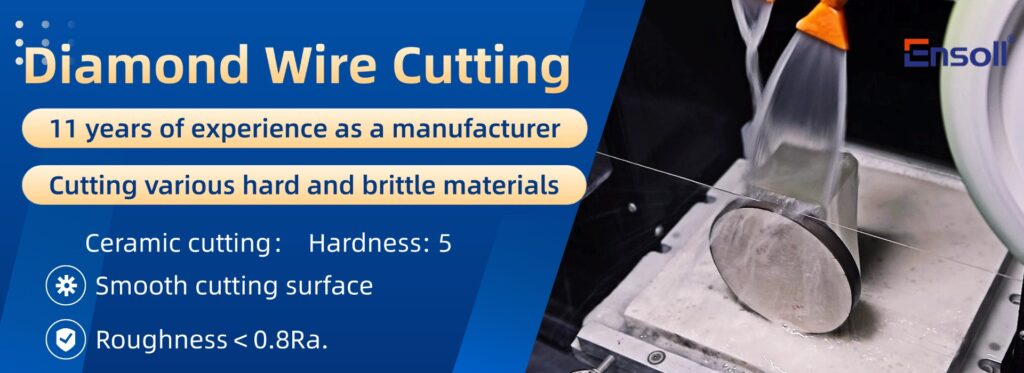
Diamantový drát pila (DWS) Řezací stroj používá ocelový dráty s vysokým napětím zabudovaným s diamantovými abrazivními částicemi k proříznutí tvrdých materiálů, jako je křemík. Drát se pohybuje vysokou rychlostí (10-15 slečna) Zatímco se do něj přivádí obrobku, Povolení přesného řezání s minimální ztrátou KERF.
2.2Klíčové komponenty stroje diamantového drátu
- Diamond Wire: Ocelový drát potažený syntetickým diamantovým štěrkem(30-100 µm velikosti) Použití elektrického nebo pryskyřičného spojení.
- Systém vedení drátu: Zajišťuje konzistentní napětí (20-60 N) a zarovnání.
- Chladicí systém: Zabraňuje přehřátí a odstraňuje zbytky křemíku (Obvykle používají chladicí kapaliny na bázi PEG nebo ve vodě rozpustné).
- Systém řízení pohybu: Řídí rychlost drátu, sazba krmiva, a úhel řezání.
2.3 Jak funguje řezání diamantového drátu
- Pohyb drátu: Diamantový drát běží v souvislé smyčce, poháněno motorizovanými kladkami.
- Řezací mechanismus: Diamantové abrazivní částice se mletí křemíkem pomocí mikrobrzdu a křehké zlomeniny.
- Aplikace chladicí kapaliny: Střih na mazání stálého toku chladicí kapaliny, snižuje tepelné napětí, a spláchne kaše křemíku.
- Oddělení oplatky: Křemíkový ingot je nakrájený na oplatky přesné tloušťky (NAPŘ., 180µm pro solární destičky).
3.Výhody řezání diamantovou drátovou pilou
Ve srovnání se staršími metodami, jako jsou multivodičové pily (MWSS), DWS nabízí:
3.1 Vyšší rychlost řezu & Účinnost
– Snižování rychlosti až 1,5x rychlejší než metody založené na kaši.
– Multivodičové konfigurace umožňují simultánní řezání stovek destiček.
3.2 Snížená ztráta KERF & Materiální odpad
– Šířka KERF již od 120–150 um (vs. 180-220µm v kašlářských pilách).
– Vyšší výnos na ingot, zásadní pro sluneční výrobu citlivé na náklady.
3.3 Zlepšená kvalita povrchu
– Nižší podpovrchové poškození (SSD) Kvůli kontrolovanému abrazivnímu působení.
– Snížené značky a zvlnění drátu, Minimalizace leštění po řezání.
3.4 Životní prostředí & Nákladové výhody
– Žádné problémy s likvidací kaše (Na rozdíl od MWSS, který používá abrazivní kaše).
– Delší životnost drátu (až do 1,000 řezy na vodič).
4. Výzvy & Řešení roztoků v diamantovém drátu pily
Navzdory svým výhodám, DWS čelí některým výzvám:
4.1 Zlomení drátu & Nosit
– Příčina: Nadměrné napětí, abrazivní opotřebení, nebo selhání chladicí kapaliny.
– Řešení: Monitorování napětí v reálném čase **, Optimalizovaná velikost diamantového štěrku, a správná filtrace chladicí kapaliny.
4.2 Povrchové mikrokaře
– Příčina: Křehký zlomenina během řezání.
– Řešení: Kontrolovaná rychlost krmiva, Postřen leptání, nebo žíhání.
4.3 Efekt drátěného luku
– Příčina: Nerovnoměrné napětí drátu vedoucí k vlnitým řezům.
– Řešení: Pokročilé vedení drátu s dynamickým řízením napětí.
- Aplikace řezání diamantového drátu pily
5.1 Fotovoltaické (PV) Průmysl
– Produkce solárních opk (Mono minuty, Topcon, HJT buňky).
– Řezání tenkého vlivu (pod 150 um pro buňky s vysokou účinností příští generace).
5.2 Polovodičový průmysl
– Křemí na křemíku pro výrobu IC.
– Pokročilé obaly ** (NAPŘ., Balení na úrovni oplatky).
5.3 Jiné aplikace
– LED safírový substrát řezání.
– Tvrdé obrábění materiálu (SiC, křemen, keramika).
6.Budoucí trendy v řezání křemíkových oplatků
- Tenčí oplatky: Poptávka po 100 µm oplatkách řídí Ultra-přesné pokroky DWS.
- Ai & Automatizace: Optimalizace procesu založená na strojovém učení pro vyšší výnos.
- Hybridní metody řezání: Kombinace laserového předběžného skóre + DWS pro ultra tenké destičky.
Závěr
Řezání diamantového drátu pila revolucionizovala výrobu monokrystalického křemíku, nabízí vynikající přesnost, účinnost, a úspory nákladů nad tradičními metodami. Jak se polovodičový a solární průmysl tlačí na tenčí, větší oplatky, Technologie DWS se bude i nadále vyvíjet, Povolení řešení elektroniky a obnovitelné energie nové generace.
Pro výrobce, Investice do počítačů s diamantovými dráty je rozhodující pro to, aby zůstal konkurenceschopný na trhu s high-tech materiály.