Stabilita procesu a integrita povrchu při řezání feritu diamantovým drátem
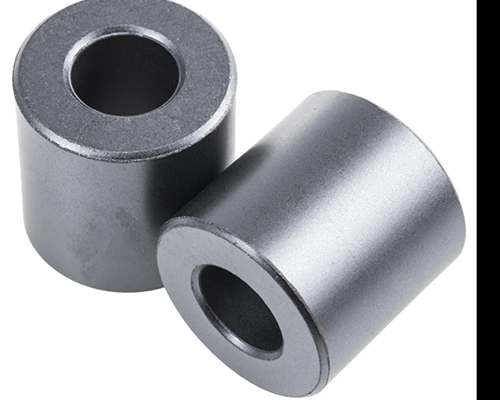
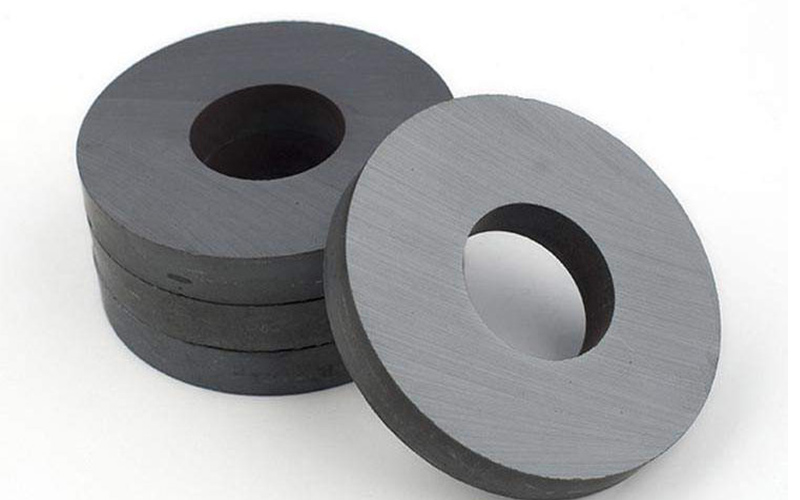
Feritové permanentní magnety – zejména ferit strontnatý (SrFe₂20₉) a ferit barnatý (BaFe₁20₁₉) — jsou široce používány v automobilových senzorech, reproduktory, mikromotory, a domácí spotřebiče. Jejich vysoký elektrický odpor, nízké ztráty vířivými proudy, a vynikající odolnost proti korozi je činí atraktivními pro hromadnou výrobu. nicméně, ferit je také tvrdý a křehký keramický materiál. Opracování do přesných tvarů, zejména tenké plátky nebo složité profily, přináší známé obtíže: štípání hrany, podpovrchové praskání, a nízký výnos.
Jedna z mála metod schopných produkovat vysoce kvalitní řezy s přijatelnou ztrátou řezu, diamond wire pila získal značnou pozornost. Tento blog pojednává o klíčových faktorech, které řídí stabilitu procesu a integritu povrchu při použití diamantové drátové pily k řezání feritových bloků.
1. Proč řezání diamantovým drátem na ferit?
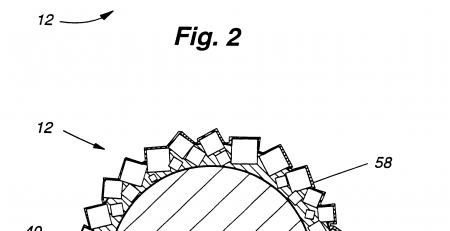
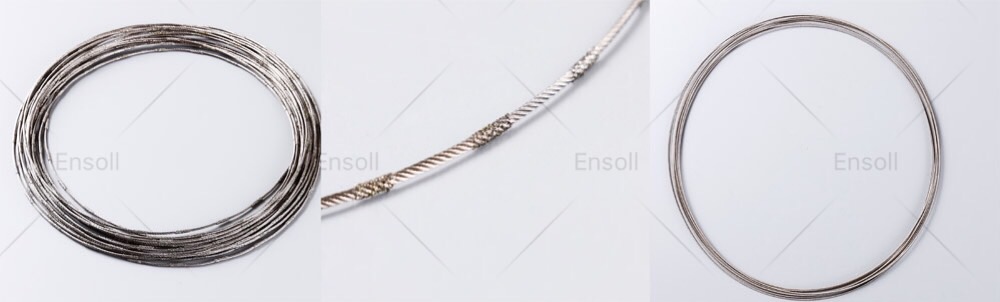
Konvenční abrazivní řezné kotouče generují vysoké lokalizované teploty a mechanické rázy. Ferit, mají nízkou tepelnou vodivost a prakticky žádný rozsah plastické deformace, reaguje na takové podmínky štěpením. V porovnání, diamantová drátová pila používá tenký ocelový drát potažený diamantovou drtí (typicky v niklové nebo pryskyřičné vazbě). Drát se nepřetržitě pohybuje přes sadu kladek, a řezného účinku je dosaženo škrábáním a oráním diamantových částic proti feritovému povrchu. Protože kontaktní zóna je úzká a rychlost drátu lze přesně ovládat, generování tepla je distribuováno spíše podél čáry než soustředěno na široké ploše. Tím se snižují teplotní gradienty a riziko praskání tepelným šokem.
2. Mechanismus úběru materiálu z feritu
Při odstraňování feritu řezáním diamantovým drátem převládá spíše křehký lom než tvárný střih. Když diamantové zrno protlačí feritový povrch, the stress field beneath the indenter produces median and lateral cracks. Jak se drát pohybuje, tyto trhliny se šíří a protínají, vedoucí k tvorbě třísek. This mechanism implies that cutting parameters directly influence the depth of subsurface damage.
Pro ferit, Klíčovým postřehem je, že zvýšení rychlosti drátu nad střední hodnotu neúměrně nezvýší rychlost úběru materiálu, pokud napětí drátu a rychlost posuvu nejsou odpovídajícím způsobem upraveny. Namísto, dochází k nadměrným vibracím nebo toulání drátu, creating wavy cut surfaces and deeper damage zones. Proto, stabilita je důležitější než maximální rychlost.
3. Kritické parametry procesu
Rychlost drátu a rychlost posuvu
Typické rychlosti drátu pro ferit se pohybují od 0.5 m/s až 2 slečna, s rychlostí posuvu mezi 1 mm/min a 5 mm / min. Nižší rychlosti posuvu vytvářejí hladší povrchy a méně defektů na hranách. Některá průmyslová zařízení pracují s rychlostí posuvu přibližně 4 mm / min, dosažení stálého řezného rytmu přibližně jeden řez za minutu pro standardní feritové bloky.
Napětí drátu
Důsledné napětí je zásadní. Nerovnoměrné napětí způsobuje zpoždění nebo chvění drátu, vytvoření nerovného řezu. Pro ferit, dokonce i odchylka 0.1 mm může vytvářet koncentrace napětí, které vedou ke skrytým trhlinám. Doporučují se systémy řízení tahu s uzavřenou smyčkou.
Velikost zrna a typ pojiva
Jemná krupice (NAPŘ., 30–40 µm diamantové částice) produkují lepší povrchovou úpravu, ale mohou vyžadovat nižší rychlosti posuvu, aby se zabránilo glazování. Hrubá zrna (NAPŘ., 80– 100 µm) řezat rychleji, ale zanechávat hlubší škrábance. Pro většinu feritových jakostí, střední zrnitost (50– 60 µm) s pryskyřičným pojivem poskytuje dobrou rovnováhu mezi účinností řezání a kvalitou povrchu. The resin bond also offers some cushioning, reducing impact forces on the brittle material.
Chladicí kapalina a mazání
Ferrite does not require heavy coolant flooding. Ve skutečnosti, nadměrné množství chladicí kapaliny na vodní bázi může způsobit rychlé kolísání teploty v oblasti řezu. Lehká mlha na bázi oleje nebo řezná kapalina s nízkou viskozitou aplikovaná rovnoměrně, low flow rate is preferable. Primární funkcí je spláchnout nečistoty a snížit tření, not to absorb massive heat. Udržování stabilní teploty během řezu je důležitější než dosažení nejnižší možné teploty.
4. Surface Integrity and Defect Prevention
Nejčastější vady při řezání feritu diamantovým drátem jsou:
– Vylamování hran: Vyskytuje se, když drát opouští feritový blok. Snížení rychlosti posuvu během posledních 2–3 mm řezu výrazně snižuje vylamování.
– Podpovrchové trhliny: Ty nejsou na povrchu viditelné, ale lze je detekovat penetrantem barviva nebo měřením pevnosti v ohybu řezaných vzorků. Pro minimalizaci podpovrchových trhlin, udržovat konstantní rychlost posuvu bez přerušení. Řezání stop-start je obzvláště škodlivé, protože drát zůstává na jednom místě, umožňující růst bočních trhlin.
– Značky a zvlnění drátu: Příčinou je excentricita řemenice nebo opotřebovaná vedení drátu. Je nutná pravidelná kontrola dráhy drátu a používání vysoce přesných kladek.
5. Praktická doporučení pro výrobu
Na základě experimentálních studií a průmyslové praxe, následující pokyny pomáhají dosáhnout spolehlivých výsledků při řezání feritu diamantovým drátem:
– Proveďte zahřívací běh drátu pro 30 sekund před zapojením feritového bloku, aby bylo zajištěno rovnoměrné napnutí a vedení drátu.
– Použijte obětní vstupní a výstupní materiál (NAPŘ., měkkou plastovou desku) pro podporu feritových hran a snížení vylamování.
– Sledujte řezací proud nebo točivý moment na motoru pohonu drátu. Náhlé zvýšení indikuje otupení drátu nebo nedostatečné mazání.
– Vyměňte drát po předem stanovené délce řezu – obvykle 200 na 300 plátky pro drát o průměru 0,5 mm – pro zachování konzistentního výkonu.
6. Srovnání s jinými metodami
| Metoda | Ztráta zářezu | Kvalita hrany | Produktivita | Vhodnost pro ferit |
| Diamond drát pila | Nízký (0.3-0,5 mm) | Dobré až vynikající | Mírný | Vysoký |
| Brusný kotouč | Střední (1– 2 mm) | Chudý (čipy běžné) | Vysoký | Nízký (riziko prasknutí) |
| Řezání laserem | Velmi nízké | Chudý (tepelně ovlivněná zóna) | Vysoký | Velmi nízké (tepelný šok) |
Diamantová drátová pila není nejrychlejší metodou, ale nabízí nejlepší kombinaci nízké ztráty řezu a přijatelné povrchové integrity pro ferit..
Displej řezání
Závěr
Řezání feritu diamantovým drátem je vyspělý, ale neustále se zdokonalující proces. Jeho úspěch nezávisí na agresivních řezných rychlostech, ale na pečlivé kontrole napětí, sazba krmiva, a aplikaci chladicí kapaliny. Pochopením mechanismu křehkého lomu a respektováním nízké tolerance materiálu vůči kolísání napětí, výrobci mohou dosáhnout zmetkovitosti níže 2% a vyrábět feritové komponenty se spolehlivými mechanickými vlastnostmi. Metoda je zvláště cenná pro řezání slinutých feritových bloků na tenké plátky, malá magnetická jádra, nebo zakázkové tvary, kde přesnost převažuje nad nezpracovaným výkonem.
Pro každého inženýra nastavujícího diamantovou drátovou pilu na ferit, nejdůležitější je toto: konzistence překoná rychlost. Stáj, dobře udržovaná drátová pila běžící při středních parametrech trvale překonává nestabilní stroj hnaný na hranici svých možností. Ferit, po tom všem, není materiál, který odpouští spěch.