Přesné řezání materiálů bifaciálních solárních článků: Proč technologie smyčkové smyčky diamantového řezu vede průmysl
Úvod do bifaciální solární technologie
Bifaciální solární články představují jeden z nejvýznamnějších pokroků ve fotovoltaické technologii, schopný zachytit sluneční světlo z předních i zadních povrchů, aby se zvýšila výroba energie až o 30% ve srovnání s tradičními monofaciálními panely. Tyto sofistikované buňky vyžadují výjimečnou přesnost výroby, zejména během procesu řezání, kde integrita materiálu přímo ovlivňuje výkon a dlouhověkost.
Jedinečná struktura bifaciálních buněk – představovat průhledné zadní povrchy a specializované vodivé materiály – vyžaduje řezání technologií, které zachovávají kvalitu hrany a minimalizují mikro-poškození. Zatímco existuje několik metod řezání, Diamantová řezací drátěná smyčka Technologie se objevila jako vynikající řešení pro výrobu vysoce účinných bifaciálních solárních modulů.
Pochopení materiálů bifaciálních solárních článků
Bifaciální technologie využívá několik konfigurací pokročilých materiálů:
Monokrystalický křemík s pasivovanými kontakty
– Perc (Passivated Emiters zadní buňka) struktury
– Topcon (Kontakt s oxidem oxidu tunelu) návrhy
– Hjt (Technologie heterojunkce) Konfigurace
Specializované transparentní vodivé materiály
– Oxid cín india (Tento) vrstvy
– Thin-filmové průhledné vodivé oxidy
– Pokročilé antireflexní povlaky
Duální povrchová architektura
– Symetrické elektrické vlastnosti
– Vylepšené struktury zachycení světla
– Tenčí oplatky (120-160um) pro zlepšenou bifacialitu
Sofistikovaná struktura bifaciálních buněk vytváří jedinečné výzvy pro řezání:
Požadavky na kvalitu hrany
– Zrcadlovitý povrch okraje nezbytný pro optimální zachycení světla
– Minimální mikrokary, aby se zabránilo degradaci účinnosti
– Přesné rozměrové tolerance (± 0,1 mm) pro automatizovanou sestavu
Problémy s citlivostí materiálu
– Křehké křemíkové oplatky náchylné k štěpení a praskání
– Riziko delaminace pro tenkovrstvé vodivé vrstvy
– Tepelná citlivost vrstev pasivace
Požadavky na efektivitu výroby
– Požadavky na výrobu s vysokým objemem
– Konzistentní kvalita napříč tisíci destiček
– Rychlé zpracování bez obětování přesnosti
Proč technologie smyčky smyčce diamantového řezu vyniká
Vynikající řezací výkon
Minimální ztráta řezu
Technologie smyčky pro řezání diamantu dosahuje výjimečné ochrany materiálu s šířkou KERF 80-120 μm, výrazně méně než tradiční abrazivní metody (180-250um) a srovnatelné s řezáním laseru, ale bez tepelného poškození. Tato přesnost je obzvláště cenná pro drahé materiály bifaciálních buněk.
Výjimečná kvalita hrany
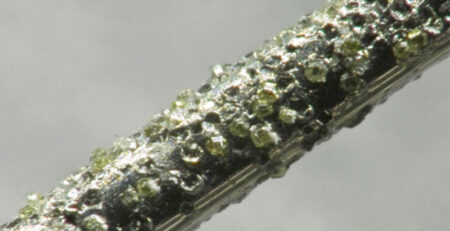
Systém kontinuální smyčky s diamantovým vodiči vytváří hrany s drsností povrchu pod 0,3 μm, nezbytné pro udržování optických vlastností bifaciálních buněk. Tato hladká povrch minimalizuje rozptyl světla a maximalizuje zachycení energie z obou povrchů.
Žádné tepelné poškození
Na rozdíl od řezání laseru, které vytváří zóny postižené teplem (Haz) které degradují výkon buněk, Smyčka diamantového drátu funguje při teplotě okolí, Zachování elektrických vlastností citlivých vrstev pasivace a transparentních vodivých materiálů.
Výhody účinnosti výroby
Vysoká schopnost propustnosti
Moderní proces smyčkové smyčky s diamantovou dráhou 2,000-3,000 oplatky za hodinu, významně překonává laserové systémy (800-1,200 oplatky/hodinu) Při zachování konzistence kvality vyšší kvality.
Snížené prostoje
Pokročilé systémy řízení napětí a automatizované závity drátu minimalizují dobu přechodu, s typickou životností drátu 500 kilometry řezání před výměnou.
Škálovatelnost
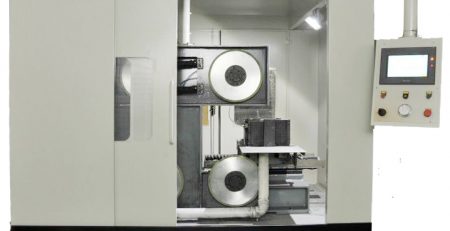
Technologie se snadno rozšiřuje od výroby pilotních po výrobu gigawatt, s vícevodičovými systémy schopnými zpracovávat celé ingoty v jednotlivých operacích.
Srovnávací analýza: Řezání technologií pro bifaciální buňky
| Parametr | Diamond Wire Loop | Řezání laseru | Ultrazvukové obrábění |
| řezná rychlost | 15-25 slečna | 5-12 slečna | 2-8 slečna |
| Kvalita hrany | Vynikající (ven<0.3um) | Dobrý (RA 0,8-1,2 μm) | Veletrh (RA 1,5-2,0 μm) |
| Tepelný dopad | Žádný | Významné HAZ | Minimální |
| Ztráta zářezu | 80-120um | 30-50um | 150-200um |
| Provozní náklady | $0.03-0.06/oplatka | $0.08-0.12/oplatka | $0.10-0.15/oplatka |
| Výnosový dopad | +1.5-2.0% účinnost | -0.5-1.0% účinnost | -1.0-1.5% účinnost |
Implementace ve výrobě bifaciálních buněk
Optimalizace procesu
Kritéria výběru drátu
– Velikost diamantového štěrku: 15-25μm pro optimální řeznou rychlost a dokončení
– Průměr drátu: 100-120μm vyrovnávací síla a ztráta KERF
– Kontrola napětí: 15-25N pro konzistentní řezné výkon
Řízení chladicí kapaliny
– Deionizovaná voda se specializovanými přísadami
– Kontrola teploty (± 1 ° C.) pro rozměrovou stabilitu
– Filtrační systémy udržování <1μm velikost částic
Systémy kontroly kvality
– In-line optická kontrola pro okrajové vady
– Měření automatizované tloušťky
– Detekce rozbití v reálném čase
Výsledky výkonu
Výrobci implementující hlášení o technologii smyčky diamantového řezání drátu:
– 99.8% Výnosové rychlosti u prémiových bifaciálních buněk
– 1.8% Průměrný zisk účinnosti oproti buňkám řezu laseru
– 40% Snížení odmítnutí souvisejících s řezem
– 25% nižší provozní náklady ve srovnání s laserovými systémy.
Budoucí trendy a vývoj
Pokročilá technologie drátu
– Nanokompozitní diamantové povlaky po delší životnost
– Inteligentní dráty s vestavěnými senzory pro monitorování v reálném čase
– Hybridní dráty kombinující funkce řezání a čištění
Integrace s průmyslem 4.0
– Prediktivní údržba poháněná AI
– Digitální systémy dvojčat pro optimalizaci procesů
– Automatizovaná klasifikace kvality pomocí strojového učení
Zlepšení udržitelnosti
– Systémy recyklace vody snižují spotřebu 80%
– Programy recyklace drátu dosažení 95% Obnova materiálu
– Energeticky účinné využití řezné energie 40%
Závěr: Proč je diamantové řezací drátěné smyčky nezbytné pro bifaciální úspěch
Přechod na bifaciální solární technologie vyžaduje výrobní procesy, které odpovídají sofistikovanosti produktu. Technologie smyčkové smyčky diamantu poskytuje přesnost, účinnost, a spolehlivost potřebná pro hromadnou výrobu vysoce výkonných bifaciálních solárních článků.
Mezi klíčové výhody patří:
– Optický výkonnost kvality vyšších okrajů
– Nulové tepelné poškození zachovávající elektrické vlastnosti
– Vysoká výrobní propustnost, splnění objemu požadavků
– Vynikající efektivita nákladů na zlepšení výrobní ekonomiky